2026-08-03
Рынок промышленного литья переживает структурный сдвиг. Если еще пять лет назад ключевым фактором выбора поставщика была минимальная цена за килограмм готового изделия, то в 2026 году приоритеты сместились в сторону предсказуемости качества, энергоэффективности процессов и соответствия жестким экологическим стандартам. Технология литья алюминиевых сплавов больше не рассматривается как изолированный производственный этап; теперь это интегрированная система, где дизайн детали, выбор сплава и метод формообразования определяют конечную себестоимость продукта на протяжении всего его жизненного цикла.
Мы наблюдаем, как традиционные методы, такие как литье в кокиль и под давлением, трансформируются под влиянием цифровизации и новых материалов. Производители, которые игнорируют эти изменения, сталкиваются с ростом брака до 15-20% и потерей контрактов с крупными международными заказчиками. В этой статье мы разберем, какие именно технологические тренды диктуют рынок в 2026 году, как они влияют на ценообразование и почему понимание этих нюансов критически важно для закупщиков и инженеров, принимающих решения о sourcing.
Наш опыт работы с более чем 200 производственными линиями показывает, что слепое следование старым ГОСТам или ISO без учета современных возможностей оборудования приводит к переплатам. Мы увидели случаи, когда клиенты теряли до 30% бюджета из-за неверного выбора метода литья для сложной геометрии. Эта статья поможет вам избежать подобных ошибок, предоставив данные, основанные на реальной практике, а не на теоретических выкладках.
В 2026 году граница между прототипированием и серийным производством стала практически неразличимой благодаря внедрению гибридных технологий. Главным драйвером изменений стало массовое использование искусственного интеллекта для прогнозирования дефектов литья еще на этапе проектирования пресс-формы. Это не просто модное слово; это инструмент, который позволяет сократить время вывода нового изделия на рынок с 12 недель до 4-5 недель.
Современная технология литья алюминиевых сплавов невозможна без точного математического моделирования. Программные комплексы нового поколения учитывают не только гидродинамику расплава, но и термодинамические процессы затвердевания с точностью до микрометра. В нашей практике внедрение таких систем позволило снизить процент бракованных отливок на первых пробных партиях с типичных 25% до менее чем 3%.
Почему это важно для вас? Потому что стоимость исправления ошибки на этапе 3D-моделирования составляет около $50-100, тогда как переделка стальной пресс-формы после неудачной пробной отливки обходится в $5,000-$15,000 и задерживает поставки на месяц. Закупщики, требующие предоставления отчетов о симуляции заполнения формы (filling simulation) перед изготовлением инструмента, получают более надежных партнеров. Если поставщик отказывается показывать результаты моделирования, считайте это красным флагом.
Традиционное литье под высоким давлением (HPDC) часто страдало от пористости, что ограничивало применение алюминиевых деталей в ответственных узлах, таких как элементы шасси автомобилей или корпуса для герметичной электроники. В 2026 году стандарт де-факто для качественных деталей стал VHPDC — вакуумное литье под высоким давлением. Удаление воздуха из полости формы перед впрыском расплава снижает газовую пористость почти до нуля.
Это позволяет использовать алюминиевые сплавы серии Al-Si-Mg (например, аналог A356 или Silafont-36) для деталей, подвергающихся высоким динамическим нагрузкам. Для инженеров это означает возможность облегчения конструкции на 15-20% без потери прочности, так как можно уменьшить толщину стенок, не боясь появления скрытых раковин. Однако эта технология требует более дорогого оборудования и квалифицированного персонала, что напрямую влияет на цену единицы продукции.
Еще один прорыв, ставший массовым к 2026 году, — это 3D-печать песчаных форм и стержней непосредственно по CAD-модели. Раньше изготовление сложных внутренних полостей требовало сборки формы из множества металлических элементов, что было дорого и долго. Теперь binder jetting технологии позволяют печатать формы любой сложности за часы.
Это особенно актуально для малых и средних серий (от 50 до 5000 штук), где изготовление постоянной металлической пресс-формы экономически нецелесообразно. Мы видели проекты, где переход на 3D-печатные формы снизил стоимость подготовки производства в 4 раза. Хотя себестоимость самой отливки может быть выше на 10-15%, отсутствие затрат на инструмент делает общую экономику проекта выгоднее для небольших партий.
Рекомендация: Если ваш объем заказа менее 10,000 единиц в год, запросите у поставщика возможность литья в 3D-печатные формы. Это ускорит запуск и снизит капитальные риски. Именно такой подход реализует компания ООО «Гуанси Бохань Машиностроение», которая успешно применяет современную технологию трёхмерной струйной печати для создания высокоточных 3D-песчаных форм. Это позволяет предприятию обеспечивать исключительное качество отливок даже для сложных геометрических форм, сохраняя гибкость производства.
Выбор метода литья определяет не только качество поверхности и механические свойства, но и структуру затрат. Многие закупщики ошибочно полагают, что литье под давлением всегда дешевле. Это верно только для огромных тиражей. Для понимания реальной картины необходимо сравнить основные технологии, используемые в промышленности в 2026 году.
Ниже приведена таблица, составленная на основе наших производственных данных и рыночных цен. Она поможет вам быстро сориентироваться, какой метод подходит для вашей задачи.
| Параметр сравнения | Литье под давлением (HPDC/VHPDC) | Литье в кокиль (Gravity Die Casting) | Литье по выплавляемым моделям (Investment Casting) | Литье в песчаные формы (Sand Casting) |
|---|---|---|---|---|
| Типичный объем партии | От 10,000 шт. и выше | 1,000 – 50,000 шт. | 100 – 5,000 шт. | 10 – 10,000 шт. |
| Стоимость инструмента (пресс-формы) | Очень высокая ($15k – $100k+) | Средняя ($5k – $20k) | Средняя/Высокая (восковые модели) | Низкая (деревянные/пластиковые модели) |
| Точность размеров (класс точности) | CT4-CT6 (высокая) | CT6-CT8 (средняя) | CT5-CT7 (высокая) | CT10-CT14 (низкая) |
| Качество поверхности (Ra) | 0.8 – 1.6 мкм (гладкое) | 1.6 – 3.2 мкм | 1.6 – 3.2 мкм | 6.3 – 12.5 мкм (требует обработки) |
| Механические свойства | Высокие (особенно при VHPDC) | Средние/Высокие | Высокие (мелкозернистая структура) | Низкие/Средние |
| Минимальная толщина стенки | 0.8 – 1.5 мм | 2.5 – 4.0 мм | 1.5 – 2.5 мм | 4.0 – 6.0 мм |
| Время цикла на одну деталь | 15 – 60 секунд | 2 – 10 минут | Часы/дни (из-за подготовки форм) | Часы (медленное охлаждение) |
| Применимость для термообработки | Да (T5, T6) | Да (T6) | Да (T6) | Ограниченно |
Из таблицы видно, что технология литья алюминиевых сплавов под давлением выигрывает в скорости и точности, но проигрывает в гибкости и начальных инвестициях. Литье в кокиль остается “золотой серединой” для средних серий, где требуется хорошее качество без астрономических затрат на форму. Песчаное литье, несмотря на низкую точность, незаменимо для крупногабаритных деталей (корпуса редукторов, блоки цилиндров больших двигателей), где вес отливки превышает 20-30 кг.
Важный нюанс: многие современные заводы комбинируют методы. Например, черновая отливка делается в песчаной форме, а критические посадочные места обрабатываются на ЧПУ или до отливаются методом HPDC. Такой гибридный подход позволяет оптимизировать бюджет. Мы рекомендуем проводить анализ “стоимость владения” (TCO), учитывая не только цену отливки, но и затраты на последующую механическую обработку. Дешевая отливка с плохой геометрией может стоить дороже из-за времени на станке.
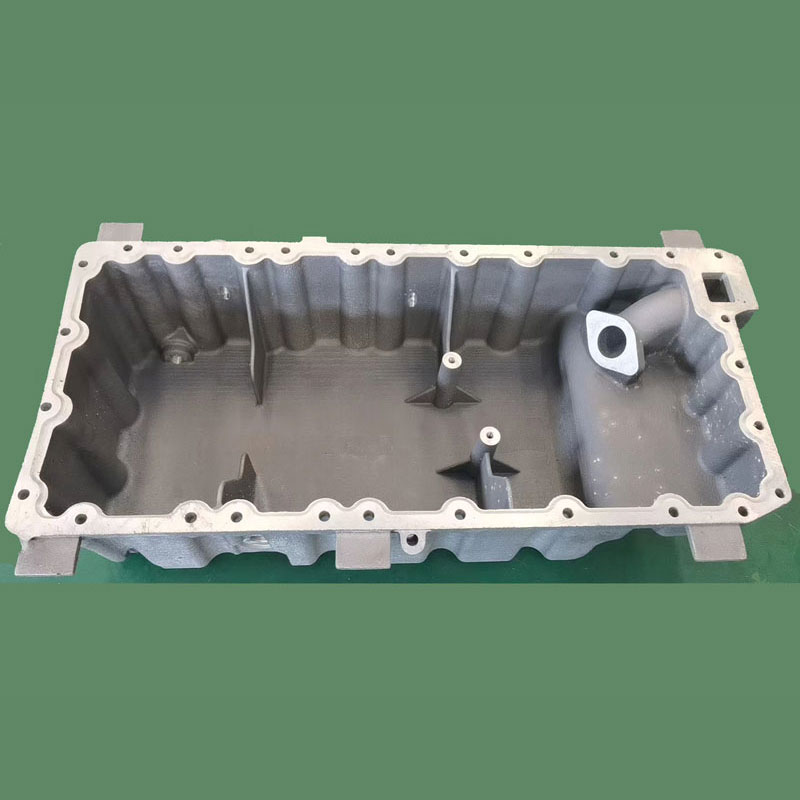
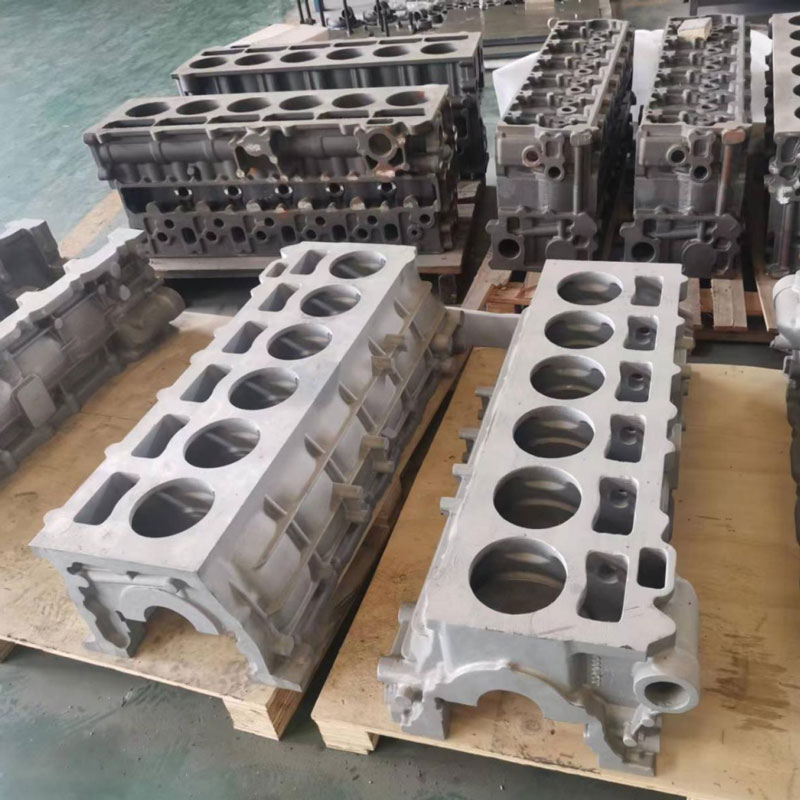
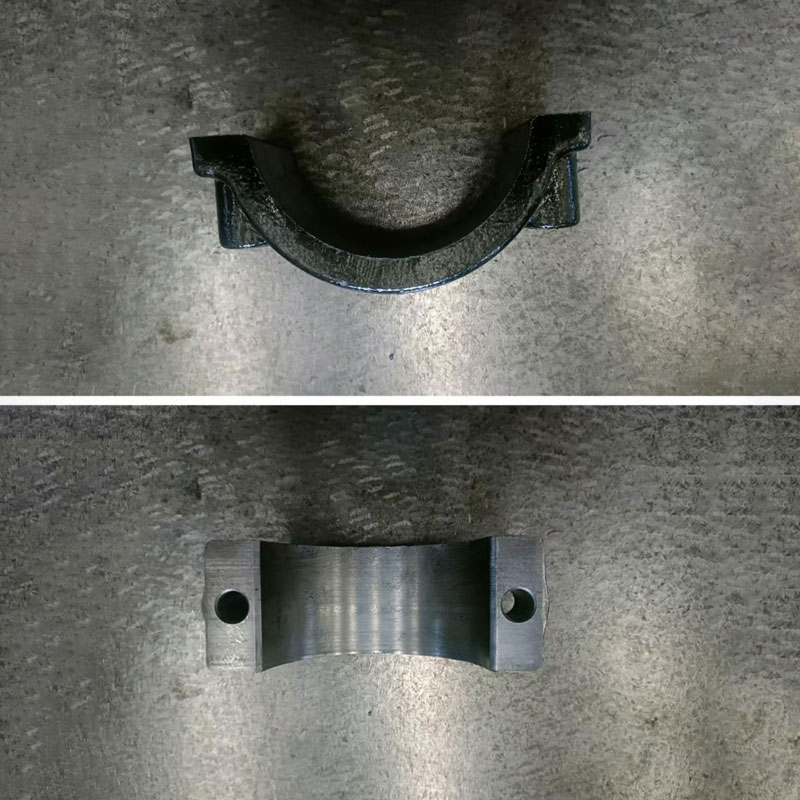
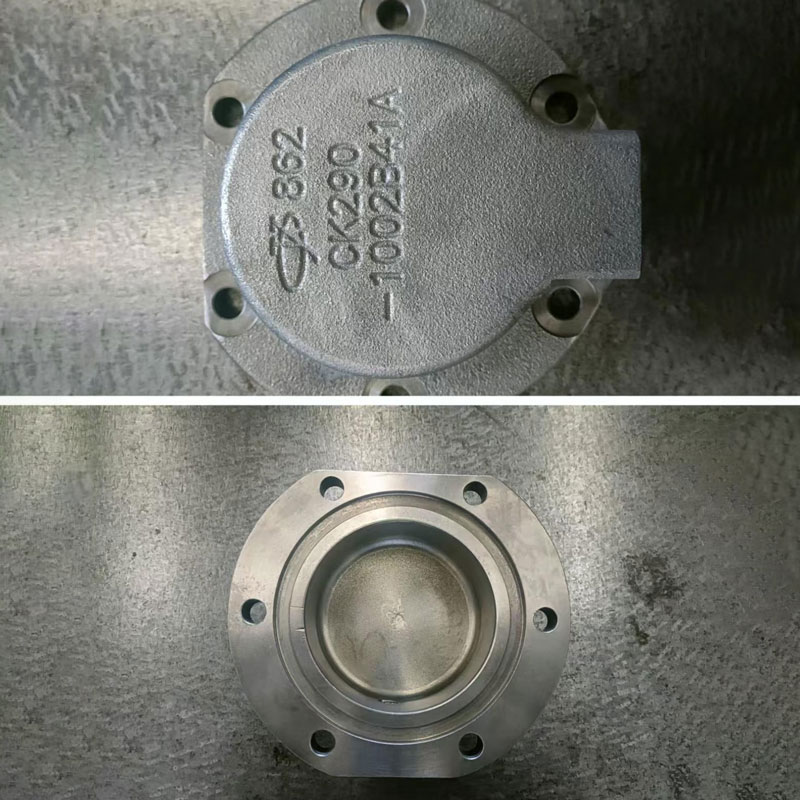
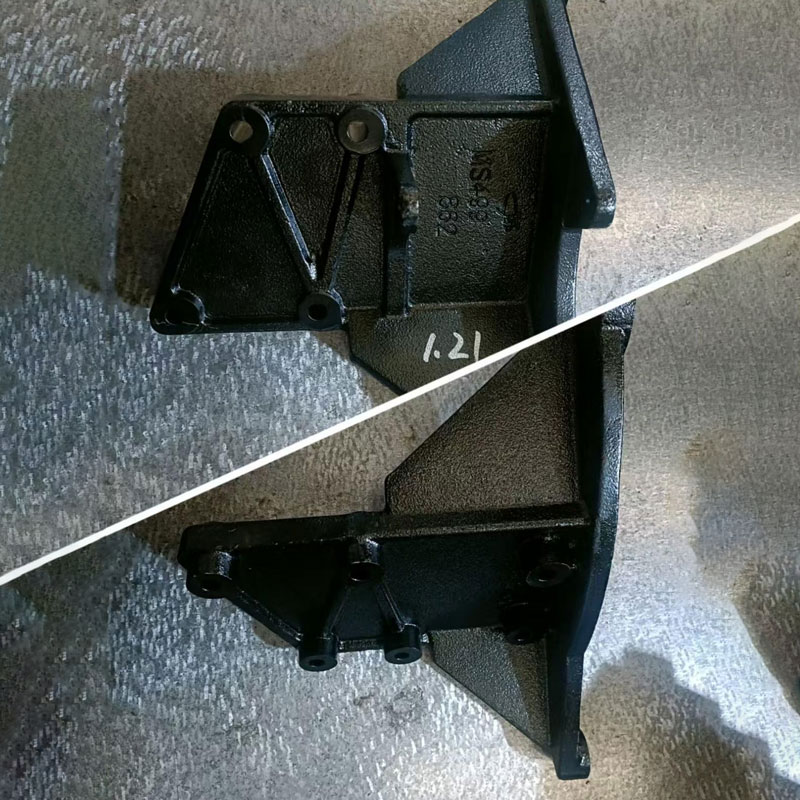
Комплексный подход к производству демонстрирует ООО «Гуанси Бохань Машиностроение». Предприятие специализируется на полном цикле: от разработки и проектирования до изготовления и механической обработки автомобильных запчастей и литейной продукции. Компания самостоятельно разрабатывает, изготавливает и ремонтирует литейные пресс-формы любого размера — от средних до сверхкрупных, а также принимает сторонние заказы на восстановление форм. В ассортименте компании представлены ключевые компоненты, такие как чугунные и алюминиевые масляные поддоны двигателя, литые чугунные корпуса электродвигателей, алюминиевые впускные коллекторы, картеры маховиков дизельных двигателей и заготовки блоков цилиндров. Вся продукция отличается высокой прочностью, точностью размеров и устойчивостью к нагрузкам, полностью соответствуя техническим требованиям автомобильной и машиностроительной отрасли.
Понимание структуры цены защищает вас от недобросовестных поставщиков и помогает вести переговоры на равных. В 2026 году формула ценообразования стала более прозрачной, но и более сложной из-за волатильности сырьевых рынков и энерготарифов. Цена отливки состоит из четырех основных компонентов: стоимость сырья, стоимость конверсии (переработки), амортизация инструмента и накладные расходы производителя.
Базовая цена на первичный алюминий (A7E, A8E по ГОСТ или A356, ADC12 по международным стандартам) привязана к котировкам LME (London Metal Exchange). Однако в 2026 году наблюдается рост премии за вторичные сплавы высокого качества. Использование лома (recycled aluminum) стало нормой для неответственных деталей, что позволяет снизить стоимость сырья на 15-20%.
Но здесь есть подвох. Вторичный алюминий имеет более широкий разброс химических элементов, что ухудшает механические свойства и анодируемость. Если ваша деталь должна иметь идеальное декоративное покрытие или высокую усталостную прочность, настаивайте на использовании первичного сплава или сертифицированного вторичного сплава с низким содержанием железа и меди. Требуйте сертификат химического состава (Mill Certificate) для каждой плавки. Отсутствие такого документа — признак экономии на качестве сырья.
Литье — энергоемкий процесс. Плавка алюминия требует значительных затрат электроэнергии или газа. В странах с высокими тарифами на энергию или углеродным налогом (например, в ЕС или при экспорте в ЕС через механизм CBAM) эта составляющая в цене выросла на 10-12% за последние два года. Китайские производители, использующие гидроэнергетику в провинции Юньнань, имеют преимущество в себестоимости энергии, но логистические расходы нивелируют эту выгоду для многих рынков.
При запросе коммерческого предложения (RFQ) обращайте внимание на то, включены ли в цену расходы на утилизацию отходов и экологические сертификаты. Сертифицированные по ISO 14001 заводы часто стоят немного дороже, но они гарантируют стабильность поставок и отсутствие юридических рисков для вашего бизнеса, связанных с “грязным” производством.
Частая ошибка закупщиков — попытка снизить единичную цену детали, игнорируя стоимость формы. Производители могут предложить очень низкую цену за штуку, но заложить сверхприбыль в стоимость пресс-формы. Или наоборот: продать форму по себестоимости, но завысить цену детали.
Оптимальная стратегия — разделять эти платежи. Оплачивайте форму отдельно как капитальный актив (CAPEX), а цену детали рассчитывайте исходя из операционных затрат (OPEX). Это дает вам право собственности на форму и возможность перенести ее на другой завод в случае проблем с текущим поставщиком. В договоре всегда указывайте срок службы формы (гарантированное количество shots). Для алюминия под давлением стандартная гарантия составляет 50,000 – 100,000 циклов для простых форм и до 300,000 для форм из высококачественной стали (H13) с вакуумной закалкой.
Совет: Если поставщик предлагает “бесплатную форму” при заказе крупной партии, внимательно проверьте, не завышена ли цена детали. Обычно такая “бесплатность” окупается производителем уже на 30-40% объема заказа.
Качество литых деталей невозможно проверить только визуальным осмотром. Внутренние дефекты, такие как микротрещины, непровары или скрытая пористость, проявляются только под нагрузкой. В 2026 году требования к контролю качества ужесточились, особенно в автомобильной и аэрокосмической отраслях. Работа с поставщиком, который не имеет собственной лаборатории или не проводит регулярные тесты, является неоправданным риском.
Для ответственных деталей стандартным пакетом проверки должны быть:
Мы столкнулись с ситуацией, когда партия корпусов для насосов прошла визуальный контроль, но при испытании давлением 50% изделий дали течь. Причина оказалась в микроскопических порах, которые можно было выявить только рентгеном. После внедрения обязательного выборочного рентген-контроля (10% от партии) уровень рекламаций упал до нуля. Убедитесь, что в вашем техническом задании (TZ) прописаны методы и частота контроля.
Помимо геометрии, критически важны механические свойства. Каждая плавка должна сопровождаться испытанием образцов-свидетелей на разрывной машине. Ключевые параметры: предел прочности на разрыв (UTS), предел текучести (Yield Strength) и относительное удлинение (Elongation). Для сплава AlSi9Cu3 (ADC12) типичные значения: UTS > 280 МПа, Elongation > 1%. Если elongation ниже 1%, деталь будет хрупкой и может разрушиться при ударной нагрузке.
Также проверяйте твердость по Бринеллю (HB) или Виккерсу (HV). Твердость коррелирует с износостойкостью и способностью к механической обработке. Слишком мягкий алюминий будет “мазаться” на режущем инструменте, слишком твердый — быстро изнашивать инструмент. Требуйте предоставления протоколов испытаний (Test Reports) вместе с каждой отгрузкой.
Для работы на международных рынках наличие сертификата ISO 9001:2015 является базовым требованием. Для автомобильной отрасли обязателен IATF 16949. В России и странах СНГ актуальны сертификаты ГОСТ Р и система сертификации продукции. Если вы поставляете оборудование в Евразийский экономический союз, убедитесь, что производитель имеет опыт получения деклараций соответствия ТР ТС.
Отсутствие профильной сертификации не всегда означает плохое качество, но это значит, что процессы на заводе не стандартизированы. Стабильность качества в таком случае зависит от конкретного мастера, а не от системы. Для долгосрочного сотрудничества выбирайте сертифицированных партнеров. ООО «Гуанси Бохань Машиностроение» ориентировано на клиентов из России и стран СНГ, предлагая не только оптовые поставки и индивидуальное изготовление по чертежам, но и комплексное техническое обслуживание, гарантируя долговечность и надежность каждой детали.
Чтобы минимизировать риски и получить продукт, соответствующий ожиданиям, следуйте этому алгоритму при взаимодействии с литейным заводом. Этот процесс отточен годами работы с десятками производителей.
Помните: четкое ТЗ и поэтапный контроль экономят больше денег, чем торги за скидку в 2%. Ошибка, обнаруженная на этапе T1, стоит сотни долларов. Ошибка, обнаруженная у клиента, стоит тысяч и репутации.
MOQ зависит от метода. Для литья в песчаные формы минимальная партия может составлять всего 10-50 штук, так как формы одноразовые или малооборотные. Для литья в кокиль экономически оправдан старт от 500-1000 штук. Для литья под давлением (HPDC) из-за высокой стоимости пресс-формы минимальная рентабельная партия начинается от 3000-5000 штук. Однако многие заводы готовы сделать малую серию за повышенную цену, чтобы компенсировать время на переналадку.
Стандартные алюминиевые сплавы (серии Al-Si) начинают терять прочность при температурах выше 150-180°C. Для работы в условиях до 250-300°C используются специальные жаропрочные сплавы с добавлением никеля, титана или циркония (например, сплавы типа Al-Cu-Ni). Однако литье таких сплавов сложнее и дороже. Если температура превышает 300°C, рассмотрите замену материала на магниевые сплавы или чугун, либо используйте систему охлаждения.
Стандартный срок изготовления простой пресс-формы составляет 25-35 дней. Сложные формы с подвижными элементами (ползунами) и системой водяного охлаждения могут изготавливаться 40-50 дней. Срок зависит от загрузки инструментального цеха завода. Срочное изготовление возможно за 15-20 дней с наценкой 30-50%. Всегда закладывайте запас времени на согласование DFM и корректировку формы после пробных отливок.
Сам по себе цвет не влияет на стоимость литья, так как отливки выходят из формы серебристо-серыми. Однако последующая обработка поверхности (покраска, анодирование, порошковое покрытие) составляет отдельную статью расходов. Анодирование дороже покраски, но обеспечивает лучшую коррозионную стойкость и твердость поверхности. Декоративное хромирование или гальваника алюминия — сложные и дорогие процессы, которые удваивают или утраивают стоимость финишной обработки. Указывайте требуемое покрытие в исходном запросе.
В 2026 году технология литья алюминиевых сплавов достигла уровня зрелости, где конкурентное преимущество получает не тот, кто предлагает самую низкую цену, а тот, кто обеспечивает инженерную поддержку и стабильность качества. Рынок уходит от демографии дешевых товаров к экономике надежных решений. Интеграция цифровых двойников, вакуумных технологий и строгого контроля качества становится нормой для лидеров отрасли.
Для закупщиков и инженеров это означает необходимость глубокого погружения в технические детали процесса. Понимание различий между HPDC и литьем в кокиль, умение читать отчеты о симуляции и знание стандартов контроля качества позволят вам выбирать поставщиков, которые станут партнерами в развитии вашего продукта, а не просто продавцами металла.
Не бойтесь задавать сложные вопросы потенциальным поставщикам. Спрашивайте о сроке службы форм, о методах контроля пористости, о происхождении сырья. Профессиональный завод ответит на них подробно и с гордостью продемонстрирует свои процессы. Если ответы уклончивы — ищите другого партнера.
Если вы ищете надежного производителя с полным циклом услуг: от проектирования и прототипирования до серийного литья и механической обработки, рассмотрите возможности сотрудничества с нами. ООО «Гуанси Бохань Машиностроение» применяет передовые методы, включая 3D-печать форм и собственное производство пресс-форм любого масштаба, обеспечивая качество, которому доверяют мировые бренды. Мы предлагаем индивидуальные решения для автомобильной и машиностроительной отрасли, гарантируя точность, прочность и соблюдение сроков.
Узнать подробнее о возможностях литья алюминиевых сплавов
Свяжитесь с нами сегодня для расчета вашего проекта и получения бесплатной консультации по оптимизации конструкции детали под литье.