2026-08-04
В нашей практике инженерного консалтинга мы наблюдаем фундаментальный сдвиг в подходах к закупкам промышленных компонентов. Если еще пять лет назад главным критерием выбора поставщика была минимальная цена за килограмм готовой продукции, то в 2026 году уравнение изменилось. Литье деталей из алюминиевых сплавов теперь оценивается через призму общей стоимости владения (TCO), скорости вывода продукта на рынок и способности производителя гарантировать стабильность микроструктуры металла в каждой партии. Мы видели, как компании теряли контракты из-за скрытых дефектов пористости, которые проявлялись только после механической обработки или эксплуатации под нагрузкой.
Этот материал не является маркетинговой брошюрой. Это техническое руководство для инженеров-конструкторов, специалистов по закупкам и руководителей производств, которые планируют заказать литье алюминия на заказ в текущих экономических условиях. Мы разберем, почему традиционные методы расчета стоимости устарели, какие технологии действительно обеспечивают необходимую герметичность и прочность, и как выбрать производителя, который не сорвет сроки из-за проблем с качеством сырья.
Сегодняшний рынок требует прозрачности. Вы должны понимать, за что платите: за бренд, за сертификацию ISO 9001, за собственную лабораторию спектрального анализа или просто за аренду дорогих станков. В этой статье мы дадим конкретные ответы, основанные на данных наших последних проектов в автомобильной, аэрокосмической и общемашиностроительной отраслях.
Не существует «лучшей» технологии литья. Существует технология, наиболее подходящая для вашего конкретного чертежа, тиража и требований к механическим свойствам. Ошибка в выборе метода на этапе проектирования приводит к удорожанию детали на 30-50% или к невозможности достижения требуемых допусков. Рассмотрим три основных метода, доминирующих в индустрии в 2026 году, и их реальное применение.
Это самый распространенный метод для массового производства. Расплавленный алюминий впрыскивается в стальную форму под высоким давлением (до 100 МПа и выше). Скорость заполнения формы исчисляется миллисекундами.
Преимущества: Высочайшая производительность, отличная чистота поверхности, возможность получения тонкостенных деталей (от 0,8 мм). Идеально для корпусов электроники, элементов кузова автомобилей, насосов.
Ограничения и риски: Главная проблема HPDC — газовая пористость. Из-за турбулентного заполнения формы в металле остаются микропузыри воздуха. Это делает деталь непригодной для сварки и ограничивает ее использование в узлах, работающих под высоким давлением жидкости или газа, если не применена технология вакуумирования. В нашей практике был случай, когда партия корпусов гидравлических блоков прошла входной контроль, но дала течь при испытательном давлении 15 МПа именно из-за скрытой пористости. Решение требовало пропитки герметиком, что увеличило стоимость на 12%.
Когда выбирать: Тиражи от 1000 шт., сложные геометрические формы, где важна скорость производства, а не абсолютная плотность металла.
Здесь металл заполняет форму под действием гравитации или низкого давления (0,02–0,07 МПа). Процесс идет медленнее, чем при HPDC, но металл ведет себя спокойнее.
Преимущества: Значительно меньшая пористость по сравнению с литьем под давлением. Более высокие механические свойства (предел прочности и относительное удлинение). Возможность термоупрочнения (закалка и старение) без риска появления пузырей на поверхности. Детали лучше поддаются сварке и анодированию.
Ограничения: Ниже производительность, выше стоимость оснастки для сложных форм, ограничения по минимальной толщине стенки (обычно не менее 2,5–3 мм).
Когда выбирать: Ответственные детали, работающие под нагрузкой: кронштейны подвески, корпуса редукторов, детали пневмосистем, где требуется герметичность без дополнительной пропитки.
Хотя это древнейшая технология, в 2026 году она переживает ренессанс благодаря использованию 3D-печати песчаных форм. Это позволяет создавать прототипы и мелкие серии без дорогой металлической оснастки.
Преимущества: Практически нет ограничений по габаритам и сложности внутренней геометрии. Низкая стоимость подготовки производства для малых серий (от 1 до 100 шт.). Можно использовать любые алюминиевые сплавы, включая высоколегированные, которые трудно лить под давлением.
Ограничения: Низкая точность размеров (требуется большая припуск на механическую обработку), шероховатая поверхность. Высокий процент брака при сложной геометрии из-за размывания формы потоком металла.
Когда выбирать: Крупногабаритные детали (рамы, корпуса двигателей), прототипирование, мелкосерийное производство, где стоимость изготовления металлической формы не окупается тиражом.
Выбор технологии должен быть зафиксирован на этапе DFMA (Design for Manufacturing and Assembly). Если вы попытаетесь литъ тонкостенную деталь в песок, вы получите брак. Если будете лить толстостенный ответственный узел под высоким давлением, вы получите пористый металл. Сравнение технологий литья алюминия поможет вам сделать предварительный выбор, но окончательное решение должно приниматься совместно с технологом завода.
Многие заказчики совершают ошибку, указывая в спецификации просто «алюминий» или общий маркировочный номер без указания стандарта и состояния поставки. В реальности свойства детали на 80% определяются правильным выбором сплава и режимом его термической обработки.
В промышленном литье доминируют две группы сплавов: силумины (Al-Si) и сплавы системы Al-Si-Mg. Рассмотрим наиболее востребованные марки в контексте их применения в 2026 году.
| Марка сплава (Аналог DIN/ISO) | Ключевые свойства | Типичное применение | Особенности обработки |
|---|---|---|---|
| АК12 (AlSi12) | Отличные литейные свойства, высокая текучесть, хорошая коррозионная стойкость. Низкая склонность к трещинообразованию. | Корпуса приборов, декоративные элементы, ненагруженные детали сложной формы. | Плохо поддается анодированию (темнеет). Не рекомендуется для деталей, работающих при высоких динамических нагрузках. |
| АК7ч (AlSi7Mg0.3 / A356) | Высокая прочность после термообработки, хорошая пластичность, отличная герметичность. Золотой стандарт для ответственных деталей. | Автомобильные диски, головки блоков цилиндров, кронштейны, детали авиационной промышленности. | Требует обязательной модификации натрием или стронцием для улучшения структуры. Отлично анодируется. |
| АК8М (AlSi8Cu3 / A380) | Высокая прочность при комнатной температуре, хорошая обрабатываемость резанием. Содержит медь, что снижает коррозионную стойкость. | Детали двигателей, корпуса насосов, элементы шасси. Широко используется в литье под давлением. | Склонен к горячей трещинообразованию при сложной геометрии. Требует контроля содержания железа. |
| АМг5 (AlMg5) | Высокая коррозионная стойкость, хорошая свариваемость, высокая вязкость разрушения. | Морская арматура, детали, работающие в агрессивных средах, топливные баки. | Сложнее в литье из-за высокого окисления. Требует защитной атмосферы или флюсов. |
Важно понимать роль легирующих элементов. Кремний (Si) улучшает текучесть, но делает сплав хрупким, если его содержание превышает эвтектическую точку без должной модификации. Магний (Mg) позволяет проводить термоупрочнение (образование фазы Mg2Si), повышая предел текучести. Медь (Cu) увеличивает прочность, но снижает коррозионную стойкость и ухудшает литейные свойства.
Мы столкнулись с ситуацией, когда клиент настаивал на использовании сплава АК12 для изготовления корпуса насоса, работающего под давлением 10 бар. Теоретически, прочностных характеристик могло хватить с запасом. Однако из-за низкой пластичности этого сплава и наличия микропор, корпус разрушился при гидроударе. Замена на сплав АК7ч с последующей термообработкой по режиму T6 решила проблему, хотя и увеличила стоимость сырья на 15%. Этот пример показывает, что экономия на материале часто приводит к кратному росту затрат на гарантийные случаи.
При заказе всегда требуйте протокол спектрального анализа плавки. Наличие сертификата материала (Mill Certificate) согласно стандарту EN 1559 или ГОСТ 1583 является обязательным условием для входа детали в серьезные производственные цепочки. Подробнее о характеристиках алюминиевых сплавов.
Запрос «цена литья алюминия» часто приводит к недопониманию между заказчиком и поставщиком. В 2026 году структура ценообразования стала более прозрачной, но и более сложной из-за волатильности цен на энергоносители и сырье. Стоимость готовой детали никогда не рассчитывается просто как «вес детали × цена килограмма алюминия». Это грубая ошибка, которая приводит к разочарованию при получении коммерческого предложения.
Реальная цена формируется из четырех основных компонентов:
Пример расчета: Деталь весом 0,5 кг из сплава АК7ч.
— Сырье: $3.5/кг × 0.6 кг (с учетом отходов) = $2.10
— Литье и обработка: $1.20
— Термообработка T6: $0.40
— Контроль и упаковка: $0.30
— Амортизация формы (при партии 5000 шт.): $0.50
Итого: $4.50 за деталь.
Если вы закажете партию 500 штук, амортизация составит $5.00 за деталь, и общая цена вырастет до $9.00. Это демонстрирует важность правильного планирования тиража.
Не соглашайтесь на фиксированную цену на срок более 6 месяцев без оговорки о пересмотре стоимости сырья при изменении биржевого курса более чем на 10%. Это стандартная практика защиты обеих сторон от рыночных шоков.
В B2B секторе качество — это не абстракция, а набор измеримых параметров и документов. Поставщик, который не может предоставить подробный отчет о контроле качества, не должен рассматриваться как партнер. В 2026 году стандарты ужесточились, особенно в секторах автомобилестроения и медицины.
Системы менеджмента качества:
Базовым требованием является наличие сертификата ISO 9001:2015. Для поставщиков в автомобильную отрасль обязателен стандарт IATF 16949. Его наличие говорит о том, что на заводе внедрены процессы APQP (Advanced Product Quality Planning), PPAP (Production Part Approval Process) и FMEA (Failure Mode and Effects Analysis). Если поставщик не знает, что такое PPAP, он не готов поставлять детали для конвейерной сборки.
Ключевые параметры контроля:
Мы настоятельно рекомендуем включать в договор пункт о праве проведения аудита качества на стороне поставщика перед отгрузкой партии. Личное присутствие вашего инженера или привлечение третьей инспекционной компании (например, SGS или Bureau Veritas) снижает риск получения некондиции на 90%. Один из наших клиентов сэкономил $40,000, обнаружив несоответствие твердости металла на этапе пре-shipment инспекции, вместо того чтобы браковать всю партию уже на своем складе.
Рынок перенасыщен предложениями, но найти партнера, способного обеспечить стабильное качество в долгосрочной перспективе, сложно. Вот чек-лист, который мы используем для оценки потенциальных поставщиков.
1. Собственное инструментальное производство.
Завод, который изготавливает формы самостоятельно, имеет полный контроль над сроками и качеством оснастки. Если производитель покупает формы на стороне, он становится заложником графиков субподрядчика. Наличие собственного парка CNC-станков для обработки форм свидетельствует о серьезности предприятия. Ярким примером такого интегрированного подхода является ООО «Гуанси Бохань Машиностроение» — специализированное предприятие, которое не только выполняет литье, но и самостоятельно разрабатывает, изготавливает и ремонтирует пресс-формы любого размера, от средних до сверхкрупных. Такая вертикальная интеграция позволяет исключить риски срыва сроков со стороны сторонних производителей оснастки.
2. Лабораторная база и современные технологии.
Попросите фото лаборатории. Там должны быть: спектрометр для экспресс-анализа состава, печь для термообработки с точным контролем температуры (±5°C), машина для испытаний на растяжение, твердомер. Если поставщик отправляет образцы в стороннюю лабораторию, срок обратной связи увеличивается с 2 часов до 3-5 дней, что тормозит процесс настройки процесса. Кроме того, обратите внимание на технологическое оснащение. Например, использование технологии трёхмерной струйной печати для создания 3D-песчаных форм, как это реализовано в «Гуанси Бохань», обеспечивает высокую точность и качество отливок на этапах прототипирования и мелкосерийного производства, что критически важно для быстрой проверки концепций.
3. Опыт в вашей отрасли.
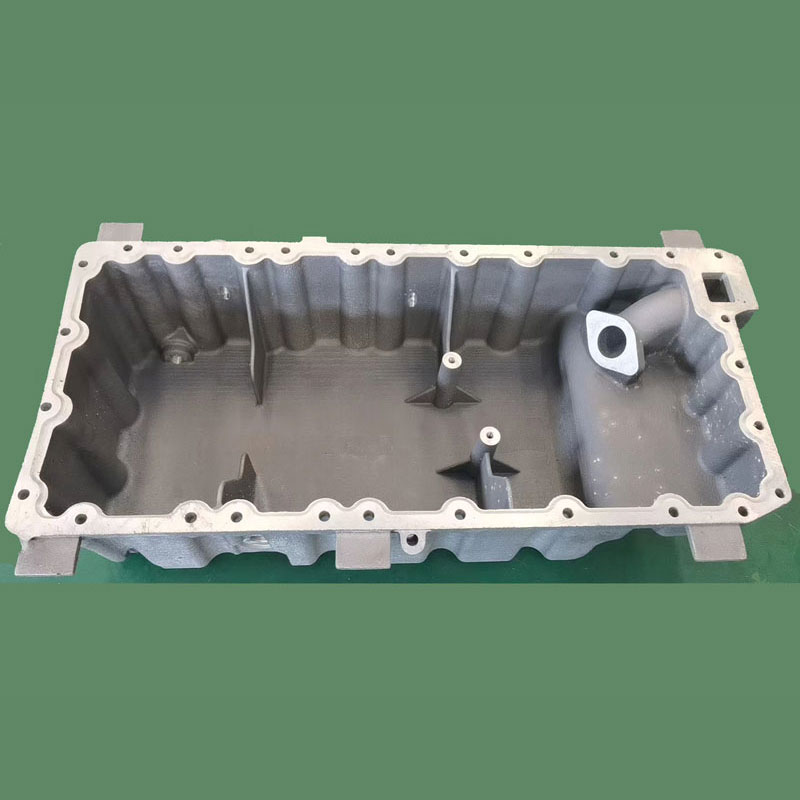
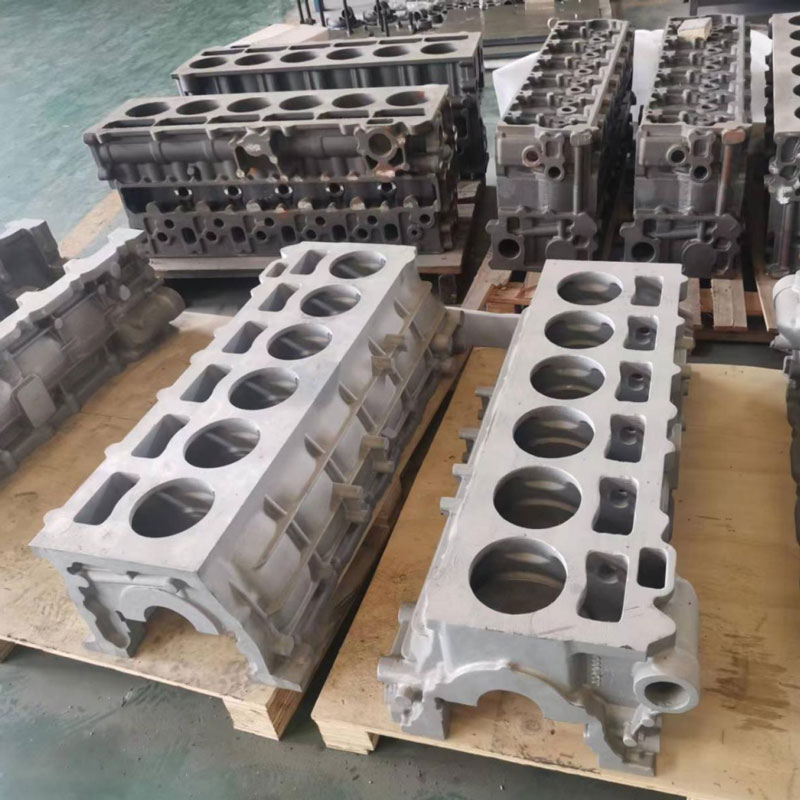
Литье для декоративных целей и литье для аэрокосмической отрасли — это разные миры. Запрашивайте референс-лист (list of references) с похожими проектами. Если вы делаете медицинское оборудование, убедитесь, что поставщик имеет опыт работы с требованиями к биосовместимости и отслеживаемости материалов. Производители с глубокой экспертизой в автомобильном секторе, такие как «Гуанси Бохань», демонстрируют высочайший уровень компетенции в изготовлении критически важных узлов: алюминиевых масляных поддонов, впускных коллекторов, картеров маховиков дизельных двигателей и заготовок блоков цилиндров. Их продукция отличается высокой прочностью, точностью размеров и устойчивостью к нагрузкам, полностью соответствуя жестким техническим требованиям автопрома и общего машиностроения.
4. Прозрачность коммуникации.
На этапе запроса предложения (RFQ) оцените, насколько детально проработаны вопросы. Хороший инженер задаст вам вопросы о направлениях извлечения детали, о функциональных поверхностях, о условиях эксплуатации. Плохой поставщик просто спросит «сколько штук?» и назовет цену. Второй вариант почти всегда приводит к проблемам.
5. Гибкость и масштабируемость.
Уточните минимальный объем заказа (MOQ). Для литья под давлением MOQ обычно определяется количеством выстрелов, необходимых для окупаемости переналадки машины (часто 300-500 шт.). Для песчаного литья MOQ может быть всего 1 шт. Убедитесь, что поставщик может масштабировать производство под ваши растущие потребности без потери качества. Предприятия, ориентированные на экспорт и работу с рынками России и СНГ, часто предлагают гибкие условия: от индивидуального изготовления по чертежам до оптовых поставок и комплексного технического обслуживания.
Обычно экономический минимум составляет 500–1000 штук. Это связано с высокой стоимостью изготовления стальной формы. Однако, если использовать алюминиевые или композитные формы для прототипирования, можно выгодно производить партии от 50 до 100 штук для тестирования рынка.
Да, но не все сплавы. Сплавы системы Al-Si (например, АК12) свариваются плохо из-за склонности к образованию трещин в зоне термического влияния. Сплавы типа АК7ч (A356) или АМг5 свариваются хорошо, особенно аргоно-дуговой сваркой (TIG). Перед сваркой литые детали часто требуют специальной подготовки поверхности.
Да. Натуральное анодирование (бесцветное) является базовой опцией. Черное анодирование также стандартно и недорого. Однако яркие цвета (красный, синий, золотой) или специальные эффекты требуют более сложных электролитов и строгого контроля процесса, что увеличивает стоимость на 15-30%. Кроме того, сплавы с высоким содержанием кремния (АК12) плохо анодируются в яркие цвета, давая серый оттенок.
Для литья под давлением стандартные допуски составляют ±0.2–0.5 мм на размерах до 100 мм. Для высокоточного литья с использованием вакуумирования и современных форм можно достичь ±0.05–0.1 мм, но это значительно удорожает процесс. Критические размеры всегда следует выводить на механическую обработку (CNC).
Стандартный срок изготовления стальной формы для литья под давлением средней сложности составляет 25–35 рабочих дней. Сложные многоползунковые формы могут изготавливаться до 45–50 дней. Песчаные формы для прототипов могут быть готовы за 3–5 дней благодаря 3D-печати.
Литье деталей из алюминиевых сплавов в 2026 году — это высокотехнологичный процесс, требующий глубокого понимания материаловедения и производственных возможностей. Успех вашего проекта зависит не только от цены за килограмм, но от правильного выбора технологии, сплава и партнера, способного обеспечить предсказуемое качество. Инвестиции в качественную оснастку и тщательную проработку технического задания на этапе проектирования окупаются снижением процента брака и ускорением выхода на рынок.
Мы готовы помочь вам реализовать ваш проект, предоставив полный цикл услуг: от анализа чертежей и рекомендации по оптимизации конструкции (DFM) до серийного производства и контроля качества. Наши инженеры имеют опыт работы со сложными проектами в соответствии с международными стандартами ISO и ГОСТ.
Не рискуйте качеством своей продукции. Получите профессиональную консультацию и расчет стоимости вашего проекта уже сегодня.
Свяжитесь с нами сегодня для обсуждения технических требований и получения коммерческого предложения. Заказать литье алюминиевых деталей у проверенного производителя — это шаг к надежности вашего бизнеса.