2026-08-03
Серый чугун остается фундаментальным материалом для машиностроения, несмотря на активное внедрение композитов и алюминиевых сплавов. В 2026 году спрос на токарные работы по металлу из серого чугуна стабилизировался, но структура заказов изменилась: клиенты требуют не просто снятия стружки, а комплексного решения с гарантией геометрической точности и отсутствия скрытых дефектов. Цена на обработку серого чугуна сегодня формируется не только стоимостью станко-часа, но и качеством литья-заготовки, которое поступает на ваш завод.
Мы наблюдаем тенденцию, когда экономия 5-10% на закупке сырья у непроверенных литейных цехов приводит к увеличению брака при механической обработке на 20-30%. Инструмент тупится быстрее, возникают вибрации, а поверхностный слой оказывается неоднородным по твердости. В нашей практике за последний год было несколько случаев, когда партии корпусов редукторов приходилось отправлять в переплавку именно из-за неправильного выбора марки чугуна (СЧ15 вместо СЧ20) под высокоскоростную обработку.
Эта статья написана инженерами-технологами, которые ежедневно решают задачи по точению, фрезерованию и сверлению чугунных деталей. Мы разберем, как формируются цены в 2026 году, какие подводные камни ждут заказчика при передаче чертежей на аутсорсинг и почему выбор исполнителя должен базироваться на наличии метрологической базы, а не только на парке станков.
Серый чугун (Gray Cast Iron) содержит графит в пластинчатой форме. Именно эта структурная особенность определяет его уникальные свойства: отличные антифрикционные характеристики и способность гасить вибрации. Однако для технолога-механика графит создает специфические проблемы, которые напрямую влияют на итоговую цену заказа.
Во-первых, абразивный износ инструмента. Графитовые включения действуют как микро-абразив. При токарной обработке скорость резания может быть высокой, но стойкость режущей кромки падает быстрее, чем при работе со сталью. Это требует использования специальных сплавов (твердый сплав с покрытием TiAlN или керамические пластины), стоимость которых выше стандартных инструментов для стали. Если исполнитель использует универсальный инструмент, он либо заложит риск брака в цену, либо сэкономит на инструменте, получив низкое качество поверхности.
Во-вторых, хрупкость и скалывание. Серый чугун не пластичен. При прерывистом резании (например, при фрезеровании отверстий или пазов) края детали могут выкрашиваться. Это критично для деталей сложной геометрии, таких как корпуса насосов или гидрораспределителей. Чтобы избежать сколов, необходимо применять стратегии входа инструмента под углом, использовать острые кромки с положительным передним углом и строго контролировать подачу. Эти технологические нюансы увеличивают время настройки и программирования ЧПУ, что отражается в смете.
В-третьих, проблема пыли и экологии. Стружка от серого чугуна превращается в мелкодисперсную пыль. Эта пыль проникает в направляющие станков, электрические шкафы и системы охлаждения. Заводы, соблюдающие стандарты ISO 14001, вынуждены инвестировать в мощные системы фильтрации и частое техническое обслуживание оборудования. Эти операционные расходы неизбежно включаются в стоимость нормо-часа.
Практический совет: Перед отправкой запроса на просчет уточните марку чугуна по ГОСТ или международному аналогу (например, GG25 по DIN). Если марка не указана, исполнитель заложит в цену коэффициент риска, предполагая худший сценарий по твердости и однородности структуры.
Рынок металлообработки в 2026 году характеризуется высокой волатильностью цен на энергоносители и инструмент. Однако базовые принципы калькуляции остаются неизменными. Понимание структуры цены поможет вам отсеять демпингующие компании, которые часто срывают сроки или скрывают дополнительные платежи.
Стоимость токарных и фрезерных работ по чугуну обычно рассчитывается по формуле: (Время подготовки + Время обработки × Ставка станко-часа) + Стоимость инструмента + Накладные расходы. Рассмотрим каждый компонент детально.
Цена зависит от типа используемого станка. Обработка на универсальных токарных станках (например, модификации 16К20) дешевле, но подходит только для единичных изделий с низкими требованиями к точности (допуск IT12-IT14). Для серийного производства и деталей с допусками IT7-IT9 необходимы обрабатывающие центры с ЧПУ.
Для серого чугуна критически важен выбор пластин. В 2026 году цены на качественный твердый сплав выросли на 15-20% из-за логистических сложностей. Исполнитель может предложить два варианта: использование премиального инструмента (Sandvik, Kennametal) с включением его стоимости в цену детали, или использование более дешевых аналогов. Второй вариант рискован: при больших сериях дешевый инструмент может дать нестабильное качество поверхности (шероховатость Ra выше требуемой).
Если деталь имеет сложную форму, требуется изготовление специальной оснастки (кулачков, оправок, кондукторов). Это разовая затрата, которая амортизируется на партию. При заказе малой партии (до 10 шт.) стоимость оснастки может превысить стоимость самой механической обработки.
Серый чугун часто используется в ответственных узлах трения. Требуются измерения шероховатости, круглости, соосности. Использование координатно-измерительных машин (КИМ) стоит дорого, но необходимо для партий свыше 50 штук. Включение этапа контроля в цену защищает вас от получения некондиции.
| Тип работ / Параметр | Единичное производство (1-10 шт.) | Серийное производство (100-500 шт.) | Крупная серия (1000+ шт.) |
|---|---|---|---|
| Токарная обработка (валы, диски) | Высокая цена за шт. (включая настройку) | Средняя цена (оптимизация режимов) | Низкая цена (автоматизация подачи) |
| Фрезерование корпусов | Дорого (долгая программная подготовка) | Оптимально (использование многоместных приспособлений) | Требует линии спецстанков |
| Сверление и нарезание резьбы | Включено в общую операцию | Отдельная операция на сверлильных станках | Автоматические головки |
| Требования к допуску (IT) | IT11-IT12 (стандарт) | IT8-IT9 (повышенная точность) | IT6-IT7 (высокая точность, шлифовка) |
Рекомендация: Запрашивайте детализацию сметы. Если видите общую сумму без разбивки на материал, обработку и контроль, это признак непрозрачного ценообразования. Требуйте указания марки используемого инструмента и режима резания (скорость Vc, подача f).
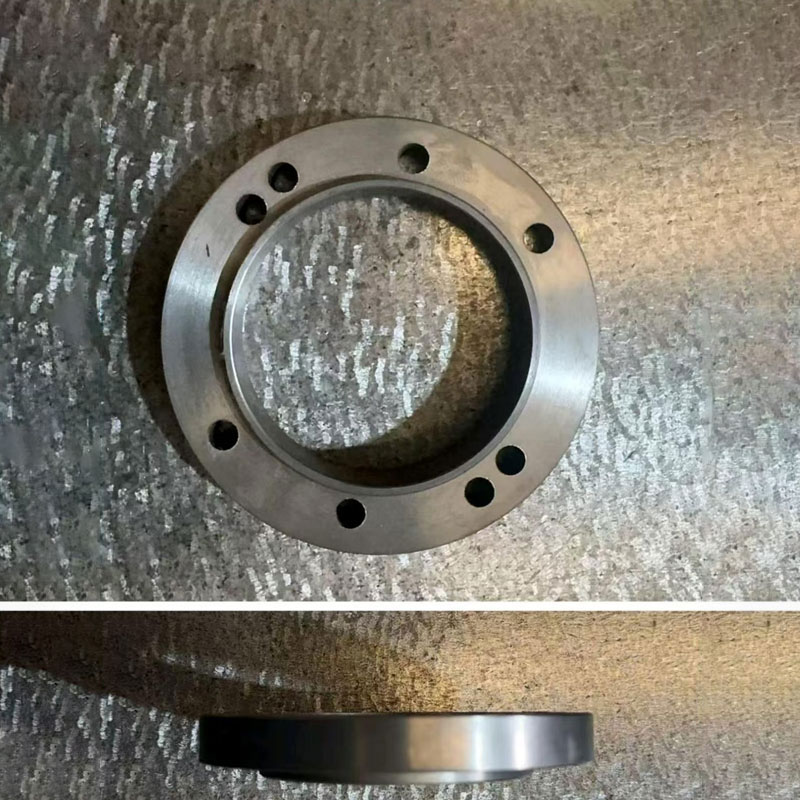
Токарная обработка — самый распространенный вид работ для цилиндрических деталей из серого чугуна: втулки, шкивы, маховики, тормозные диски. Ключевой вызов здесь — обеспечение стабильной шероховатости поверхности и геометрической точности при высоких скоростях резания.
В отличие от стали, где образуется длинная сливная стружка, чугун дает ломаную стружку. Это позволяет работать на высоких скоростях (до 200-300 м/мин для современного твердого сплава), но создает проблему вибраций. Чугун хорошо гасит вибрации самого материала, но если заготовка закреплена недостаточно жестко или имеет тонкие стенки, возникают биения.
При токарной обработке тонкостенных чугунных втулок или корпусов возникает риск деформации от усилия зажима патрона. Чугун хрупкий, и чрезмерное давление кулачков может привести к микротрещинам, которые проявятся только при эксплуатации под нагрузкой. Мы используем следующие методы решения:
Для серого чугуна рекомендуются пластины с отрицательным передним углом для черновой обработки (прочность кромки) и с положительным углом для чистовой (качество поверхности). Наличие стружколома обязательно. Без него чугунная пыль будет наматываться на деталь, царапая уже обработанную поверхность.
Один из наших клиентов столкнулся с проблемой “белых пятен” на поверхности тормозных дисков после токарной обработки. Причина оказалась банальной: использовался инструмент со сточенной фаской, который не резал, а “скреб” материал, вызывая локальный перегрев и отпуск структуры чугуна. Замена пластин и снижение скорости подачи на 15% решили проблему. Этот случай показывает, что цена ошибки в выборе инструмента — это вся партия брака.
Действие: Укажите в чертеже требуемую шероховатость (Ra, Rz). Для сопрягаемых поверхностей обычно требуется Ra 1.6-3.2, для уплотнительных поверхностей — Ra 0.8. Это позволит технологу выбрать правильную стратегию финишной обработки.
Корпуса редукторов, насосов, компрессоров из серого чугуна требуют сложной фрезерной обработки. Плоскости разъема должны быть идеально ровными для обеспечения герметичности, а отверстия под подшипники — иметь строгую соосность.
Главная опасность при фрезеровании чугуна — выкрашивание кромок на выходах инструмента. Графитовая структура не держит край. Чтобы минимизировать этот дефект, применяются фрезы с переменным шагом зубьев и специальным покрытием, снижающим трение. Также важно направление вращения фрезы: встречное фрезерование часто предпочтительнее для предотвращения вырывания материала на входе, хотя оно создает большую нагрузку на шпиндель станка.
Сверление чугуна проще, чем стали, благодаря самосмазывающему эффекту графита. Однако удаление стружки из глубоких отверстий затруднено. Ломаная стружка может заклинить сверло. Решение — использование сверл с внутренним подводом СОЖ (смазочно-охлаждающей жидкости) и прерывистая подача (пеклинг). Это позволяет раздробить стружку и вывести ее наружу.
В 2026 году многие заводы переходят на сухую обработку чугуна или обработку с минимальным количеством смазки (MQL). Это связано с экологическими нормами и стоимостью утилизации эмульсии, смешанной с чугунным шламом. Если ваш поставщик предлагает сухую обработку, убедитесь, что у него установлены мощные пылеуловители. Работа в облаке чугунной пыли недопустима для точных направляющих станка.
Резьба в сером чугуне получается чистой, но хрупкой. Метчики должны быть остро заточены. Глубина завинчивания винта ограничена: при чрезмерном крутящем моменте витки резьбы могут срезаться (“слизываться”). Для высоконагруженных соединений в чугунные корпуса часто запрессовываются стальные резьбовые втулки. Если ваш проект предполагает высокие динамические нагрузки, рассмотрите эту опцию на этапе проектирования.
Совет инженера: Для корпусных деталей требуйте протокол проверки соосности отверстий. Визуальный осмотр не выявит отклонений, которые приведут к заклиниванию валов при сборке.
Рынок предложений в 2026 году перенасыщен. Как отличить профессиональный завод от гаражной мастерской, которая купила один станок с ЧПУ? Используйте следующий чек-лист при оценке потенциальных партнеров.
Качество механической обработки на 50% зависит от качества литья. Если завод не контролирует входной контроль литья (твердость, отсутствие раковин, соответствие марки), он не сможет гарантировать результат. Спросите, как они проверяют заготовки перед установкой в станок. Ответ “обрабатываем как есть” должен стать красным флагом.
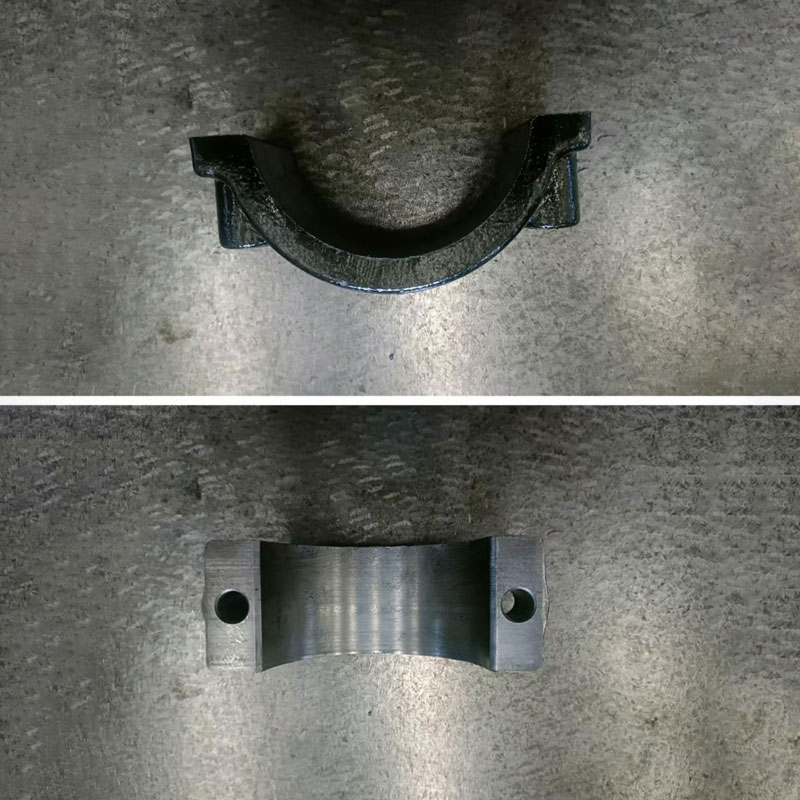
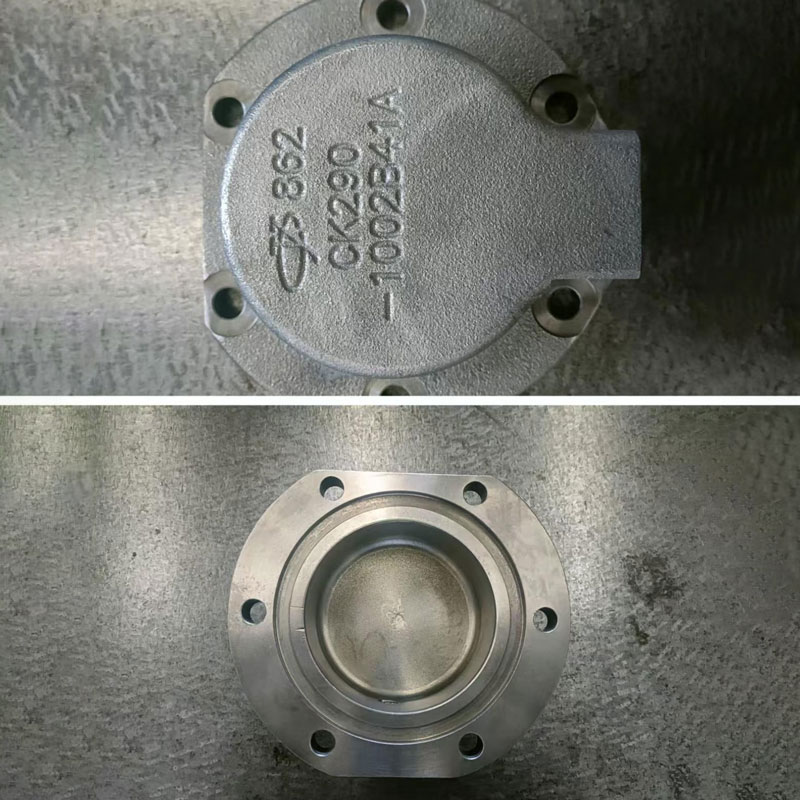
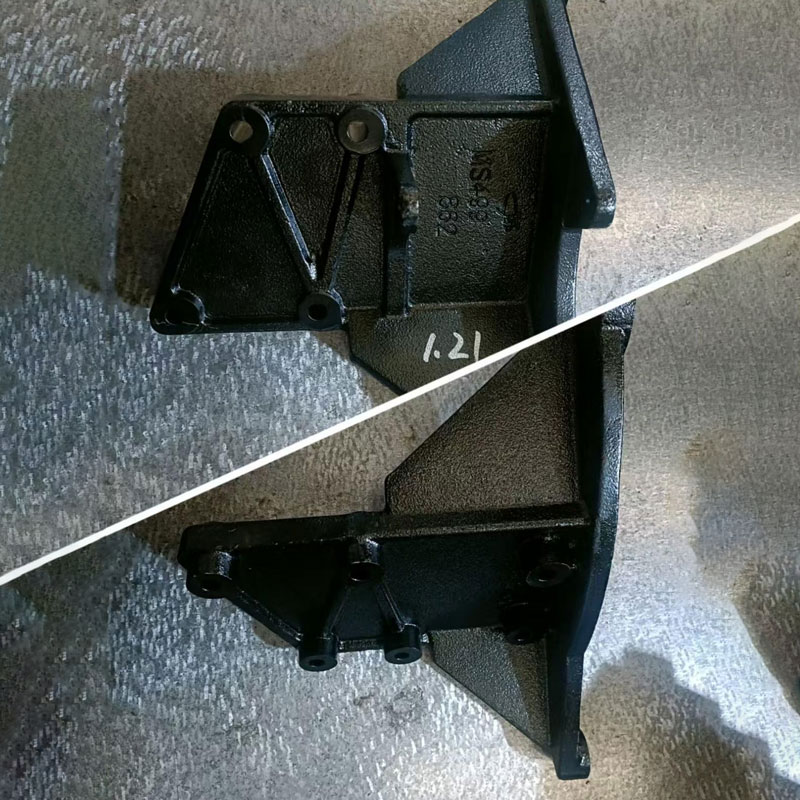
Именно здесь проявляется преимущество компаний с полным производственным циклом. Например, ООО «Гуанси Бохань Машиностроение» не просто выполняет механообработку, но и самостоятельно разрабатывает и изготавливает литейные пресс-формы любого размера — от средних до сверхкрупных. Использование современной технологии трёхмерной струйной печати для создания 3D-песчаных форм позволяет получать отливки с высокой точностью и минимальными припусками, что критически важно для последующей качественной обработки. Такой подход исключает риски, связанные с браком сырья от сторонних поставщиков.
Не смотрите только на год выпуска станков. Важнее наличие систем компенсации температурных деформаций и регулярность калибровки геометрии станка. Для точной обработки чугуна станок должен быть жестким. Легкие универсальные станки не подходят для серьезного фрезерования массивных корпусов.
Завод обязан иметь поверенные измерительные инструменты. Наличие КИМ (координатно-измерительной машины) обязательно для сложных деталей. Попросите показать сертификат поверки оборудования. Если измерительные приборы не поверялись год, их показания ничего не стоят.
Запросите кейсы. Обрабатывали ли они ранее детали из серого чугуна для вашей отрасли? Опыт в автомобилестроении (тормозные диски) отличается от опыта в станкостроении (станины). В первом случае важна скорость и балансировка, во втором — стабильность размеров во времени и отсутствие внутренних напряжений.
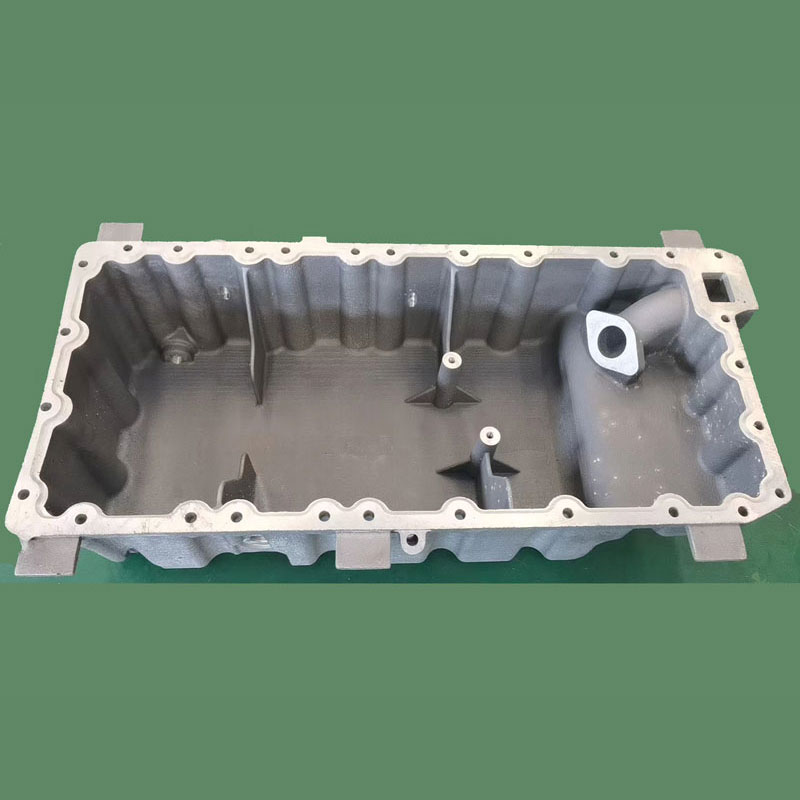
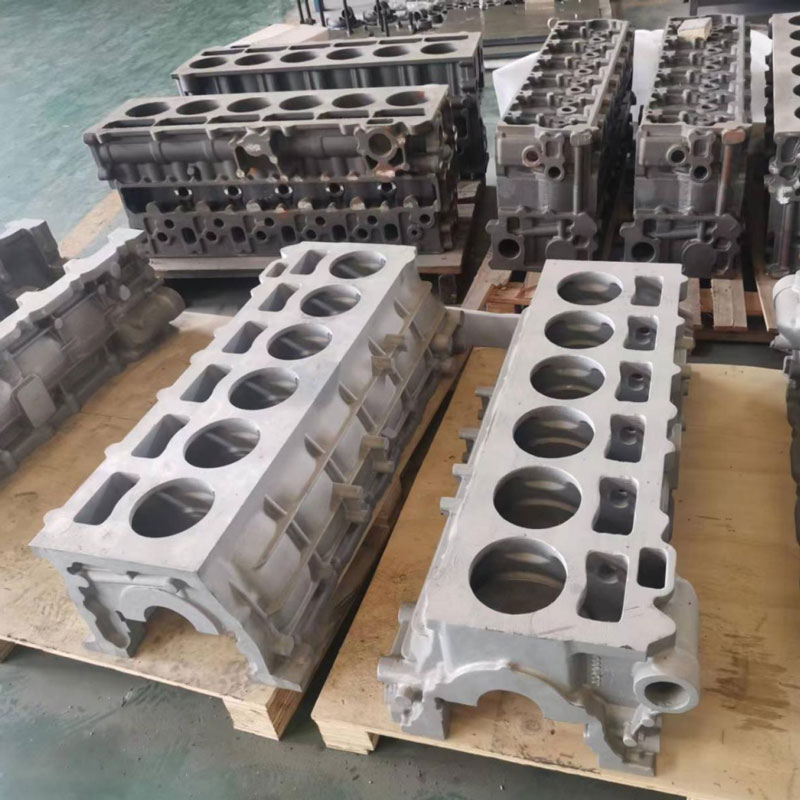
Компании, специализирующиеся на автомобильных компонентах, такие как «Гуанси Бохань», имеют обширный опыт производства критически важных узлов: чугунных и алюминиевых масляных поддонов, литых корпусов электродвигателей, картеров маховиков дизельных двигателей и заготовок блоков цилиндров. Вся продукция таких предприятий отличается высокой прочностью и устойчивостью к нагрузкам, полностью соответствуя жестким техническим требованиям автопрома. Наличие подобного портфолио говорит о способности производителя работать с высокоточными и ответственными деталями.
Профессиональный исполнитель задаст вам больше вопросов, чем вы ему. Он уточнит условия эксплуатации детали, нагрузки, среду. Если менеджер просто называет цену по чертежу без технических вопросов, это признак конвейерного подхода, который опасен для нестандартных задач.
Мы рекомендуем запрашивать пробную партию (3-5 штук) перед запуском основного объема. Это позволит оценить не только геометрию, но и качество поверхности, упаковку и соблюдение сроков.
За 15 лет работы мы выделили ряд ошибок, которые совершают заказчики, приводя к удорожанию проекта и срыву сроков.
Помните: самая дорогая деталь — та, которую пришлось переделывать. Инвестиции в качественное ТЗ и выбор надежного партнера окупаются отсутствием простоев на вашем производстве.
Технически мы можем изготовить и одну деталь. Однако экономически целесообразно заказывать партии от 10 штук для токарных работ и от 5 штук для фрезерных, чтобы амортизировать стоимость программирования и настройки. Для единичных изделий ставка нормо-часа будет максимальной.
Да, но это потребует пересмотра технологии обработки. Ковкий чугун и чугун с шаровидным графитом (ВЧ) более вязкие и прочные. Они обрабатываются сложнее, требуют других режимов резания и более дорогого инструмента. Цена обработки ВЧ будет на 20-40% выше, чем серого чугуна. Замена должна быть обоснована инженерными расчетами на прочность.
Чугун подвержен коррозии при хранении во влажной среде. Все готовые детали должны быть обработаны антикоррозийным составом. Упаковка должна исключать удары друг о друга, так как чугун хрупок. Мы используем индивидуальные ячейки в деревянных ящиках или картонных коробках с разделителями для партий до 100 кг. Для крупных партий используются паллеты с стяжными ремнями и прокладками.
Да. Свежие отливки могут содержать остаточные напряжения. Выдержка отливок на складе в течение 3-6 месяцев (естественное старение) стабилизирует геометрию. Если вам нужна срочная обработка свежих отливок, настаивайте на процедуре искусственного старения (термообработки), иначе деталь может изменить размеры после чистовой обработки.
На каждую партию мы предоставляем паспорт качества с результатами измерений ключевых размеров. По запросу возможен предоставление сертификата на материал (химический состав и механические свойства) от литейного завода-поставщика. Наше производство сертифицировано по ISO 9001, что гарантирует стандартизацию процессов контроля.
Обработка серого чугуна в 2026 году — это не просто услуга по снятию металла, а часть инженерного консалтинга. Рынок требует от производителей гибкости, прозрачности и технической экспертизы. Выбирая партнера, обращайте внимание не только на цену за килограмм или час, но и на способность завода предвидеть технологические риски: от вибраций при точении до деформаций при фрезеровании.
Правильный выбор марки чугуна, грамотное проектирование технологического процесса и строгий метрологический контроль — три столпа, на которых держится качество ваших будущих изделий. Не экономьте на этапе подготовки производства. Ошибки, заложенные в чертеж или технологию, обходятся в десять раз дороже на этапе исправления брака.
Наш завод обладает полным циклом компетенций для обработки серого чугуна: от входного контроля литья до финишной обработки на 5-осевых центрах. Мы понимаем специфику материала и знаем, как получить идеальную поверхность без скрытых дефектов.
Готовы обсудить ваш проект? Пришлите чертежи и технические требования. Наши технологи проведут бесплатный аудит manufacturability (технологичности) и предложат оптимальный маршрут обработки с расчетом стоимости в течение 24 часов.
Заказать обработку серого чугуна на заводе
Свяжитесь с нами сегодня для получения персонального коммерческого предложения и консультации по выбору материала.