2026-09-04
Технология литья алюминиевых сплавов представляет собой комплекс инженерных процессов, направленных на получение деталей сложной геометрической формы путем заполнения форм расплавленным металлом с последующей кристаллизацией. В условиях промышленного производства 2026 года этот метод остается фундаментальным для машиностроения, аэрокосмической отрасли и автомобилестроения благодаря уникальному сочетанию легкости, коррозионной стойкости и высокой теплопроводности конечных изделий. Современный подход к литью алюминия требует не просто механического заполнения формы, но строгого контроля реологических свойств расплава, управления скоростью охлаждения и минимизации газовой пористости.
Для инженеров-конструкторов и закупщиков понимание нюансов технологии литья алюминиевых сплавов критически важно при проектировании узлов, работающих под высокими нагрузками. Ошибки на этапе выбора метода литья (кокильное, под давлением или по выплавляемым моделям) могут привести к увеличению стоимости постобработки на 40–60% или к браку партии из-за внутренних напряжений. Данная статья разбирает технические аспекты процессов, экономические модели производства на заказ и критерии качества, актуальные для российского и международного рынков в текущем году.
Алюминиевые сплавы обладают рядом специфических свойств, которые диктуют выбор технологического оборудования. Главная особенность — высокая химическая активность расплава по отношению к водороду и кислороду, а также склонность к усадке при кристаллизации. Поэтому технология литья алюминиевых сплавов всегда начинается с подготовки сырья и контроля атмосферы в плавильной печи.
Перед заливкой металл должен соответствовать строгим регламентам:
В зависимости от тиража, сложности геометрии и требований к точности, технология литья алюминиевых сплавов реализуется через несколько основных процессов:
Реализация заказа на литье требует четкой последовательности действий. Нарушение любого этапа компрометирует итоговое качество. Рассмотрим стандартный путь изделия при использовании технологии литья алюминиевых сплавов на современном предприятии.
Все начинается с анализа 3D-модели клиента. Инженеры-технологи оценивают толщину стенок, наличие обратных уклонов и возможность извлечения модели из формы. На этом этапе рассчитывается система литников и каналов. Ошибка в расчете модуля усадки (для алюминия обычно 0.6–0.8%) приведет к несоответствию размеров готовой детали чертежу. Также определяется необходимость установки холодных чиллеров (metal chills) для ускорения локального охлаждения толстых сечений и предотвращения образования усадочных раковин.
Для литья под давлением и в кокиль изготавливаются стальные формы. В 2026 году стандартом становится использование сталей марок 1.2344 (H13) или аналогов с вакуумной закалкой, обеспечивающих стойкость до 100 000–150 000 циклов. Для песчаного литья создаются мастер-модели из алюминия или полимеров для печати на 3D-принтерах (SLA/SLS), что сокращает срок подготовки производства с 4 недель до 3–5 дней.
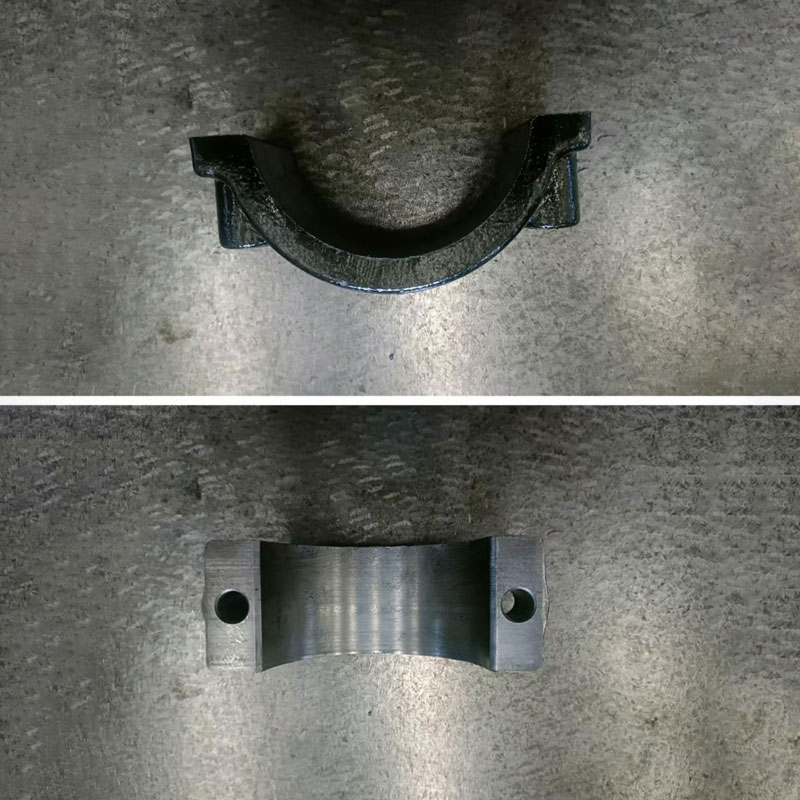
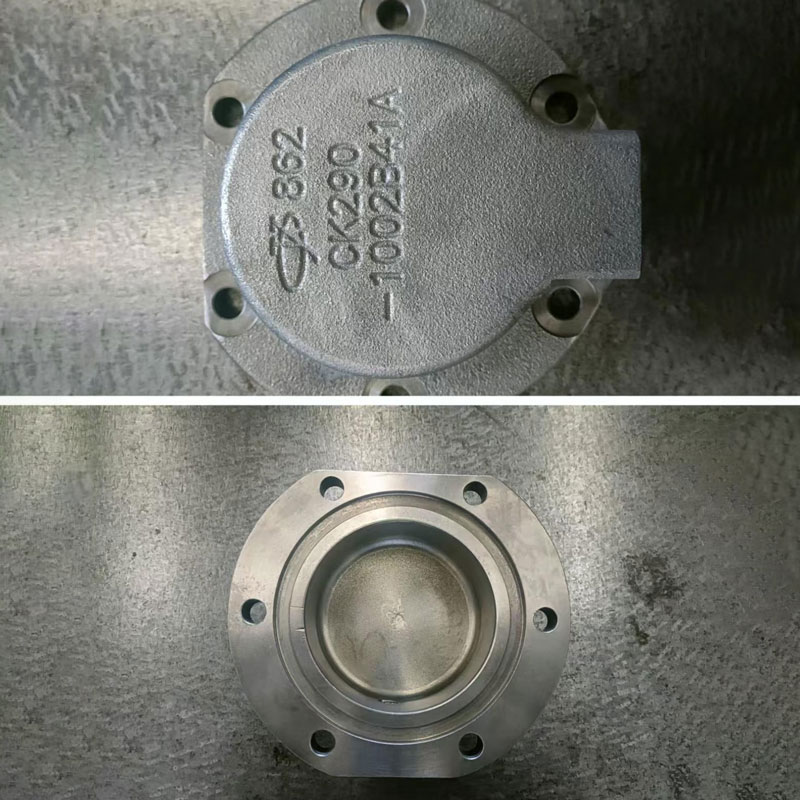
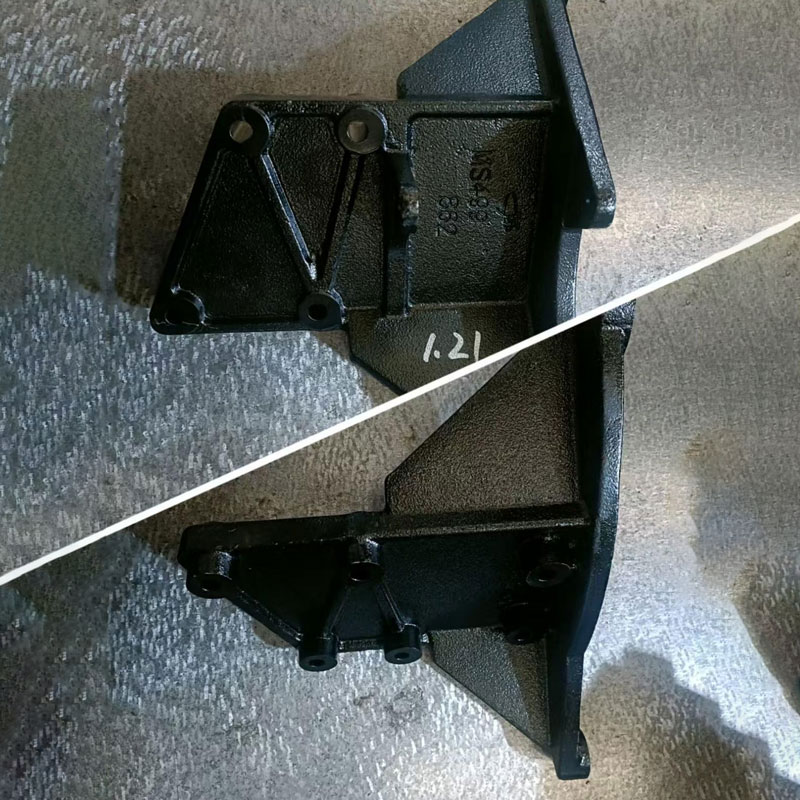
Именно на этапе подготовки оснастки проявляется ключевое преимущество современных производственных партнеров. Например, компания ООО «Гуанси Бохань Машиностроение», специализирующаяся на разработке и изготовлении автомобильных компонентов и литейной продукции, внедрила передовые методы прототипирования. Предприятие самостоятельно разрабатывает и производит литейные пресс-формы любого масштаба — от средних до сверхкрупных, а также принимает заказы на их восстановление. Особое внимание уделяется использованию технологии трёхмерной струйной печати для создания 3D-песчаных форм. Этот инновационный подход позволяет значительно повысить точность геометрии сложных отливок, таких как алюминиевые впускные коллекторы или корпуса электродвигателей, и сократить время вывода新产品 на рынок.
Загрузка лома и лигатуры в индукционную или газовую печь. Обязательный этап — экспресс-анализ на спектрометре. Содержание железа (Fe) должно строго контролироваться, так как его превышение свыше 0.8–1.0% приводит к образованию хрупких интерметаллидных фаз, снижающих ударную вязкость. Корректировка состава производится добавлением чистых компонентов или_master-сплавов_.
Форма подогревается до рабочей температуры (обычно 200–350°C для металлических форм), чтобы избежать термического шока и обеспечить плавное течение металла. Заливка осуществляется роботизированными комплексами или вручную (для крупных единичных отливок). Ключевой параметр здесь — скорость заполнения. Слишком медленно — металл остынет раньше, чем заполнит форму (недолив). Слишком быстро — турбулентность захватит воздух (газовая пористость).
После остывания отливка подвергается обрезке литниковой системы, дробеструйной очистке и, при необходимости, механической обработке на ЧПУ станках. Контроль включает визуальный осмотр, измерение геометрии на координатно-измерительных машинах (КИМ) и неразрушающий контроль (рентген или ультразвук) для выявления внутренних дефектов.
Для принятия решения о выборе метода производства необходимо сопоставить технико-экономические показатели. Ниже приведена сравнительная характеристика основных видов литья.
| Параметр | Литье под давлением (HPDC) | Литье в кокиль | Песчаное литье | Литье по выплавляемым моделям |
|---|---|---|---|---|
| Точность размеров | Высокая (IT12-IT14) | Средняя (IT13-IT15) | Низкая (IT15-IT17) | Высокая (IT12-IT14) |
| Шероховатость поверхности (Ra) | 0.8 – 2.5 мкм | 3.2 – 6.3 мкм | 12.5 – 25 мкм | 1.6 – 3.2 мкм |
| Минимальная толщина стенки | 0.8 – 1.5 мм | 2.5 – 3.0 мм | 4.0 – 5.0 мм | 1.5 – 2.0 мм |
| Производительность | Очень высокая (секунды/цикл) | Средняя (минуты/цикл) | Низкая (часы/цикл) | Низкая (дни/цикл) |
| Стоимость оснастки | Очень высокая | Высокая | Низкая | Средняя |
| Плотность металла | Средняя (возможна пористость) | Высокая | Средняя/Высокая | Высокая |
| Оптимальный тираж | > 10 000 шт. | 500 – 50 000 шт. | 1 – 1 000 шт. | 1 – 500 шт. |
Из таблицы видно, что технология литья алюминиевых сплавов под давлением выигрывает в массовом сегменте, тогда как для прототипирования и малых серий песчаное литье или литье по моделям остаются безальтернативными с точки зрения экономики.
Понимание того, как работает деталь в узле, определяет выбор сплава и метода. Рассмотрим два характерных примера из практики 2026 года.
Задача: Легкий, герметичный корпус, выдерживающий вибрационные нагрузки и обеспечивающий отвод тепла от силовой электроники.
Решение: Литье под давлением из сплава типа AlSi10Mg (аналог АК12х2).
Технические детали:
Инженерный нюанс: Для обеспечения герметичности без дорогостоящей пропитки импрегнантом, конструкция литниковой системы была оптимизирована для ламинарного течения, а в критических зонах установлены локальные охлаждающие контуры в форме. Это позволило снизить пористость в зоне уплотнительных канавок до уровня < 2%.
Задача: Высокая коррозионная стойкость, сложный профиль лопаток, работа в агрессивной среде.
Решение: Литье в кокиль из сплава АЛ9 (AlSi7Mg) с последующим анодированием.
Технические детали:
Почему не HPDC? При литье под давлением в тонких лопатках крыльчатки неизбежно возникают линии смыкания потока, которые являются концентраторами напряжений и слабыми местами для коррозии. Кокильное литье обеспечило монолитную структуру металла.
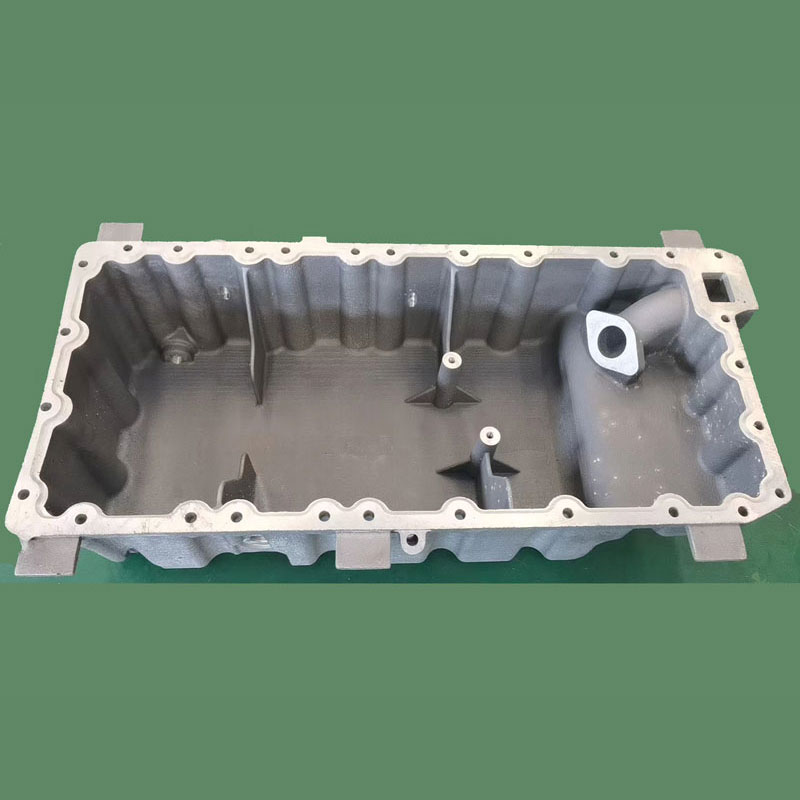
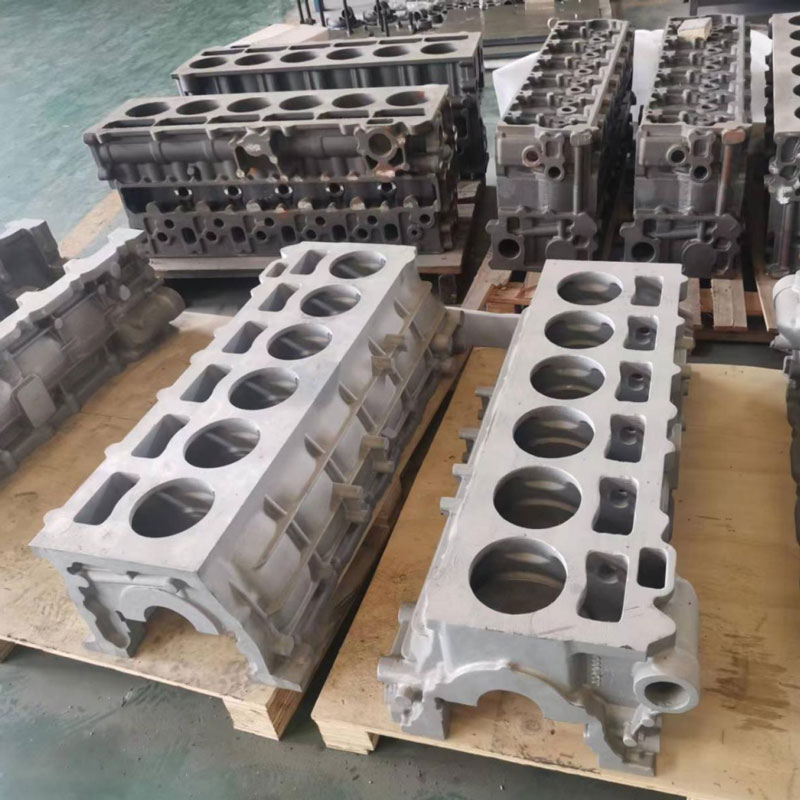
Подобные сложные задачи успешно решает ООО «Гуанси Бохань Машиностроение». В ассортименте компании представлен широкий спектр ключевых автомобильных компонентов, включая чугунные и алюминиевые масляные поддоны двигателя, литые корпуса электродвигателей, картеры маховиков дизельных двигателей и заготовки блоков цилиндров. Вся продукция отличается высокой прочностью, точностью размеров и устойчивостью к нагрузкам, полностью соответствуя жестким техническим требованиям автомобильной и машиностроительной отрасли. Компания предлагает как оптовые поставки, так и индивидуальное изготовление по чертежам клиентов из России и стран СНГ, обеспечивая комплексное техническое сопровождение проектов.
Даже отлаженная технология литья алюминиевых сплавов может давать сбои. Знание природы дефектов помогает правильно составить техническое задание и принять работу.
Рынок услуг литья насыщен, но найти партнера, способного обеспечить стабильное качество, сложно. При оценке поставщика обратите внимание на следующие критерии:
Важно помнить, что самая низкая цена за килограмм отливки часто иллюзорна. Дешевое литье может потребовать дорогой мехобработки для удаления облоя и исправления геометрии, либо привести к отказам оборудования у конечного пользователя.
Стоимость литья формируется из нескольких составляющих. Понимание структуры цены помогает вести переговоры.
Совет по закупкам: Запрашивайте разбивку цены (cost breakdown). Это позволит увидеть, где можно сэкономить. Например, согласиться на чуть более грубую поверхность в неответственных зонах, чтобы снизить время мехобработки.
В: Какой алюминиевый сплав лучше всего подходит для литья под давлением?
О: Наиболее распространенным является сплав AlSi12 (АК12) благодаря excellent литейным свойствам и низкой усадке. Для деталей, требующих повышенной прочности и анодирования, используют AlSi9Cu3 (АК9ч) или магниевые сплавы, но они сложнее в литье.
В: Можно ли сваривать алюминиевые отливки?
О: Да, но с ограничениями. Отливки, полученные литьем под давлением, часто имеют газовую пористость, которая при нагреве во время сварки расширяется, приводя к вздутиям. Для сварки лучше подходят отливки из кокиля или прошедшие специальную обработку (T6). Используется аргонно-дуговая сварка (TIG/MIG).
В: Каков минимальный тираж для рентабельного литья под давлением?
О: Из-за высокой стоимости стальных форм (от $5,000 до $50,000+), минимальный рентабельный тираж обычно начинается от 1,000–3,000 штук. Для меньших партий экономически целесообразнее использовать литье в силиконовые формы (вакуумное литье) или песчаное литье.
В: Влияет ли технология литья алюминиевых сплавов на возможность вторичной переработки?
О: Алюминий полностью рециркулируем. Однако отливки, загрязненные железом или другими элементами из-за неправильной сортировки лома, теряют свои механические свойства. Современные заводы используют строгий контроль входящего лома для сохранения качества вторичного сплава.
Выбор правильного метода производства является стратегическим решением. Технология литья алюминиевых сплавов в 2026 году предлагает гибкие инструменты для создания легких и прочных конструкций, но требует глубокого понимания материаловедения и процессов формообразования. Не существует “универсального” метода: то, что выгодно для миллиона корпусов смартфонов, будет убыточным для сотни насосных крыльчаток.
Мы рекомендуем на этапе проектирования привлекать технологов литейного производства для проведения аудита конструкции (DFM). Это позволит избежать дорогостоящих изменений оснастки в будущем. Если вы планируете запуск нового продукта, начните с прототипирования методом песчаного литья или 3D-печати моделей, чтобы проверить собираемость и функциональность, и только затем инвестируйте в дорогостоящую стальную оснастку для HPDC или кокиля.
Для расчета стоимости вашего проекта, получения консультации по выбору сплава или заказа опытной партии, свяжитесь с нашими инженерами. Мы предоставляем полный цикл услуг: от 3D-моделирования до финишной механической обработки и контроля качества.