2026-08-06
Рынок промышленного литья в 2026 году переживает структурную трансформацию. Если еще пять лет назад ключевым фактором выбора поставщика была исключительно низкая цена за килограмм, то сегодня российские и международные закупщики ставят во главу угла предсказуемость механических свойств и соответствие строгим стандартам качества, таким как ГОСТ 7293-2023 или международный ISO 1083. Отливки из чугуна с шаровидным графитом (ВЧШГ) стали безальтернативным решением для критически важных узлов: от корпусов насосов высокого давления до элементов ветрогенераторов и автомобильных подвесок. Однако рост стоимости сырья и логистические сложности диктуют новые правила игры.
Мы наблюдаем парадоксальную ситуацию: спрос на высококачественное литье ВЧШГ растет на 12-15% ежегодно, в то время как количество производителей, способных гарантировать стабильную микроструктуру графита без дефектов, сокращается. Это создает дефицит надежных партнеров. В нашей практике за последний год три крупных клиента потеряли более 2 млн рублей каждый из-за скрытых внутренних напряжений в отливках, поставленных демпингующими заводами. Эти детали разрушились при первых испытаниях на циклическую нагрузку.
Данная статья — не маркетинговый буклет. Это технический разбор того, как в 2026 году покупать чугунное литье напрямую у производителя, избегая переплат посредникам и рисков получения брака. Мы разберем ценообразование, технологические нюансы модифицирования магнием, требования к контролю качества и реальные сроки поставки. Если вы инженер-конструктор или руководитель отдела закупок, эта информация сэкономит вам бюджет и нервы.
Чугун с шаровидным графитом (ВЧШГ, англ. Ductile Iron или Spheroidal Graphite Iron) занимает уникальную нишу между серым чугуном (СЧ) и углеродистой сталью. Его главное преимущество кроется в морфологии графитовых включений. В сером чугуне графит имеет пластинчатую форму, которая работает как внутренние надрезы, концентрируя напряжения и делая материал хрупким. В ВЧШГ графит присутствует в виде изолированных сфер (шаровидных глобулей). Эта структура прерывает сплошность металлической матрицы минимально, позволяя материалу деформироваться без разрушения.
Для инженера это означает два критических параметра:
В 2026 году тенденция к облегчению конструкций усиливается. Стальные сварные конструкции часто оказываются тяжелее и дороже в производстве из-за необходимости контроля сварных швов и последующей термообработки для снятия напряжений. Отливка из ВЧШГ сложной геометрической формы, полученная за одну операцию, исключает риск дефектов сварки и обеспечивает равномерность свойств по всему объему детали.
Однако выбор ВЧШГ не всегда оправдан. Если деталь работает преимущественно на сжатие и требует высоких демпфирующих свойств (гашения вибраций), серый чугун остается лучшим выбором благодаря своей пластинчатой структуре. ВЧШГ хуже гасит вибрации. Поэтому перед заменой материала необходимо провести анализ нагруженности узла. Мы рекомендуем проводить сравнительный расчет массы и стоимости готовой детали (включая механообработку), так как экономия на сырье может быть нивелирована сложностью литейной технологии.
Цена на отливки из чугуна с шаровидным графитом формируется не только стоимостью металла. В 2026 году структура себестоимости изменилась. Логистика, энергоносители и контроль качества занимают до 40% финальной цены. Понимание этих компонентов поможет вам аргументированно торговаться с поставщиками и избегать подозрительно дешевых предложений, которые обычно скрывают брак.
База цены — это стоимость чугуна, ферросилиция и, самое главное, лигатуры для модифицирования (магнийсодержащие сплавы). Процесс сфероидизации требует точного ввода магния (обычно 0.03–0.05% от массы расплава). Магниевые лигатуры дороги и требуют особых условий хранения. Дешевые поставщики часто экононят на качестве лигатуры или нарушают технологию ввода, что приводит к образованию “карманов” с избытком магния или, наоборот, к отсутствию шаровидности графита. В 2026 году цены на магниевые сплавы стабилизировались, но остаются волатильными из-за геополитических факторов.
Литье ВЧШГ сложнее, чем литье серого чугуна. Чугун с шаровидным графитом имеет высокую усадку (до 1.4–1.6%) и склонность к образованию газовых раковин и усадочных пор. Для компенсации усадки требуется сложная система литников и прибылей, что увеличивает расход металла на 1 кг готовой детали. Коэффициент выхода годного (отношение веса чистой отливки к весу залитого металла) для сложных деталей ВЧШГ часто составляет всего 50–60%. Вы платите за весь залитый металл, включая обрезь.
Большинство ответственных деталей из ВЧШГ требуют термообработки (отжиг для повышения пластичности или закалка с отпусканием для повышения твердости). Это энергоемкий процесс. В 2026 году тарифы на электроэнергию для промышленных предприятий выросли, что напрямую отразилось на стоимости термически обработанных отливок. Если поставщик предлагает цену ниже рынка, уточните, включена ли термообработка и какой именно режим применяется.
Гарантия свойств ВЧШГ невозможна без лабораторного контроля. Каждая плавка должна проходить спектральный анализ и металлографическое исследование структуры. Наличие сертификатов ISO 9001, а для российского рынка — соответствие ГОСТ 7293-2023, является обязательным. Затраты на содержание лаборатории и квалифицированного персонала включаются в цену. Экономия на контроле — это лотерея, в которой вы почти всегда проигрываете.
| Компонент цены | Доля в себестоимости (%) | Факторы риска в 2026 г. |
|---|---|---|
| Металлошихта и ферросплавы | 35-40% | Волатильность цен на лом и легирующие добавки |
| Формовочные материалы и стержни | 15-20% | Качество песка и связующих (фурановые смолы) |
| Энергозатраты (плавка + термообработка) | 15-18% | Рост тарифов на электроэнергию и газ |
| Механообработка и очистка | 10-15% | Износ инструмента, сложность геометрии |
| Накладные расходы и прибыль | 10-12% | Логистика, налоги, управление качеством |
При запросе коммерческого предложения требуйте детализацию цены. Если поставщик называет только итоговую сумму за килограмм, это признак непрозрачности. Надежный завод-производитель готов объяснить, из чего складывается цена для вашей конкретной детали.
Производство ВЧШГ — это балансирование на грани химии и физики. Даже небольшое отклонение в температуре разлива или составе шихты может привести к браку. Мы выделили три наиболее частые проблемы, с которыми сталкиваются покупатели, и объяснили, как их предотвратить на этапе заказа.
При высоком содержании углерода и кремния в толстостенных отливках графит может всплывать в верхнюю часть формы, образуя скопления (“графитовая флотация”). Это резко снижает прочность в этой зоне. Решение: Ограничение содержания углерода (не более 3.6–3.7%) и добавление небольших количеств церия или сурьмы для подавления флотации. Требуйте от поставщика указания химического состава для каждой партии.
ВЧШГ расширяется в начале кристаллизации из-за выделения графита, а затем сильно сжимается. Если форма недостаточно жесткая или система питания неправильно рассчитана, внутри детали образуются пустоты. Решение: Использование жестких форм (например, из холоднотвердеющих смесей) и правильная конструкция прибылей. При заказе сложных деталей запросите чертеж системы литников-прибылей — это покажет компетентность завода.
Быстрое охлаждение тонких сечений может привести к образованию цементита (карбидов) вместо ферритной или перлитной матрицы. Деталь становится хрупкой и труднообрабатываемой. Решение: Правильный выбор модификатора и контроль скорости охлаждения. Для тонкостенных отливок часто требуется последующий отжиг для разложения карбидов.
В нашей практике был случай, когда партия корпусов насосов из ВЧШГ прошла входной контроль по твердости, но при сверлении отверстий под крепеж инструмент ломался. Причина — локальная карбидная окайма в местах тонких стенок, которую не выявили при выборочном контроле. После этого мы внедрили требование к поставщикам предоставлять карты твердости по сечениям для критических деталей.
В 2026 году отсутствие правильной документации делает сделку рискованной. Рынок требует четкого соответствия нормативным базам. В зависимости от региона применения и требований конечного заказчика, отливки должны соответствовать определенным стандартам.
Помимо стандартов на материал, важны стандарты на систему менеджмента качества. Наличие сертификата ISO 9001:2015 подтверждает, что у завода выстроены процессы контроля, а не просто есть лаборатория. Для поставок в определенные отрасли (нефтегаз, атом) могут потребоваться дополнительные сертификаты (НАКС в России, PED в Европе).
Источник: Федеральное агентство по техническому регулированию и метрологии (Росстандарт)
Не принимайте словесные гарантии “мы делаем по ГОСТу”. Требуйте копию протокола испытаний для первой пробной партии. Протокол должен содержать результаты спектрального анализа, данные металлографии (процент шаровидности графита, размер зерна) и результаты механических испытаний на разрыв.
Выбор завода-производителя — это инвестиция в стабильность вашего производства. В 2026 году на рынке много посредников, выдающих себя за заводы. Как отличить реального производителя от перекупа? Используйте этот чек-лист при аудите потенциальных поставщиков.
Мы рекомендуем начинать сотрудничество с пробной партии. Не размещайте сразу крупный заказ. Пробная партия позволит оценить качество упаковки, соблюдение размеров и документальное сопровождение. Да, стоимость единицы продукции в пробной партии будет выше из-за затрат на настройку, но это страховка от многомиллионных потерь в будущем.
Чтобы проиллюстрировать, как выглядят современные требования к производству на практике, рассмотрим подход компании ООО «Гуанси Бохань Машиностроение». Это специализированное предприятие, которое демонстрирует переход от традиционного литья к высокотехнологичному производству, ориентированному на сложные задачи машиностроения и автопрома.
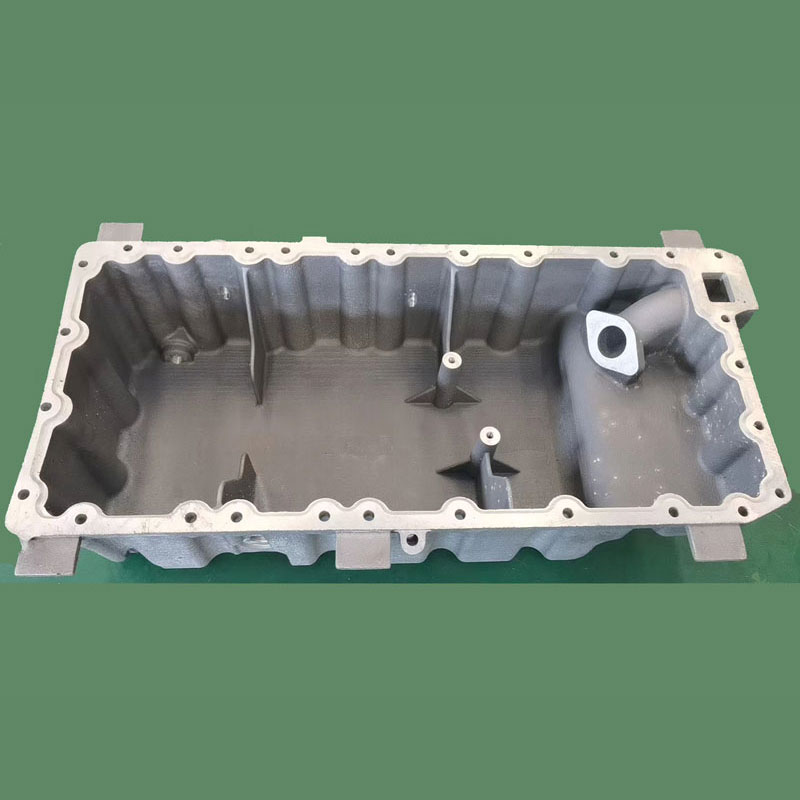
Ключевым отличием таких современных производителей является интеграция цифровых технологий в процесс подготовки производства. Например, использование трехмерной струйной печати для создания 3D-песчаных форм позволяет достигать высокой точности геометрии отливок, что особенно критично для деталей со сложной внутренней структурой, таких как литые чугунные корпуса электродвигателей или масляные поддоны. Эта технология устраняет необходимость в дорогостоящей и длительной изготовлении деревянных моделей для опытных партий, значительно сокращая срок вывода продукта на рынок.
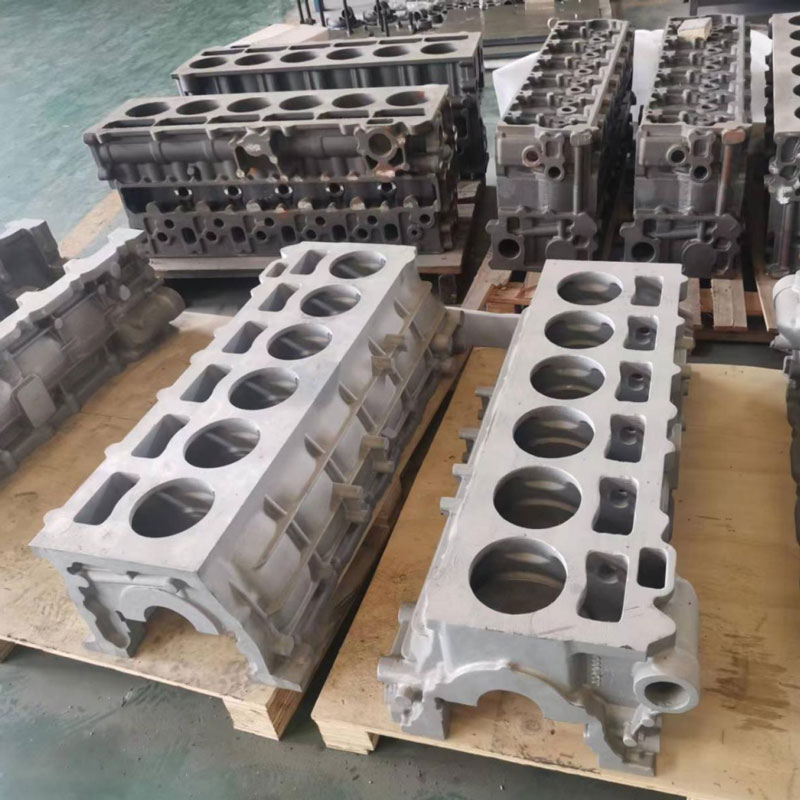
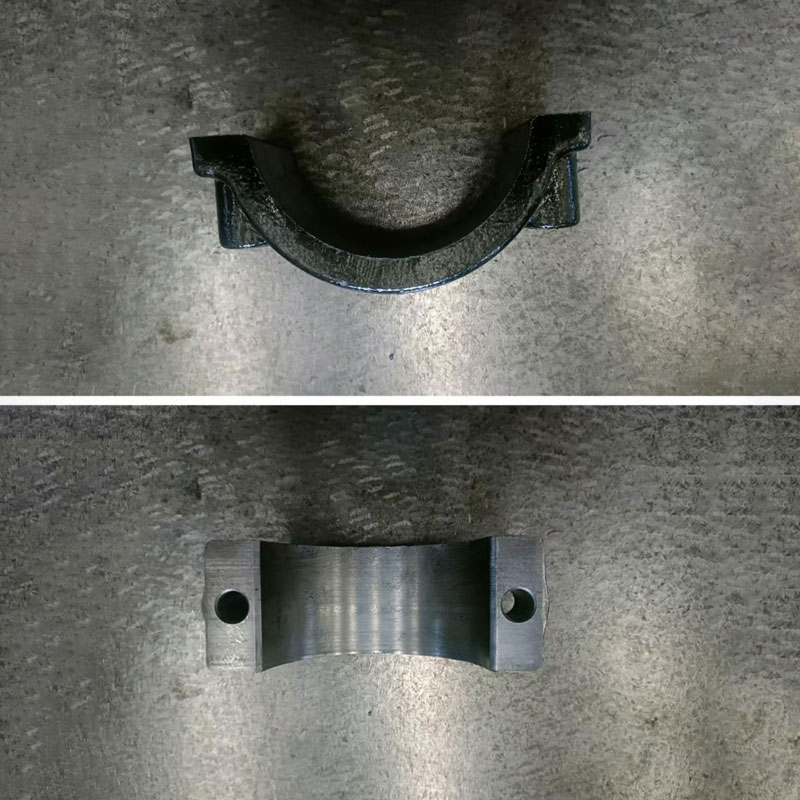
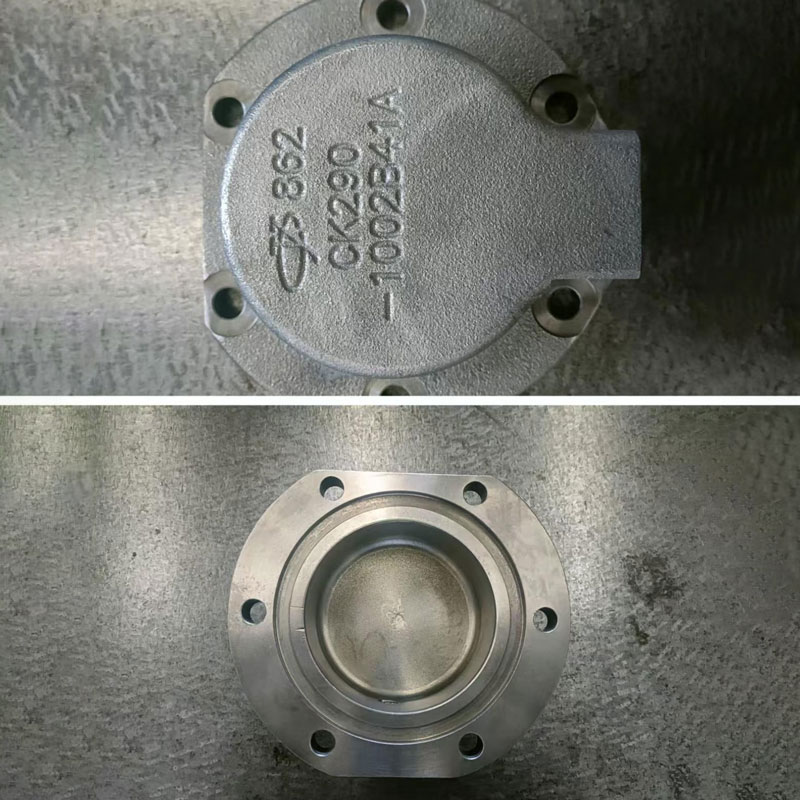
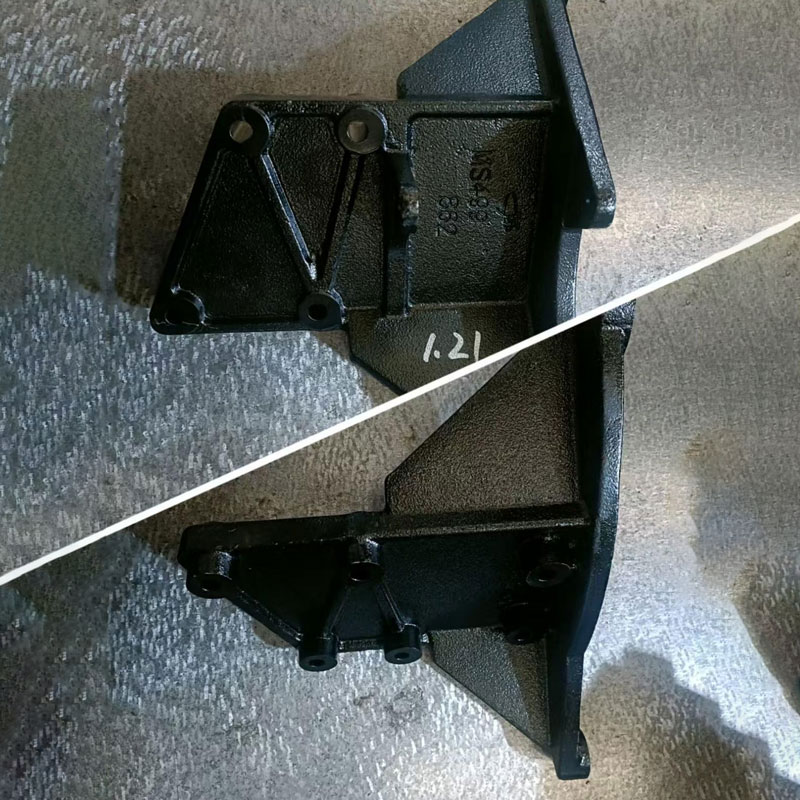
Компания самостоятельно разрабатывает и изготавливает литейные пресс-формы любого масштаба — от средних до сверхкрупных, а также принимает заказы на их восстановление. Такой полный цикл контроля над инструментальной базой гарантирует стабильность размеров готовой продукции. В ассортименте предприятия представлены ключевые автомобильные компоненты: алюминиевые впускные коллекторы, картеры маховиков дизельных двигателей, заготовки блоков цилиндров и кронштейны. Вся продукция проходит строгий контроль на соответствие требованиям по прочности, устойчивости к нагрузкам и долговечности, что полностью отвечает запросам современного рынка РФ и стран СНГ на качественные комплектующие.
Подобный подход, сочетающий собственное инструментальное производство, аддитивные технологии и глубокую механическую обработку, является эталоном для поставщика 2026 года. Он позволяет клиентам получать не просто «сырую» отливку, а готовое решение, интегрированное в их производственную цепочку.
Чугунные отливки тяжелы и хрупки одновременно. Неправильная упаковка приводит к сколам кромок и трещинам, которые обнаруживаются только при механической обработке у вас на складе. В 2026 году логистические цепочки удлинились, поэтому требования к упаковке стали жестче.
Стандартная практика надежных заводов включает:
Уточняйте условия поставки (Incoterms). Если вы покупаете EXW (самовывоз с завода), ответственность за погрузку лежит на вас. Если FOB или DAP — на продавце. Фотографируйте процесс погрузки, если есть такая возможность. Это дисциплинирует поставщиков.
Минимальная партия зависит от способа формовки. Для машинной формовки в горячих ящиках экономически целесообразный минимум составляет 500–1000 кг веса отливок. Для ручной формовки или использования холоднотвердеющих смесь можно заказать опытную партию от 50–100 кг. Однако стоимость изготовления модели (деревянной или алюминиевой) оплачивается отдельно и не возвращается при малых тиражах. Для серийного производства рекомендуется заказ от 2 тонн.
Цикл состоит из двух этапов. Изготовление литейной модели занимает 10–15 рабочих дней. Подготовка производства и первая плавка — еще 5–7 дней. Таким образом, срок получения первой партии составляет 3–4 недели. Повторные заказы (без изменения модели) выполняются за 10–14 дней в зависимости от загрузки печей завода. В 2026 году сроки могут увеличиваться из-за дефицита кадров на некоторых предприятиях, поэтому планируйте закупки заранее.
Да, ВЧШГ поддается сварке, но с ограничениями. Из-за высокого содержания углерода зона термического влияния склонна к образованию трещин. Требуется предварительный подогрев детали до 300–400°C, использование специальных никелевых электродов и медленное охлаждение после сварки. Для ответственных узлов сварка не рекомендуется; лучше предусмотреть конструктивные элементы для механического соединения. Если сварка необходима, обязательно проводите постсварочную термообработку.
Требуйте предоставления цифрового отчета о качестве (Digital Quality Report) для каждой отгружаемой партии. Он должен включать: фото отливок, результаты химического анализа (спектрограмма), фото шлифа под микроскопом (для оценки шаровидности графита), протокол механических испытаний. Дополнительно можно нанять независимую инспекционную компанию (например, SGS или Bureau Veritas) для выездного контроля перед отгрузкой. Это стоит около 300–500 долларов, но спасает от брака.
Это разные материалы. Ковкий чугун получают путем длительного отжига белого чугуна, что делает процесс дорогим и ограничивает размеры отливок. ВЧШГ получают непосредственно при плавке добавлением магния, что дешевле и позволяет лить крупные детали (до нескольких тонн). В современном машиностроении ВЧШГ практически полностью вытеснил ковкий чугун благодаря экономической эффективности и схожим механическим свойствам.
Рынок отливок из чугуна с шаровидным графитом в 2026 году не прощает ошибок в выборе партнера. Демпинг ушел в прошлое, уступив место борьбе за технологическую дисциплину. Покупая напрямую у завода-производителя, вы получаете не просто металл, а инженерную поддержку и гарантию свойств. Ключ к успеху — прозрачность требований, детальный аудит поставщика и готовность платить за качество контроля, а не только за сырье.
Не экономьте на разработке модели и пробной партии. Эти затраты окупаются отсутствием простоев вашего основного производства из-за брака. Выбирайте поставщиков, которые говорят на языке стандартов ГОСТ и ISO, предоставляют полные протоколы испытаний и готовы к открытому диалогу о технологиях.
Если вы ищете надежного партнера для производства сложных отливок ВЧШГ с полным циклом контроля качества, мы готовы обсудить ваш проект. Наша производственная линия адаптирована под выпуск деталей повышенной ответственности в соответствии с требованиями 2026 года.
Свяжитесь с нами сегодня для получения технического консультации и расчета стоимости вашей детали. Мы предоставляем бесплатную оценку технологичности чертежа в течение 24 часов.
Для более глубокого изучения темы рекомендуем ознакомиться с нашими материалами: технология литья ВЧШГ и сравнение чугуна и стали.