2026-09-04
Отливки из чугуна с шаровидным графитом (ЧШГ) представляют собой критически важный компонент современной машиностроительной инфраструктуры, сочетающий высокую прочность стали с превосходными литейными свойствами серого чугуна. В условиях производственного цикла 2026 года, когда требования к надежности узлов возрастают пропорционально нагрузкам, использование сферического графита становится не просто альтернативой, а инженерным стандартом для деталей, работающих в условиях циклических ударных нагрузок и высокого давления. Ключевое отличие материала заключается в морфологии графитовых включений: вместо пластинчатой структуры, создающей внутренние напряжения, графит имеет форму изолированных сфер, что предотвращает распространение трещин и обеспечивает пластичность до 15-18%.
Для технических директоров и закупщиков промышленных предприятий актуальность данного материала определяется соотношением «цена/ресурс». Производство отливок из ЧШГ позволяет снизить массу конечного изделия на 10-15% по сравнению со стальными аналогами при сохранении несущей способности, что напрямую влияет на топливную эффективность мобильной техники и энергозатраты стационарного оборудования. Данный обзор фокусируется на технических параметрах, влияющих на стоимость в 2026 году, методах контроля качества по ГОСТ и международным стандартам, а также на логистических аспектах поставки готовых машиностроительных компонентов.
Понимание физико-химической природы чугуна с шаровидным графитом необходимо для правильного выбора марки сплава под конкретную задачу. Процесс модифицирования расплава магнием или редкоземельными элементами (церий, иттрий) приводит к изменению формы графита. Эта микроструктурная трансформация кардинально меняет механический профиль материала.
В таблице ниже приведены усредненные показатели для наиболее востребованных марок ЧШГ (аналоги ASTM A536 / EN 1563), используемых в тяжелом машиностроении.
| Марка чугуна (ГОСТ 7293-2024) | Предел прочности при растяжении (МПа) | Предел текучести (МПа) | Относительное удлинение (%) | Твердость (HB) | Типичное применение |
|---|---|---|---|---|---|
| ВЧ 40-12 | ≥ 400 | ≥ 250 | ≥ 12% | 140-180 | Корпуса насосов, фланцы, детали общего назначения |
| ВЧ 50-7 | ≥ 500 | ≥ 320 | ≥ 7% | 170-230 | Коленчатые валы, шестерни, корпуса редукторов |
| ВЧ 60-3 | ≥ 600 | ≥ 370 | ≥ 3% | 200-280 | Прокатные валки, детали компрессоров |
| ВЧ 70-2 | ≥ 700 | ≥ 420 | ≥ 2% | 230-300 | Высоконагруженные шестерни, валки прокатных станов |
Обратите внимание на показатель относительного удлинения. Для серого чугуна (СЧ) он практически равен нулю (хрупкое разрушение), тогда как отливки из чугуна с шаровидным графитом демонстрируют способность к пластической деформации. Это свойство позволяет деталям из ЧШГ поглощать энергию удара без мгновенного разрушения, что критично для гидравлических систем и дорожно-строительной техники.
Помимо формы графита, свойства отливки определяются металлической матрицей. В зависимости от режима термической обработки или скорости охлаждения в форме, матрица может быть ферритной, перлитной или смешанной:
Производство качественных отливок из ЧШГ — это многоступенчатый процесс, где отклонение на любом этапе ведет к образованию дефектов, снижающих класс детали. В 2026 году ведущие литейные заводы используют автоматизированные линии формовки и спектральный анализ в реальном времени.
Даже при соблюдении технологии возможны специфические дефекты ЧШГ. Инженеры-технологи выделяют три основные проблемы:
Выбор материала всегда диктуется условиями эксплуатации. Отливки из чугуна с шаровидным графитом занимают нишу между дешевым серым чугуном и дорогой сталью. Рассмотрим применение в ключевых секторах промышленности с точки зрения инженерной целесообразности.
Это самый массовый сегмент потребления ЧШГ. Корпуса задвижек, клапанов и фитингов работают под давлением до 2.5 МПа и подвержены гидроударам.
Инженерный комментарий: Замена стальных корпусов на ЧШГ в системах водоподготовки снижает вес узла на 30%. Для монтажных бригад это означает уменьшение нагрузки на крановое оборудование и ускорение сборки на 15-20%. Кроме того, ЧШГ лучше противостоит коррозии в нейтральных средах благодаря образованию плотной оксидной пленки, что увеличивает срок службы трубопровода до 50-80 лет.
Коленчатые валы, ступицы колес, корпуса дифференциалов и блоки цилиндров грузовых двигателей. Здесь важна усталостная прочность.
Данные эффективности: Коленвалы из ЧШГ (марка ВЧ 60-3 или выше) выдерживают циклические нагрузки, сопоставимые со стальными коваными валами, но их производство дешевле на 40% за счет отсутствия дорогостоящей механообработки поковок. В 2026 году тренд на облегчение конструкции грузовиков делает ЧШГ безальтернативным материалом для ступиц, позволяя увеличить полезную нагрузку автомобиля.
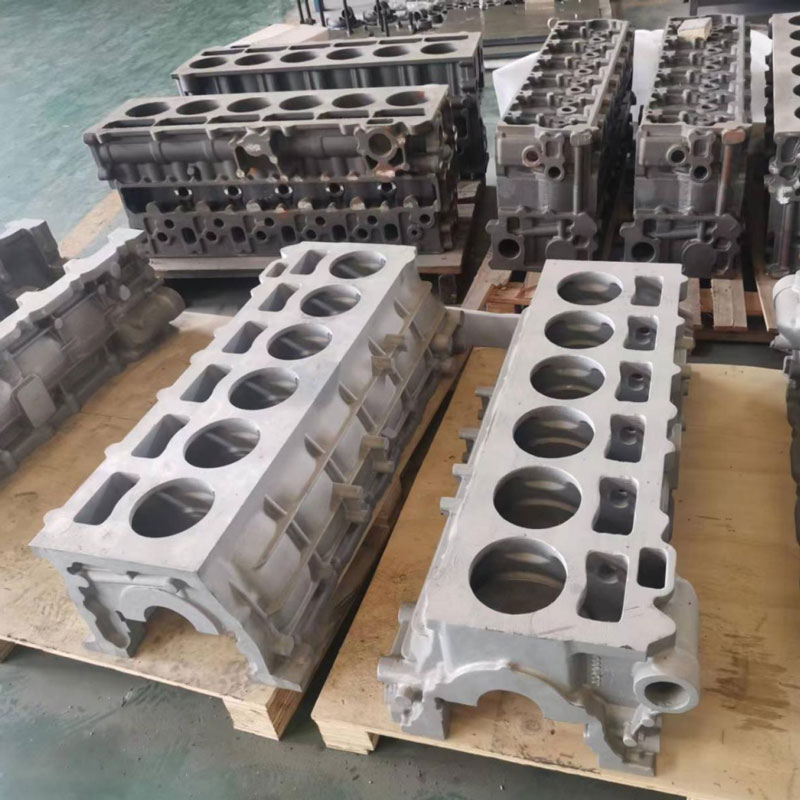
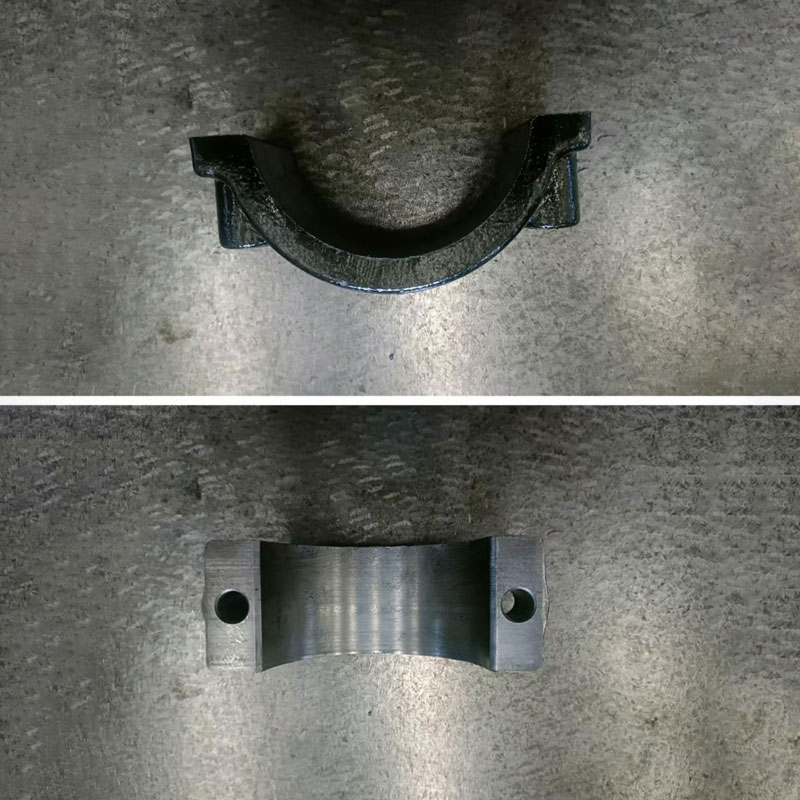
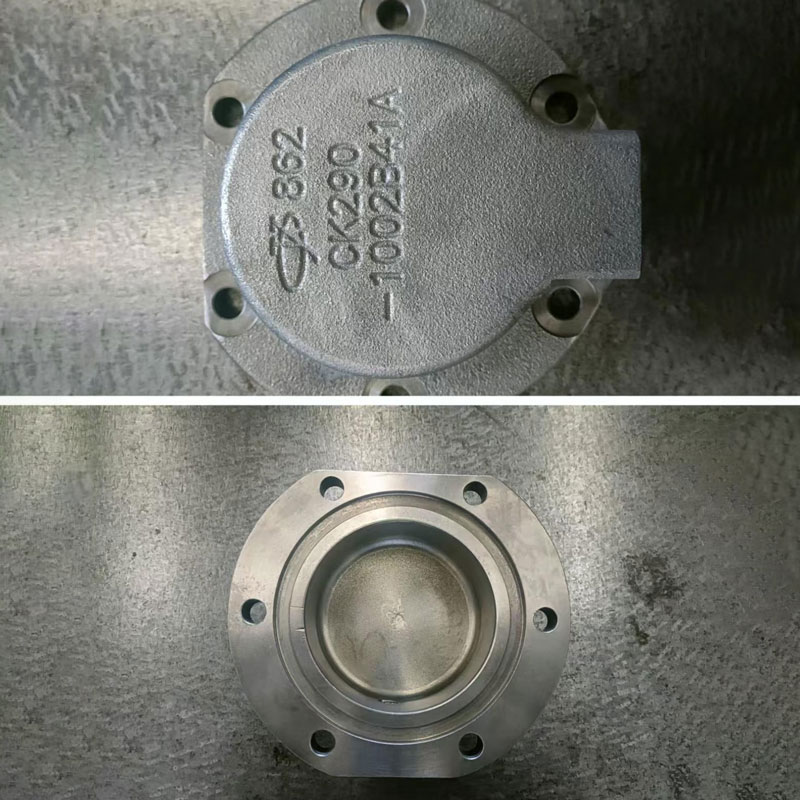
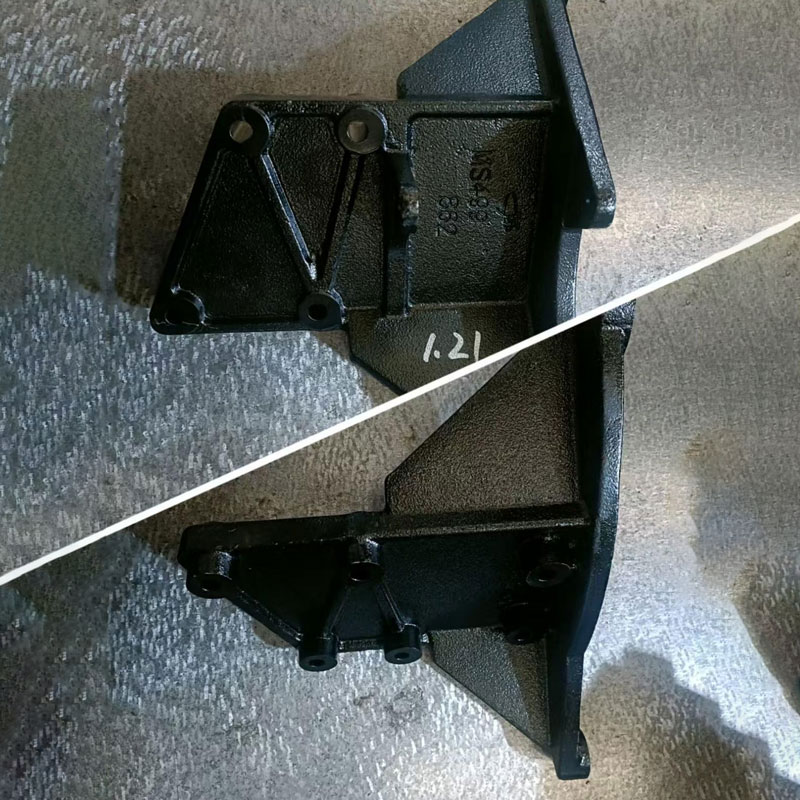
Именно в этом секторе ярко проявляются преимущества современных производственных подходов. Например, компания ООО «Гуанси Бохань Машиностроение» успешно реализует проекты по изготовлению сложных автомобильных компонентов, таких как картеры маховиков дизельных двигателей, заготовки блоков цилиндров и кронштейны. Благодаря использованию передовых технологий, включая трехмерную струйную печать для создания песчаных форм, предприятие обеспечивает высокую точность геометрии даже для крупногабаритных и сверхкрупных деталей. Такой подход позволяет минимизировать припуски на механическую обработку и гарантировать соответствие жестким требованиям автопрома по прочности и долговечности.
Корпуса подшипниковых узлов (хабы) ветровых турбин. Эти детали имеют огромную массу (до 20 тонн) и работают в условиях переменных ветровых нагрузок.
Сценарий отказа: Использование серого чугуна здесь недопустимо из-за риска хрупкого разрушения при резких порывах ветра. Сталь слишком дорога в литье таких габаритов. ЧШГ обеспечивает необходимый запас вязкости. Стоимость отливки хаба из ЧШГ составляет около 15-20% от стоимости всего генераторного блока, но определяет его надежность на протяжении 25 лет эксплуатации.
Стоимость готовой продукции формируется не только ценой сырья, но и сложностью технологического процесса. Закупщики часто совершают ошибку, сравнивая цену за килограмм сырого литья, игнорируя класс точности и объем последующей механообработки.
Цены указаны за килограмм готовой продукции (без учета НДС и логистики), в зависимости от сложности и марки сплава:
| Тип продукции | Сложность | Цена за кг (USD/RUB эквивалент) | Минимальная партия |
|---|---|---|---|
| Простые корпуса (ВЧ 40-12) | Низкая | $1.8 – $2.5 | 500 кг |
| Детали машин (ВЧ 50-7) | Средняя | $2.8 – $3.8 | 200 кг |
| Высокоточные валы/шестерни | Высокая | $4.5 – $6.5 | 50 кг |
| Литье по выплавляемым моделям | Любая | $5.0 – $8.0+ | 10 кг |
Важно: Рыночные цены волатильны и зависят от стоимости ферросплавов (ферросилиций, ферромагний) и энерготарифов. Для получения точного расчета необходимо предоставить чертежи и 3D-модели.
Рынок литья насыщен предложениями, но качество отливок из чугуна с шаровидным графитом крайне неоднородно. Ошибка в выборе поставщика приводит к браку на этапе механической обработки или, что хуже, к аварийным ситуациям у конечного потребителя. Ниже приведен чек-лист для аудита потенциального подрядчика.
Производитель обязан проводить спектральный анализ каждой плавки и ультразвуковой контроль (УЗК) критических зон отливок. Если завод отправляет продукцию без протоколов химического состава и механических испытаний образцов-свидетелей, риск получения некондиции близок к 100%.
Уточните метод формовки. Для серийного производства предпочтительны линии типа DISA (горизонтальная безопочная формовка), обеспечивающие высокую стабильность размеров. Для крупных единичных отливок — щелевая формовка или формовка в холоднотвердеющих смесях (ХТС).
Особое внимание стоит уделить возможностям быстрого прототипирования. Современные предприятия, такие как ООО «Гуанси Бохань Машиностроение», интегрируют технологии 3D-печати песчаных форм в производственный цикл. Это позволяет изготавливать литейные пресс-формы любого размера — от средних до сверхкрупных — с высокой скоростью и точностью, что критически важно при разработке новых изделий или восстановлении изношенных форм. Такой технологический уровень сокращает время подготовки производства в 2-3 раза по сравнению с традиционными методами.
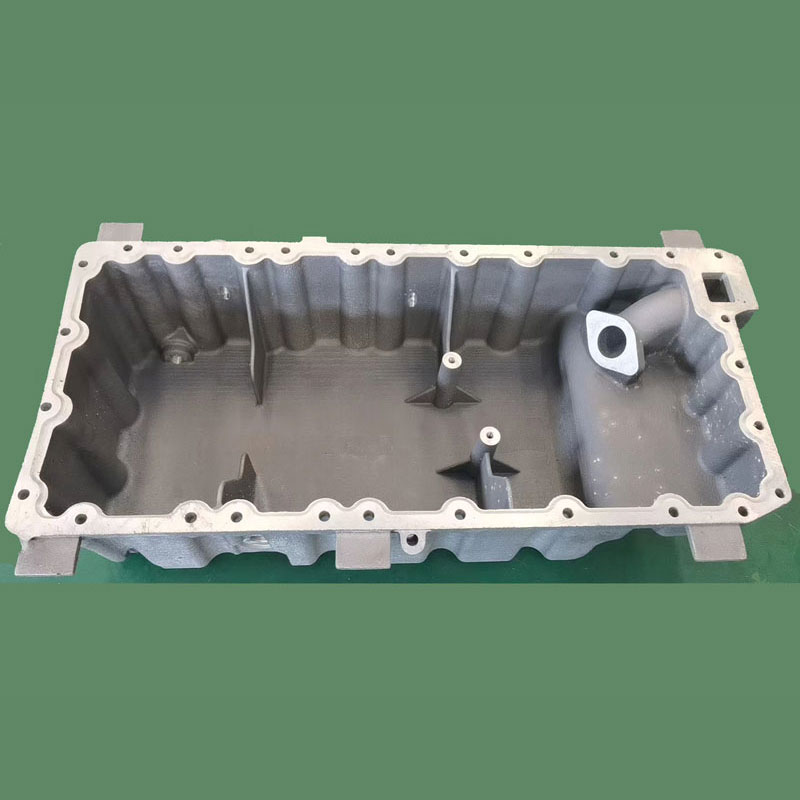
Литейщик, специализирующийся на люках и решетках, вряд ли качественно изготовит прецизионный корпус гидромотора. Требуйте референс-лист с аналогичными деталями. Попросите показать примеры микрофотографий структуры их предыдущих партий — процент сфероидизации должен быть не менее 90% (для высоких марок — 95%). Компания «Гуанси Бохань», например, специализируется на выпуске высоконагруженных компонентов, таких как чугунные и алюминиевые масляные поддоны, корпуса электродвигателей и впускные коллекторы, что подтверждает их компетенцию в работе со сложной геометрией и ответственными деталями.
Проверьте наличие сертификатов ISO 9001 и, если вы работаете на экспорт или с госзаказом, соответствие отраслевым стандартам (например, PED для давления, DNV для морских применений). В России базовым является ГОСТ 7293-2024, но многие заводы работают также по DIN 1693 или ASTM A536.
При заказе крупногабаритных отливок логистика составляет существенную часть затрат. Чугунные отливки имеют высокую плотность (7.1-7.3 г/см³), что быстро исчерпывает грузоподъемность транспорта по весу, а не по объему.
Чтобы окончательно убедиться в выборе, сравним ЧШГ с основными конкурентами в конструкционных применениях.
| Параметр | Чугун с шаровидным графитом (ЧШГ) | Серый чугун (СЧ) | Сталь литейная (25Л, 110Г13Л) | Алюминиевые сплавы |
|---|---|---|---|---|
| Прочность на разрыв | Высокая (400-900 МПа) | Низкая (150-300 МПа) | Очень высокая (>450 МПа) | Средняя (200-400 МПа) |
| Пластичность | Средняя/Высокая | Отсутствует (хрупкий) | Высокая | Высокая |
| Демпфирование вибраций | Хорошее | Отличное | Плохое | Плохое |
| Обрабатываемость | Хорошая (стружка ломается) | Отличная | Сложная (вязкая стружка) | Отличная |
| Стоимость сырья | Средняя | Низкая | Высокая | Высокая |
| Вес детали | Стандарт | Стандарт | Тяжелее (при той же прочности можно облегчить) | Легче (в 3 раза) |
Рекомендация инженера: Если деталь работает на сжатие и вибрацию (станины станков) — выбирайте Серый Чугун. Если есть ударные нагрузки и давление — только отливки из чугуна с шаровидным графитом. Если требуется экстремальная прочность при динамике и бюджет позволяет — Сталь. Если критичен вес — Алюминий, но учтите его низкую износостойкость.
Это зависит от завода. Крупные предприятия редко берут заказы менее 500-1000 кг из-за затрат на переналадку плавильных печей. Однако существуют специализированные литейные цеха, работающие с мелкими сериями от 50 кг, используя индукционные печи малой мощности. Для прототипирования возможно изготовление единичных образцов по повышенной цене.
Да, но с ограничениями. Сварка ЧШГ сложнее, чем стали, из-за риска образования трещин в зоне термического влияния и выделения газов. Требуется предварительный подогрев детали до 300-600°C, использование специальных никелевых или медных электродов и последующий медленный отжиг. Конструктивно лучше избегать сварных соединений, проектируя детали цельными или на болтовых соединениях.
Цифры обозначают предел прочности (400 МПа) и относительное удлинение (12% или 15%). Марка ВЧ 40-15 имеет более высокую пластичность, что достигается за счет более чистого металла (меньше примесей) и строгого контроля температуры модифицирования. Она применяется в более ответственных узлах, где возможна деформация без разрушения.
ЧШГ подвержен атмосферной коррозии, хотя и меньшей степени, чем сталь. Не рекомендуется длительное хранение без защиты. Если хранение неизбежно, детали должны быть покрыты временным антикоррозийным составом (ингибитором) и находиться на подставках, исключающих контакт с грунтом и застой воды.
Да, значительно. Это явление называется «эффектом массы». В толстых сечениях скорость охлаждения ниже, что приводит к укрупнению зерна графита и снижению прочности. Поэтому при проектировании важно соблюдать равномерность стенок. Если требуется высокая прочность в толстом сечении, необходимо использовать легированные чугуны (с добавлением меди, никеля или молибдена).
В 2026 году отливки из чугуна с шаровидным графитом остаются фундаментом надежного машиностроения. Их уникальное сочетание прочности, пластичности и технологичности делает их незаменимыми для критических узлов. Успешная реализация проекта зависит от трех факторов: грамотного конструкторского расчета (учет усадки и направлений потоков металла), выбора квалифицированного литейного партнера с современной лабораторией и четкого технического задания.
Не экономьте на этапе проектирования литниковой системы и контроле первой опытной партии. Дешевая отливка с внутренними дефектами обойдется дороже простоя оборудования или рекламации от вашего клиента. Инвестиции в качественный ЧШГ окупаются за счет увеличения межремонтного интервала и снижения веса конструкций.
Если вы планируете закупку партии отливок или нуждаетесь в технологическом сопровождении проекта, наши эксперты готовы провести анализ ваших чертежей и предложить оптимальное решение по материалам и технологии литья. Партнеры, такие как ООО «Гуанси Бохань Машиностроение», демонстрируют, как комплексный подход — от разработки пресс-форм до финишной механической обработки и поставок для клиентов из России и стран СНГ — позволяет получать продукцию, полностью соответствующую высоким стандартам автомобильной и машиностроительной отрасли.
Готовы обсудить ваш проект?
Наши инженеры помогут рассчитать стоимость и сроки производства отливок из ЧШГ любой сложности.
→ Получить коммерческое предложение и техническую консультацию
→ Смотреть каталог типовых решений