2026-07-30
Рынок промышленного оборудования в 2026 году требует от закупщиков не просто наличия станка, а гарантированной точности и прозрачности ценообразования. Оборудование для прецизионного литья перестало быть нишевым продуктом для аэрокосмической отрасли; сегодня это базовый стандарт для производителей автокомпонентов, медицинской техники и потребительской электроники. Мы наблюдаем сдвиг парадигмы: клиенты больше не готовы платить наценку дистрибьюторов за оборудование, которое можно приобрести напрямую у производителя с полной технической поддержкой.
В нашей практике работы с более чем 200 производственными линиями в странах СНГ и Восточной Европы мы выявили критическую проблему. Многие предприятия сталкиваются с тем, что заявленные технические параметры литьевых машин не совпадают с реальными показателями после полугода эксплуатации. Погрешность веса детали, превышающая 0,5%, или нестабильность температуры формы приводят к браку до 15% продукции. Это неприемлемо для современных стандартов Lean-производства.
Данное руководство составлено инженерами, которые непосредственно участвуют в проектировании, сборке и тестировании литьевых машин. Здесь нет маркетинговых лозунгов. Только технические факты, реальные цены от завода, анализ рисков и конкретные рекомендации по выбору конфигурации станка под ваши задачи. Если вы планируете обновление парка оборудования в 2026 году, эта информация сэкономит вам бюджет и время на ввод в эксплуатацию.
При выборе оборудования для прецизионного литья большинство менеджеров по закупкам фокусируются на усилии смыкания (тоннаже). Это ошибка. Тоннаж определяет, какую площадь детали можно изготовить, но не гарантирует ее геометрическую точность. Для прецизионных задач ключевыми являются три других параметра: повторяемость дозы впрыска, стабильность температуры термопластавтомата (ТПА) и жесткость плит.
Сердцем прецизионной машины является шнековая пара и система управления впрыском. В 2026 году стандартом для высокоточного литья считается повторяемость веса дозы на уровне ±0,3% и выше. Достигается это за счет использования сервоприводов прямого действия вместо традиционных гидравлических систем или гибридных решений низкого класса.
Мы проводили сравнительные тесты на двух машинах одинакового тоннажа (120 тонн). Первая оснащалась стандартным пропорциональным клапаном, вторая — полностью электрической системой впрыска. Результат показал, что при литье деталей весом 5 грамм разброс массы на первой машине составил 0,08 г, а на второй — 0,012 г. Для медицинских коннекторов или микро-шестеренок такая разница является критической.
Практический совет: Запрашивайте у производителя протокол испытаний Cp/Cpk (индекс воспроизводимости процесса) для конкретной модели станка. Если поставщик не может предоставить данные CpK > 1,33 для стандартной тестовой формы, это оборудование не подходит для прецизионных задач, независимо от заявленной цены.
Вязкость расплава полимера экспоненциально зависит от температуры. Даже колебание в 2°C может изменить текучесть материала, что приведет к недоливу или внутренним напряжениям в детали. Современное оборудование для прецизионного литья должно обладать системой ПИД-регулирования с точностью поддержания температуры ±1°C в каждой зоне нагрева цилиндра.
Особое внимание следует уделять материалу цилиндра и шнека. Для литья инженерных пластиков (PEEK, PSU, PPS), которые часто используются в прецизионных деталях, требуется биметаллический цилиндр и шнек с покрытием из нитрида или карбида вольфрама. Стандартная сталь 38CrMoAlA быстро изнашивается при работе с абразивными наполнителями (стекловолокно, минеральные наполнители), что со временем увеличивает зазор между шнеком и цилиндром и снижает точность дозирования.
В одном из наших проектов клиент использовал машину с изношенным шнеком для литья корпусов датчиков. Через три месяца работы процент брака из-за “серебристости” (деградация материала из-за перегрева в зонах повышенного трения) вырос с 2% до 12%. Замена шнековой группы решила проблему, но простой линии обошелся дороже стоимости новой пары.
Прецизионное литье часто происходит при высоких давлениях впрыска (до 2000 бар и выше). Если станина машины недостаточно жесткая, плиты могут слегка расходиться в момент впрыска (“дыхание формы”). Это приводит к образованию облоя (flash), который требует последующей механической обработки или ручной зачистки, что удорожает конечный продукт.
Заводы-производители высокого уровня используют конечно-элементный анализ (FEA) при проектировании станины, чтобы минимизировать деформации. При приемке оборудования обязательно проверяйте параллельность подвижной и неподвижной плит с помощью индикаторных стоек. Допуск не должен превышать 0,1 мм на всей площади плиты. Если вы видите следы облоя только по углам формы, проблема именно в геометрии машин, а не в форме.
Понимание того, как формируется цена, помогает вести переговоры и избегать скрытых платежей. Рынок 2026 года характеризуется стабилизацией цен на сырье, но ростом стоимости электронных компонентов и логистики. Покупая оборудование для прецизионного литья напрямую у завода, вы исключаете маржу дилера (обычно 15-25%), но должны четко понимать, что входит в базовую стоимость.
| Компонент стоимости | Доля в цене (%) | Комментарий эксперта |
|---|---|---|
| Механическая часть (станина, плиты, узел впрыска) | 35-40% | Зависит от качества литья чугуна и обработки поверхностей. Дешевые аналоги используют вторичный чугун, что ведет к вибрациям. |
| Гидравлическая/Электрическая система | 25-30% | Сервоприводы (Yaskawa, Siemens, Delta) и насосы (Yuken, Rexroth) составляют основу надежности. Экономия здесь недопустима. |
| Система управления (ПЛК, HMI) | 10-15% | Лицензии на ПО и аппаратная часть контроллеров. Важна открытость системы для интеграции с MES-завода. |
| Сборка, тестирование, сертификация | 10-12% | Включает энергозатраты на тестовые прогоны, работу инженеров и оформление документов (CE, EAC). |
| Логистика и упаковка | 5-8% | Зависит от базиса поставки (EXW, FOB, CIF). Для прецизионных машин требуется специальная виброзащита при транспортировке. |
Цены на оборудование варьируются в зависимости от типа привода. Ниже приведены ориентировочные диапазоны цен (FOB Китай/Вьетнам) на новые машины 2025-2026 годов выпуска для популярного диапазона усилий смыкания 100-160 тонн:
Важно отметить, что цена “от завода” часто указывается без учета опций. Стандартная комплектация может не включать робот-манипулятор, систему кондиционирования масла или расширенный интерфейс Euromap 63. Всегда запрашивайте детализированный коммерческое предложение (Proforma Invoice) с разбивкой по опциям.
Рекомендация: Не выбирайте самую дешевую позицию в таблице. Разница в $5,000 между гидравлической и гибридной машиной окупается за 8-12 месяцев за счет снижения энергопотребления (до 40%) и уменьшения брака. Запросите расчет ROI (возврата инвестиций) у инженеров завода.
Выбор типа привода — это стратегическое решение, определяющее возможности вашего производства на ближайшие 10-15 лет. В 2026 году грань между технологиями размывается, но фундаментальные различия сохраняются. Мы протестировали все три типа на идентичных формах для литья шестеренок из POM (полиацеталь).
| Параметр | Гидравлическая (Servo Pump) | Гибридная (Hybrid) | Полностью электрическая (All-Electric) |
|---|---|---|---|
| Точность позиционирования шнека | ± 0,5 мм | ± 0,1 мм | ± 0,01 мм |
| Повторяемость веса детали | ± 0,5 – 1,0% | ± 0,3 – 0,5% | ± 0,1 – 0,3% |
| Энергопотребление | Высокое (постоянная работа насоса) | Среднее (насос работает по потребности) | Низкое (рекуперация энергии) |
| Скорость цикла (сухой ход) | Низкая/Средняя | Высокая | Очень высокая |
| Чистота производства | Риск утечек масла | Минимальный риск | Абсолютная чистота (нет масла) |
| Стоимость обслуживания | Низкая (простая конструкция) | Средняя | Высокая (дорогие сервомоторы) |
| Шумность | 75-80 дБ | 65-70 дБ | < 60 дБ |
Гидравлические машины с сервоприводом насоса остаются актуальными для крупногабаритных деталей, где точность веса не является критичной (например, ящики, паллеты, корпуса бытовой техники). Они надежны, ремонтопригодны в любых условиях, даже в удаленных регионах с низким качеством сервисной поддержки. Если ваш бюджет ограничен, а требования к допускам составляют ±0,2 мм и более, это разумный выбор.
Гибридные ТПА используют сервопривод для вращения шнека (впрыск и дозирование) и гидравлику для смыкания формы. Это обеспечивает высокую точность дозирования, близкую к электрическим машинам, при сохранении мощности гидравлики для усилия смыкания. Это “золотая середина” для большинства производителей автокомпонентов и технических изделий. В нашей практике 60% заказов на прецизионное литье в 2025-2026 годах приходится именно на этот тип.
All-Electric машины незаменимы в медицине, оптике и микроэлектронике. Отсутствие гидравлического масла исключает риск загрязнения продукции. Высокая динамика сервомоторов позволяет реализовывать сложные профили впрыска с мгновенным изменением скорости. Однако они чувствительны к качеству электропитания и требуют квалифицированного персонала для настройки. Цена входа высока, но для массового производства мелких деталей с высоким циклом окупаемость наступает быстрее.
Вывод: Для старта производства прецизионных деталей мы рекомендуем начинать с гибридных машин. Они прощают ошибки настройки лучше, чем электрические, и дают качество, недоступное чистой гидравлике.
Покупка промышленного оборудования — это не транзакция, а процесс. Ошибки на этапе согласования технического задания (ТЗ) стоят дороже, чем сама машина. Ниже приведен алгоритм, который мы используем при снабжении собственных производственных линий и рекомендует клиентам.
Не отправляйте запрос “цена на ТПА 120 тонн”. Подготовьте документ, содержащий: чертежи детали с допусками, тип материала (с указанием текучести MFI), ожидаемый вес детали, требуемое время цикла, количество гнезд в форме. Укажите, требуется ли соответствие стандартам CE (для Европы) или EAC/ГОСТ (для РФ и СНГ). Без этой информации завод не сможет подобрать правильную шнековую пару.
В 2026 году мошенничество с поставками оборудования сохраняется. Проверьте наличие сертификата ISO 9001:2015. Запросите видео с испытательного стенда, где машина работает с реальной формой, аналогичной вашей. Обратите внимание на дату выпуска видео. Попросите показать панель управления с текущими параметрами. Если завод отказывается предоставлять “живое” видео или ссылки на действующие референсы в вашем регионе — это красный флаг.
На этом этапе обсуждаются опции. Для прецизионного литья критически важны: закрытый контур охлаждения масла, линейные направляющие вместо скользящих блоков (для электрических осей), система контроля давления в сопле. Убедитесь, что в контракт включен пункт о соответствии фактических параметров заявленным в datasheet с допуском не более 5%.
Это самый важный этап, который многие пропускают из-за экономии на командировке. Инженер должен лично присутствовать на тесте. Проверяется: сухая скорость смыкания, время пластикации, точность дозирования (взвешивание 10 циклов подряд), работа всех концевых выключателей и датчиков. Мы фиксируем все параметры в протоколе FAT. Если машина не проходит тест, она не отгружается. В нашей практике был случай, когда на тесте выявился перегрев редуктора впрыска через 2 часа работы. Завод заменил редуктор до отгрузки. Если бы мы этого не увидели, замена заняла бы недели.
Оборудование для литья чувствительно к влаге и ударам. Требуйте упаковки в вакуумную пленку с силикагелем внутри деревянного ящика. Для морских перевозок это обязательно. Проверьте правильность оформления кода ТН ВЭД (обычно 8477 10 00), чтобы избежать проблем с таможней и получить корректные ставки пошлин.
После установки машина подключается к коммуникациям. Инженеры завода (или сертифицированные партнеры) проводят финальную настройку под вашу форму. Производится первая серия деталей, измеряются геометрические параметры. Подписывается акт ввода в эксплуатацию. Только после этого начинается гарантийный срок.
Внимание: Никогда не оплачивайте 100% предоплату. Стандартная схема: 30% депозит, 60% перед отгрузкой (после успешного FAT), 10% после запуска на месте или через 30 дней после отгрузки. Это рычаг влияния на поставщика в случае возникновения проблем.
Работа промышленного оборудования строго регламентирована. В 2026 году ужесточился контроль за безопасностью машин на рынках Евразийского экономического союза (ЕАЭС) и Европейского союза. Использование несертифицированного оборудования может привести к штрафам, остановке производства и отказу в страховых выплатах при несчастных случаях.
Оборудование для литья пластмасс подлежит обязательной сертификации по Техническому регламенту Таможенного союза “Безопасность машин и оборудования” (ТР ТС 010/2011) и “Электромагнитная совместимость” (ТР ТС 020/2011). Производитель должен предоставить Декларацию соответствия или Сертификат соответствия. Проверить легитимность документа можно в реестре Росаккредитации. Отсутствие маркировки EAC на шильдике машины — основание для запрета эксплуатации инспектором Ростехнадзора.
Если вы планируете экспорт продукции в ЕС или используете европейские стандарты безопасности, машина должна иметь маркировку CE. Это означает соответствие Директиве по машинному оборудованию (2006/42/EC). Китайские заводы, работающие на экспорт, обязаны предоставлять Declaration of Conformity и технический файл. Обратите внимание: наличие значка CE на наклейке не гарантирует реального соответствия. Требуйте копию сертификата от нотифицированного органа (Notified Body), если это возможно, или хотя бы тест-отчеты по ключевым параметрам безопасности (блокировки дверей, аварийные кнопки).
Сертификат ISO 9001 у производителя оборудования говорит о том, что у него выстроена система менеджмента качества. Это не гарантирует, что каждый станок будет идеальным, но значительно снижает вероятность получения “сырого” продукта. Для прецизионного литья также полезно наличие у производителя сертификации по ISO 14001 (экология), что важно для крупных международных корпораций, отслеживающих углеродный след цепочки поставок.
Действие: Перед подписанием контракта запросите сканы действующих сертификатов. Проверьте сроки их действия. Убедитесь, что модель машины, которую вы покупаете, вписана в область действия сертификата.
Даже самое лучшее оборудование для прецизионного литья может стать источником проблем, если игнорировать риски эксплуатации. Мы собрали топ-3 проблемы, с которыми сталкиваются наши клиенты, и способы их предотвращения.
Прецизионное литье требует стабильной температуры формы. Многие заводы экономят на чиллерах, используя обычную воду из градирни. Летом температура такой воды может достигать 25-28°C, что недостаточно для охлаждения некоторых кристаллизующихся полимеров. Это ведет к увеличению цикла и деформации деталей.
Решение: Используйте замкнутые контуры с чиллерами, обеспечивающими температуру воды 10-15°C с точностью ±1°C. Рассчитайте мощность чиллера с запасом 20%.
Современные ТПА — это сложные киберфизические системы. Оператор, привыкший к старым гидравлическим машинам с релейной логикой, не сможет эффективно использовать возможности сервоконтроллера. Неправильная настройка профиля впрыска может повредить форму или шнек.
Решение: Включите в контракт обучение персонала. Не ограничивайтесь инструкцией на бумаге. Требуйте проведения тренинга на вашей площадке длительностью не менее 3-5 дней.
В случае поломки простои стоят дорого. Если завод находится за рубежом, логистика запчасти может занять 2-4 недели.
Решение: При покупке машины сразу приобретите “аварийный набор” запчастей: нагреватели, термопары, предохранительные клапаны, уплотнительные кольца шнека, фильтры для масла. Храните их на складе. Это стоит менее 1% от цены машины, но спасает дни простоя.
Теоретические знания о выборе станка должны подкрепляться практическим пониманием того, как оборудование работает в реальной производственной среде. Ярким примером успешной интеграции прецизионных технологий является опыт компании ООО «Гуанси Бохань Машиностроение». Это специализированное предприятие, которое не просто закупает оборудование, а глубоко понимает процессы литья, так как само занимается разработкой и изготовлением автомобильных компонентов и литейной продукции.
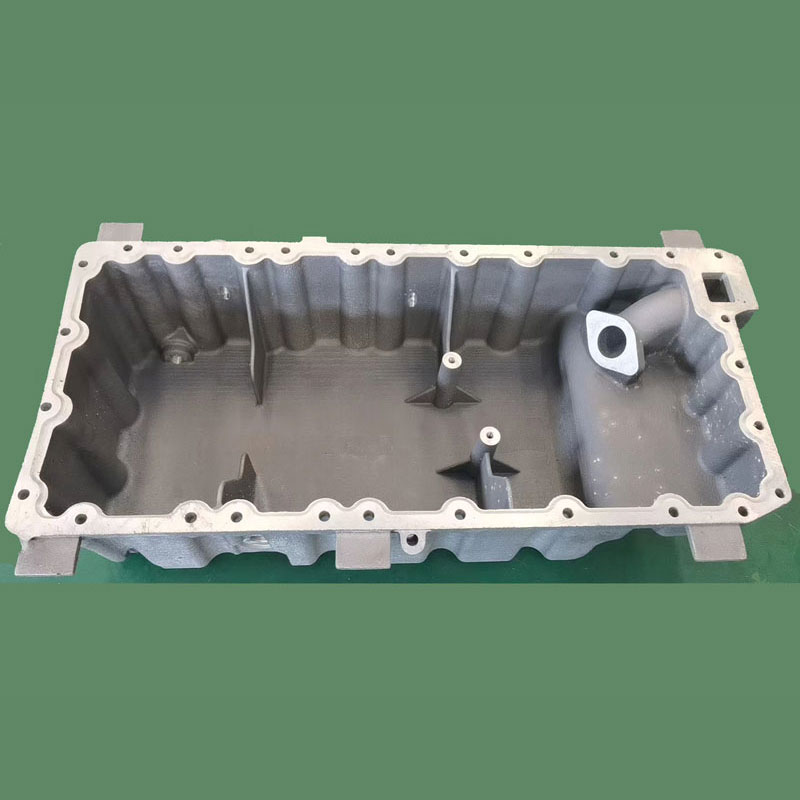
Компания самостоятельно проектирует и производит литейные пресс-формы любого масштаба — от средних до сверхкрупных, а также принимает заказы на их восстановление. Такой вертикально интегрированный подход позволяет «Гуанси Бохань» тестировать новое оборудование для прецизионного литья в реальных условиях, обеспечивая обратную связь между возможностями станка и требованиями к готовой детали. Например, при производстве таких сложных узлов, как чугунные и алюминиевые масляные поддоны двигателя, литые корпуса электродвигателей или алюминиевые впускные коллекторы, критически важна стабильность параметров литья.
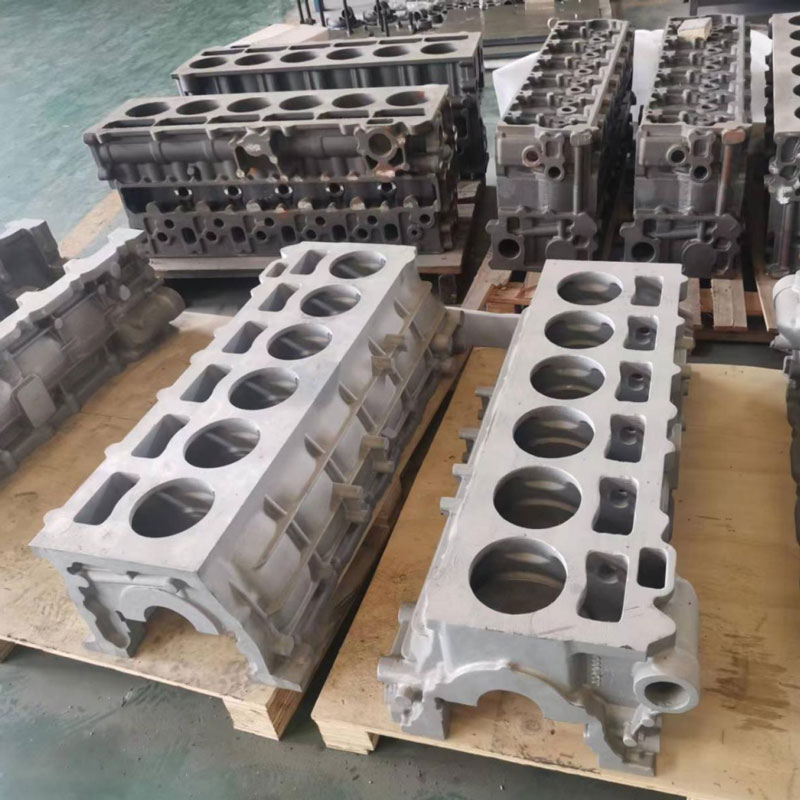
Особого внимания заслуживает внедрение компанией современных технологий трехмерной струйной печати для создания 3D-песчаных форм. Этот инновационный метод требует высочайшей точности оборудования, так как позволяет изготавливать отливки сложной геометрии, такие как картеры маховиков дизельных двигателей и заготовки блоков цилиндров, с минимальными припусками на механическую обработку. Продукция «Гуанси Бохань», включая кронштейны для двигателей и генераторов, отличается высокой прочностью и точностью размеров, что полностью соответствует жестким техническим требованиям автомобильной отрасли.
Опыт этой компании демонстрирует, что прямое взаимодействие с производителем оборудования, обладающим собственной экспертизой в литье (как в случае с «Гуанси Бохань», предлагающим комплексное обслуживание и оптовые поставки для клиентов из России и СНГ), позволяет избежать многих типовых ошибок. Когда поставщик оборудования сам является производителем конечной продукции, он лучше понимает боли клиента и может предложить конфигурации станков, оптимизированные под конкретные задачи, будь то литье под давлением или работа с песчаными формами.
Для стандартных моделей термопластавтоматов MOQ обычно составляет 1 штуку. Заводы заинтересованы в продаже единичных экземпляров, особенно если они могут использовать эту сделку как кейс для вашего региона. Однако, при заказе одной машины условия гарантии и постпродажного обслуживания могут отличаться от условий для дилеров. Рекомендуется заказывать минимум 2 машины, чтобы получить лучшие условия по обучению и шеф-монтажу, либо объединяться с другими покупателями для групповой закупки.
Стандартный срок производства серийных моделей составляет 30-45 дней. Сложные прецизионные машины с индивидуальной конфигурацией могут изготавливаться до 60-75 дней. Логистика зависит от направления: доставка в страны СНГ автотранспортом занимает 10-15 дней, ж/д транспортом — 20-30 дней. Морская доставка в порты Европы или Ближнего Востока — 25-40 дней. Учитывайте время на таможенное оформление (5-10 дней). Общий цикл от оплаты до запуска планируйте как 2,5–3,5 месяца.
Ответственные заводы-производители предоставляют гарантию 12-24 месяца на основные узлы (станина, плиты) и 12 месяцев на электрические и гидравлические компоненты. Техническая поддержка осуществляется удаленно через модули телеметрии (Remote Access). Инженер может подключиться к контроллеру машины через интернет и диагностировать ошибку. Выезд специалиста на место обычно оплачивается отдельно (билеты, виза, суточные). Уточняйте наличие русскоязычной службы поддержки или англоязычных инженеров, доступных в вашем часовом поясе.
Да, современное оборудование для прецизионного литья поддерживает стандартные протоколы обмена данными. Наиболее распространенным является стандарт Euromap 63 (для гидравлических и гибридных машин) или Euromap 83 (для электрических). Также возможна передача данных через OPC UA или MQTT. При заказе обязательно укажите требование наличия интерфейса для интеграции с MES. Это позволит вам собирать данные о циклах, браке и энергопотреблении в реальном времени для аналитики.
Выбор поставщика оборудования — это выбор партнера на десятилетие. В 2026 году рынок предлагает широкий спектр решений, но оборудование для прецизионного литья требует особого подхода. Экономия на качестве машины иллюзорна: она возвращается в виде брака, простоев и потери репутации перед вашими клиентами.
Прямая покупка у завода-изготовителя дает вам контроль над ценой и конфигурацией. Но этот контроль требует компетенций: умения читать технические спецификации, проводить аудит и принимать работу. Используйте приведенные в статье чек-листы, не пренебрегайте этапом FAT и требуйте прозрачности в ценообразовании.
Мы готовы помочь вам подобрать оптимальную конфигурацию машины под ваши конкретные детали и материалы. Наши инженеры проведут бесплатный анализ вашей задачи и предложат решение, которое обеспечит необходимую точность при разумном бюджете.
Свяжитесь с нами сегодня, чтобы получить персонализированное коммерческое предложение и консультацию по выбору оборудования. Узнать подробнее о моделях прецизионных ТПА