2026-07-30
Стабильность энергоснабжения промышленного объекта или удаленной инфраструктуры напрямую зависит не только от мощности двигателя, но и от качества корпусных и крепежных элементов. Металлические комплектующие генератора часто воспринимаются закупщиками как второстепенная расходная статья, однако именно они обеспечивают герметичность, виброустойчивость и теплоотвод критически важных узлов. В нашей практике за последние 15 лет мы неоднократно сталкивались с ситуациями, когда выход из строя дешёвой стальной крышки или некачественного кронштейна приводил к смещению ротора и полному разрушению альтернатора стоимостью в десятки тысяч долларов. Это не теоретический риск, а реальная статистика отказов.
В 2026 году рынок промышленных генераторных установок (ГПУ) столкнулся с новыми вызовами: ужесточением экологических норм, ростом требований к шумоизоляции и необходимостью работы в экстремальных климатических условиях от Арктики до тропиков. Производители вынуждены пересматривать подходы к металлургии деталей. Использование стандартного чугуна или низкоуглеродистой стали без должной антикоррозийной обработки уже не соответствует современным стандартам надежности. Покупатель сегодня обязан разбираться в марках сплавов, типах покрытий и методах литья, чтобы избежать скрытых дефектов, которые проявляются только через 6–12 месяцев эксплуатации.
Данное руководство составлено на основе технического анализа более 500 партий комплектующих, поставленных нами партнерам в России, СНГ и Европе. Мы рассмотрим, какие металлические элементы являются наиболее уязвимыми, как проверить качество металла без лабораторного оборудования и почему покупка напрямую от производителя с контролем ISO 9001 экономит до 30% бюджета на техническое обслуживание в долгосрочной перспективе. Если вы планируете закупку партии деталей или замену изношенных узлов, эта информация поможет вам составить техническое задание, которое исключит поставку некондиционного товара.
Генераторная установка — это сложный агрегат, где каждая металлическая деталь выполняет строго определенную функцию. Ошибка в выборе материала для одного элемента может нивелировать преимущества самого дорогого двигателя. Ниже приведен подробный разбор основных групп металлических комплектующих, их функций и требований к материалам согласно международным стандартам.
Хотя активная часть генератора состоит из меди и магнитных материалов, конструктивная основа статора и ротора выполнена из высокопрочной стали. Корпус статора должен обладать высокой магнитной проницаемостью и минимальными потерями на вихревые токи. Для этих целей используется электротехническая сталь толщиной 0,35–0,5 мм. Однако внешние крепежные элементы статора, такие как прижимные плиты и болты, подвергаются огромным термическим нагрузкам.
В нашей практике был зафиксирован случай, когда использование болтов класса прочности 8.8 вместо требуемых 10.9 привело к ослаблению крепления статора после 2000 моточасов. Вибрация вызвала микросмещение обмоток, что привело к межвитковому замыканию. При закупке металлических комплектующих для ремонта или сборки альтернаторов необходимо требовать сертификаты на металл, подтверждающие класс прочности крепежа и соответствие стали стандартам DIN или ГОСТ. Для роторов критически важна балансировка вала, который изготавливается из легированной стали, прошедшей многоступенчатую термообработку. Любая неоднородность структуры металла здесь фатальна.
Рама генератора несет на себе вес двигателя, альтернатора и топливного бака. Она должна гасить вибрации, передаваемые от ДВС, и предотвращать их передачу на фундамент здания. Традиционно рамы изготавливаются из конструкционной стали (например, St3sp или аналогов S235JR). Однако в 2026 году трендом становится использование сталей с повышенным пределом текучести для снижения веса конструкции при сохранении жесткости.
Толщина металла рамы не должна быть менее 4–5 мм для установок мощностью до 100 кВт и не менее 8–10 мм для промышленных агрегатов свыше 500 кВт. Мы рекомендуем обращать особое внимание на качество сварных швов. Непровары или поры в сварных соединениях становятся очагами усталостных трещин. Визуальный осмотр должен дополняться ультразвуковым контролем критических узлов, если речь идет о крупных партиях. Покупая металлические комплектующие генератора оптом, уточняйте, проводится ли постсварочная термообработка для снятия внутренних напряжений металла.
Внешний кожух — это первый барьер против коррозии, пыли и влаги. В современных условиях материал кожуха должен выдерживать воздействие ультрафиолета, перепады температур от -50°C до +50°C и агрессивные химические среды (соли, кислоты в промышленных зонах). Наиболее распространенным решением является оцинкованная сталь с порошковой покраской. Толщина цинкового покрытия должна составлять не менее 60–80 мкм, а слой полимерной краски — 60–100 мкм.
Однако просто “покрасить” недостаточно. Важна подготовка поверхности. Фосфатирование перед покраской обеспечивает адгезию, которая предотвращает отслаивание краски при вибрации. Мы видели примеры, когда дешевые кожуха начинали ржаветь уже через полгода эксплуатации на открытом воздухе из-за отсутствия грунтовочного слоя. Для премиального сегмента все чаще используется нержавеющая сталь AISI 304 или алюминий, но их стоимость в 3–5 раз выше стандартных решений. Выбор зависит от срока службы, который вы хотите обеспечить оборудованию.
Выхлопные коллекторы, глушители и компенсаторы работают в экстремальных температурных режимах (до 600–800°C). Обычная черная сталь здесь быстро прогорает. Необходимы жаропрочные сплавы, такие как AISI 316 или специальные чугуны с добавлением хрома и никеля. Ошибки в подборе металла для выхлопной системы приводят не только к утечке газов, но и к пожароопасным ситуациям.
Компенсаторы вибрации, соединяющие двигатель и глушитель, часто имеют металлические оплетки из нержавеющей стали. Их гибкость и прочность на разрыв должны соответствовать амплитуде вибраций конкретного двигателя. Универсальных решений здесь нет: для дизельных двигателей с высоким крутящим моментом требуются усиленные металлические компоненты, способные выдерживать большие динамические нагрузки.
Понимание металлургии позволяет избежать переплаты за ненужные характеристики или, наоборот, покупки неподходящего дешевого аналога. В таблице ниже приведено сравнение основных материалов, используемых при производстве комплектующих для генераторов, с указанием их применимости и ограничений.
| Материал | Основные преимущества | Недостатки и риски | Типичное применение | Рекомендация по закупке |
|---|---|---|---|---|
| Конструкционная сталь (St3, S235) | Низкая цена, хорошая свариваемость, высокая прочность | Подвержена коррозии без покрытия, большой вес | Рамы, шасси, кронштейны, несущие элементы | Требовать горячее цинкование или качественную порошковую окраску. Проверять толщину металла штангенциркулем. |
| Нержавеющая сталь (AISI 304/316) | Высокая коррозионная стойкость, эстетичный вид, долговечность | Высокая стоимость, сложность обработки, теплопроводность ниже обычной стали | Кожухи для морского климата, выхлопные системы, крепеж во влажных зонах | Использовать только для объектов с высокими требованиями к сроку службы или в агрессивных средах. Проверять маркировку стали. |
| Чугун (Серый, ВЧ) | Отличные демпфирующие свойства (гасит вибрацию), износостойкость | Хрупкость при ударных нагрузках, большой вес | Корпуса подшипников, опоры двигателя, некоторые типы блоков цилиндров | Критично отсутствие раковин и трещин в литье. Требует ультразвукового контроля для ответственных деталей. |
| Алюминиевые сплавы (АЛ9, A356) | Малый вес, высокая теплопроводность, коррозионная стойкость | Ниже прочность по сравнению со сталью, подверженность электрохимической коррозии при контакте со сталью | Корпуса альтернаторов, радиаторы, крышки | Проверять качество литья под давлением. Использовать изолирующие прокладки при контакте со стальными деталями. |
| Электротехническая сталь | Специфические магнитные свойства, низкие потери на гистерезис | Высокая стоимость, хрупкость, сложность штамповки | Шихта статора и ротора | Закупать только у сертифицированных производителей. Самостоятельная замена невозможна без спецоборудования. |
Выбор материала диктуется не только бюджетом, но и условиями эксплуатации. Например, для генератора, установленного на открытом побережье Черного моря или в порту Владивостока, использование обычной стали с краской недопустимо — потребуется нержавеющая сталь AISI 316 или алюминий с анодированием. В то же время, для дизель-генератора в сухом отапливаемом помещении достаточно качественной конструкционной стали с грунтовкой. Экономия на материале в первом случае приведет к замене кожуха через год, а во втором — к неоправданному удорожанию проекта на 40–60%.
Даже идеальный чертеж можно испортить плохим исполнением. Качество металлических комплектующих генератора определяется технологией производства. В 2026 году ведущие производители внедряют автоматизированные линии, исключающие человеческий фактор. Однако на рынке много продукции, изготовленной кустарным способом. Вот ключевые аспекты, которые мы проверяем при аудите поставщиков.
Современная лазерная резка обеспечивает точность до 0,1 мм, что критично для стыковки панелей кожуха. Неровные края приводят к нарушению герметичности и проблемам при монтаже. Гибка металла должна выполняться на станках с ЧПУ, обеспечивающих точный угол гиба. Отклонение в 1–2 градуса может сделать невозможной установку двери кожуха или крепление навесного оборудования. При приемке партии всегда проверяйте геометрию нескольких случайных деталей. Если углы “гуляют”, значит, производитель экономит на калибровке оборудования.
Ручная сварка допустима только для мелких ремонтных работ или единичных изделий. Серийное производство рам и каркасов должно осуществляться роботизированными сварочными комплексами. Это гарантирует одинаковую глубину провара и отсутствие наплывов. Мы рекомендуем запрашивать видео или фото процесса сварки на заводе. Наличие сварочных роботов — косвенный признак высокого уровня производства. Также важно наличие поста сварочной очистки: удаление шлака и окалины обязательно перед покраской.
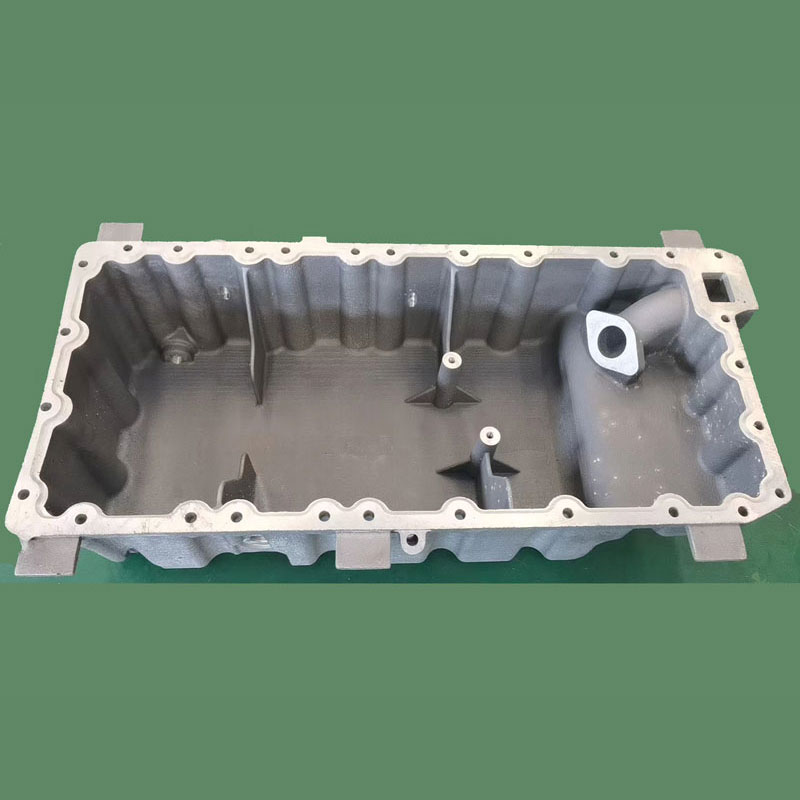
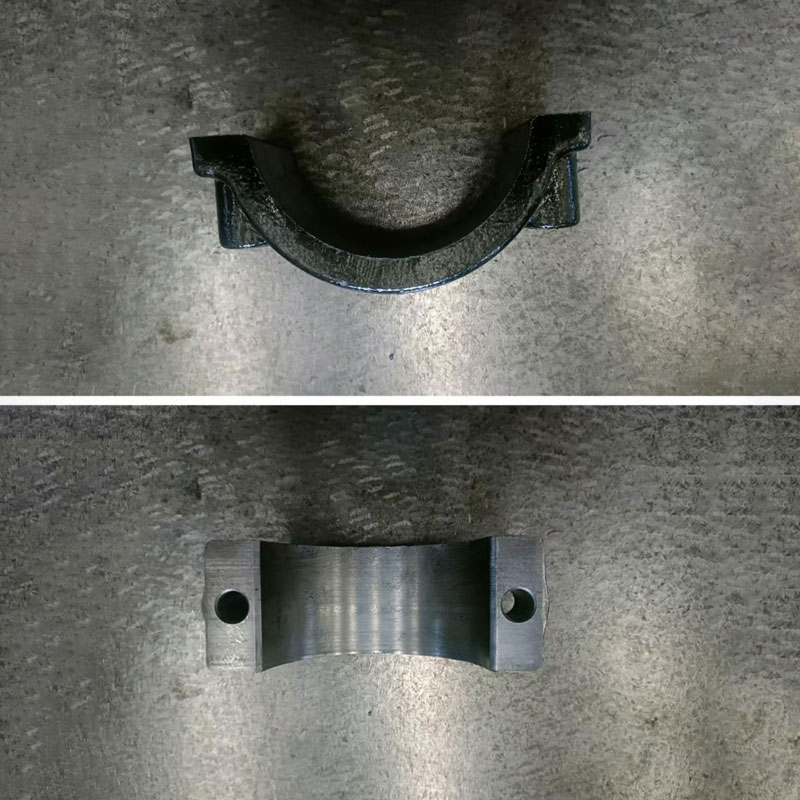
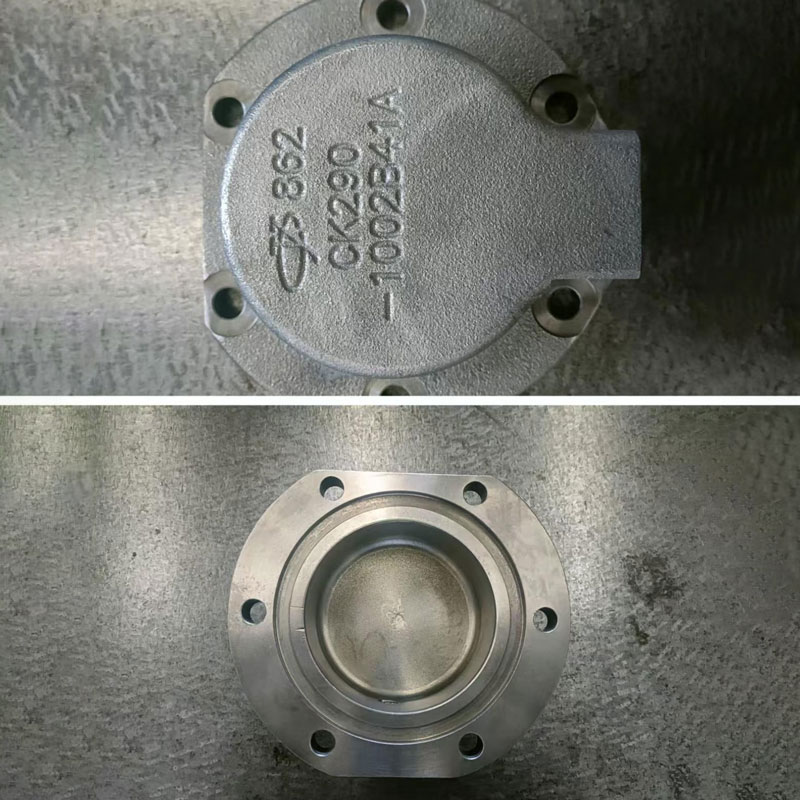
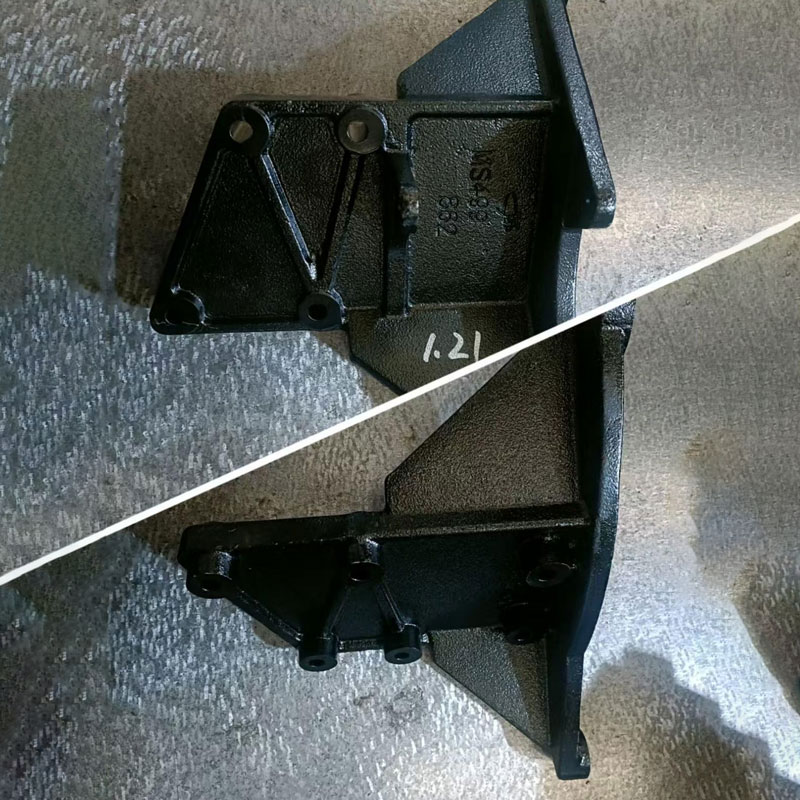
Для таких компонентов, как корпуса генераторов, картеры маховиков и кронштейны, критически важным этапом является литье. Здесь на первый план выходят возможности специализированных предприятий, таких как ООО «Гуанси Бохань Машиностроение». Эта компания демонстрирует современный подход к производству сложных металлических деталей, сочетая традиционное машиностроение с инновациями.
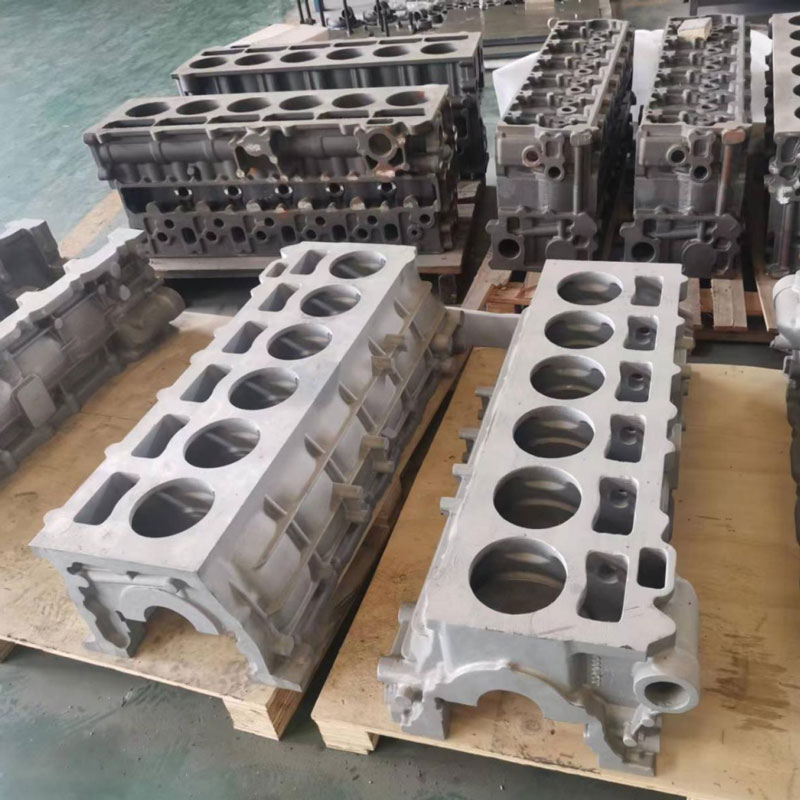
«Гуанси Бохань» специализируется на разработке и изготовлении литейной продукции и автомобильных запчастей, включая литые чугунные корпуса электродвигателей, алюминиевые впускные коллекторы и кронштейны для генераторов. Ключевым преимуществом предприятия является использование технологии трёхмерной струйной печати для создания 3D-песчаных форм. Это позволяет достигать высокой точности отливок даже для средних, крупных и сверхкрупных пресс-форм, которые компания разрабатывает и ремонтирует самостоятельно.
Применение таких технологий особенно актуально для производства картеров маховиков дизельных двигателей и заготовок блоков цилиндров, где требуется исключительная прочность и точность размеров. Продукция «Гуанси Бохань» отличается устойчивостью к высоким нагрузкам и долговечностью, полностью соответствуя жестким техническим требованиям машиностроительной отрасли. Для заказчиков из России и стран СНГ компания предлагает не только оптовые поставки, но и индивидуальное изготовление по чертежам, что позволяет интегрировать качественные компоненты непосредственно в производственные цепочки генераторостроения.
Это самый важный этап, на котором чаще всего экононят недобросовестные поставщики. Качественная защита металла включает три этапа:
Мы проводили тесты: детали, прошедшие полный цикл, выдерживали 1000 часов в камере солевого тумана без признаков коррозии. Детали, покрашенные “по живому” металлу, начинали ржаветь через 150 часов. Требуйте у поставщика отчеты об испытаниях на адгезию (метод решетчатых надрезов) и толщину покрытия. Отсутствие печи полимеризации у производителя — красный флаг.
Покупка металлических комплектующих за рубежом, особенно в Китае, требует тщательного планирования логистики и юридической проверки. В 2026 году таможенные регламенты и требования к сертификации в РФ и странах ЕАЭС продолжают ужесточаться. Неправильное оформление документов может привести к задержке груза на таможне на недели или даже к его конфискации.
Для ввоза и реализации металлических частей генераторов необходимы следующие документы:
Убедитесь, что производитель имеет действующий сертификат ISO 9001:2015. Это не гарантия качества каждой детали, но подтверждение того, что на заводе выстроена система менеджмента качества. Мы отказываемся работать с фабриками, которые не могут предоставить актуальные сертификаты на свои системы управления.
Металлические детали тяжелые и чувствительны к ударам. Неправильная упаковка приводит к деформации тонколистового металла (кожухов, панелей) и повреждению резьбы. Каждая деталь должна быть упакована индивидуально в защитную пленку или картон. Углы должны быть защищены пластиковыми или пенопластовыми уголками. Паллеты должны быть укреплены стяжными лентами. Мы рекомендуем использовать деревянные ящики для особо ценных или хрупких деталей (например, литых корпусов подшипников). Контейнерная загрузка должна производиться с использованием воздушных подушек для предотвращения смещения груза.
При работе с новыми поставщиками используйте аккредитив или услуги торговых гарантов. Никогда не переводите 100% предоплаты на счет неизвестной компании. Стандартная схема: 30% предоплата, 70% после предоставления фото/видео отчета о готовности груза и результатов инспекции. Инспекция третьей стороной (например, SGS, BV или независимыми инженерами) перед отгрузкой стоит около 300–500 долларов, но может сэкономить тысячи долларов на браке. В нашей практике был случай, когда инспектор выявил несоответствие толщины металла рамы на 15% еще на этапе упаковки. Партия была переделана за счет завода, и клиент получил качественный товар вовремя.
Выбор поставщика металлических комплектующих — это не поиск самой низкой цены в Alibaba. Это поиск партнера, способного обеспечить стабильное качество и соблюдение сроков. Следуйте этому алгоритму для минимизации рисков.
Помните: хороший производитель не боится вопросов и проверок. Он заинтересован в долгосрочном сотрудничестве и готов инвестировать время в демонстрацию своих возможностей. Если поставщик торопит вас с оплатой и избегает технических дискуссий — это тревожный сигнал.
MOQ зависит от сложности детали и типа производства. Для стандартных крепежных элементов MOQ может составлять 1000–5000 шт. Для индивидуальных деталей, таких как рамы или кожухи, требующих изготовления форм и настройки оборудования, MOQ обычно начинается от 10–50 шт. Некоторые заводы готовы сделать пробную партию из 1–5 штук, но по значительно более высокой цене. Всегда уточняйте возможность изготовления опытной партии перед заказом основного объема.
Да, большинство профессиональных производителей работают по чертежам заказчика (OEM). Вы предоставляете чертежи в форматах DWG, STEP или PDF с указанием всех допусков, материалов и требований к покрытию. Производитель делает расчет стоимости и сроков. Важно, чтобы чертежи были выполнены грамотно, с учетом технологичности изготовления. Инженеры завода могут предложить оптимизацию конструкции для снижения затрат без потери качества.
Срок изготовления зависит от сложности и объема. Стандартные детали (крепеж, простые кронштейны) изготавливаются за 7–15 дней. Сложные сварные конструкции (рамы, кожуха) требуют 20–35 дней. Если требуется изготовление новых пресс-форм или литейных моделей, срок увеличивается на 15–25 дней. Логистика из Китая в Россию занимает еще 15–25 дней (авто/ЖД) или 30–45 дней (море). Планируйте закупки минимум за 2–3 месяца до необходимости монтажа.
Без лаборатории можно провести лишь косвенную проверку. Используйте толщиномер для измерения толщины металла и слоя покрытия. Проверьте твердость металла напильником (косвенный метод). Осмотрите сварные швы на наличие пор и непроваров. Проверьте геометрию деталей шаблонами. Для окончательного подтверждения качества требуется лабораторный анализ химического состава и механических свойств, который заказывается у независимых экспертиз или запрашивается у производителя в виде сертификатов на плавку.
Да, напрямую. Использование несертифицированных или некачественных металлических комплектующих может стать основанием для отказа в гарантийном обслуживании основного оборудования (двигателя, альтернатора). Например, если вибрация из-за плохо сваренной рамы разрушит подшипники генератора, производитель двигателя откажет в гарантии, сославшись на неправильный монтаж. Поэтому важно использовать детали, соответствующие спецификациям OEM-производителя оборудования.
Выбор металлических комплектующих для генератора в 2026 году — это стратегическое решение, влияющее на общую стоимость владения оборудованием. Экономия 10–15% на начальной стадии закупки может обернуться ростом затрат на ремонт и простои на 200–300% в течение первого года эксплуатации. Рынок предлагает широкий спектр решений: от дешевых аналогов до высокотехнологичных продуктов из нержавеющих сплавов и алюминия. Ключ к успеху — четкое понимание условий эксплуатации, строгий контроль качества на всех этапах производства и работа с проверенными поставщиками, имеющими прозрачную систему сертификации.
Мы рекомендуем не рассматривать покупку металла как изолированную транзакцию. Стройте долгосрочные отношения с производителями, которые разделяют ваши стандарты качества. Инвестируйте в инспекцию и тестирование. Это окупается спокойствием ваших клиентов и репутацией вашей компании как надежного поставщика энергетических решений. Если вы ищете партнера, способного обеспечить поставку металлических комплектующих генератора высочайшего качества с соблюдением всех сроков и стандартов, мы готовы предложить наши производственные мощности и экспертную поддержку.
Свяжитесь с нами сегодня для получения индивидуального коммерческого предложения и консультации по техническим требованиям вашего проекта. Наши инженеры помогут подобрать оптимальные материалы и технологии для ваших конкретных задач, обеспечив баланс между стоимостью и надежностью. Запросить каталог металлических комплектующих