2026-07-31
В 2026 году промышленный ландшафт претерпел существенные изменения. Глобальные цепочки поставок, ранее ориентированные исключительно на скорость, теперь требуют беспрецедентного уровня прозрачности и технической точности. Для инженеров и закупщиков в России, странах СНГ и Европы услуги по прецизионной токарной обработке перестали быть просто способом получения металлической детали. Это стратегический элемент обеспечения надежности всего узла или механизма. Ошибка в допуске даже в несколько микрон может привести к остановке производственной линии, стоимость простоя которой исчисляется десятками тысяч долларов в час.
Мы работаем в сфере контрактного производства более 15 лет. За это время мы видели, как менялись стандарты качества: от советских ГОСТов до международных ISO и европейских DIN. Сегодняшний рынок диктует новые условия. Клиенты больше не готовы платить за “черный ящик”, где качество проверяется только на входном контроле. Они требуют интеграции в процесс, доступа к данным измерений в реальном времени и понимания физики процесса резания. В этой статье мы разберем, как выбрать подрядчика для сложных токарных работ, какие параметры действительно влияют на цену и почему прямые контракты с заводами-производителями в 2026 году становятся единственно верным решением для снижения себестоимости без потери качества.
Наша цель — дать вам инструмент для принятия взвешенного решения. Мы не будем использовать маркетинговые клише. Вместо этого мы опираемся на реальные кейсы, технические спецификации и экономические расчеты, которые помогут вам оптимизировать затраты на металлообработку. Если вы ищете надежного партнера для серийного или единичного производства деталей сложной геометрии, эта информация сэкономит вам время и бюджет.
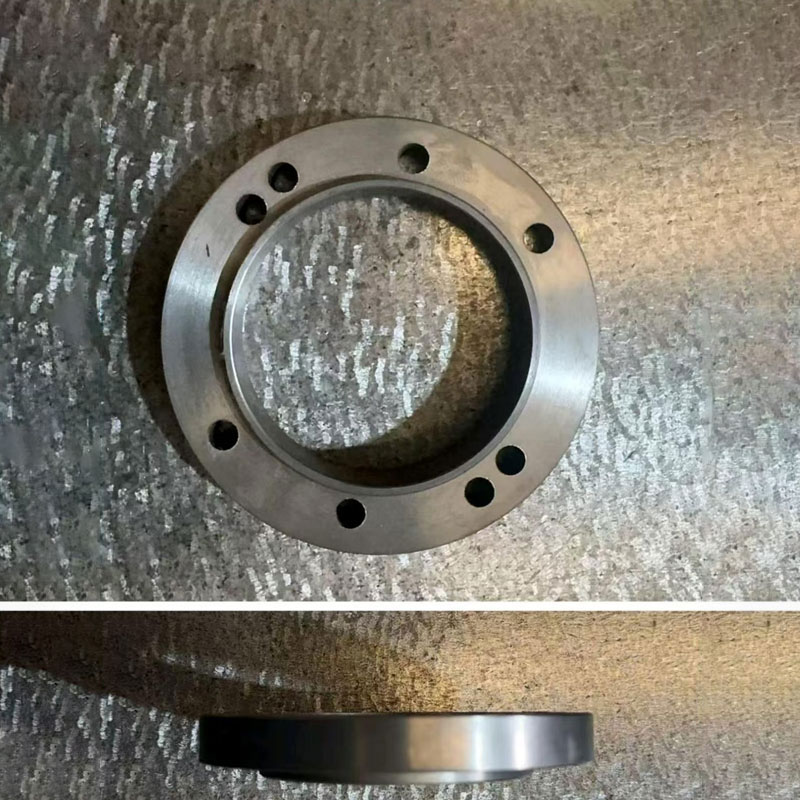
Прецизионная токарная обработка — это не просто “точное точение”. Это комплекс технологических операций, позволяющих достигать допусков формы и расположения поверхностей в диапазоне от 0,005 мм до 0,01 мм (5–10 микрон). Для сравнения: толщина человеческого волоса составляет примерно 70–100 микрон. То есть, мы работаем с погрешностями, которые в 10–14 раз тоньше волоса. Такие требования предъявляются к деталям, работающим в условиях высоких нагрузок, вибраций и экстремальных температур.
В нашей практике мы часто сталкиваемся с заблуждением, что любой современный токарный станок с ЧПУ способен выдавать такую точность “из коробки”. Это не так. Точность зависит от трех факторов: жесткости станка, качества инструмента и, что самое важное, квалификации оператора и технолога, который компенсирует тепловые деформации и вибрации.
При заказе услуг по прецизионной токарной обработке вы должны обращать внимание на следующие параметры, которые напрямую влияют на функциональность детали:
Один из наших клиентов столкнулся с серьезной проблемой при импорте партии валов из-за рубежа. Детали прошли входной контроль по диаметру, но при сборке выявилась проблема с биением. Причина крылась в остаточных напряжениях металла, которые не были сняты термообработкой перед финишной обработкой. Мы потеряли две недели на переделку. С тех пор мы включили этап стабилизации напряжений в обязательный протокол для всех деталей длиной более 300 мм. Это пример того, как глубокое понимание материаловедения отличает профессиональный завод от обычного цеха.
Проверьте свои чертежи на наличие требований по термообработке. Если их нет, уточните у технолога, требуется ли отпуск для снятия напряжений. Это предотвратит деформацию детали после механической обработки.
Ценообразование в сфере металлообработки часто кажется непрозрачным. Заказчики видят итоговую сумму и задаются вопросом: почему одна деталь стоит 10 долларов, а другая, похожая по весу, — 50? В 2026 году структура затрат сместилась. Доля стоимости сырья снизилась относительно доли технологической подготовки и контроля качества.
Когда вы запрашиваете коммерческое предложение на услуги по прецизионной токарной обработке, цена формируется из следующих компонентов:
Многие демпингующие компании не включают в первоначальную смету стоимость логистики упаковки и сертификации. В 2026 году требования к упаковке высокоточных деталей ужесточились. Использование вакуумной упаковки с ингибиторами коррозии и индивидуальных ячеек из пенополиуретана обязательно для предотвращения повреждений при транспортировке. Если поставщик предлагает цену ниже рыночной на 20–30%, скорее всего, он экономит именно на контроле качества или использует восстановленный инструмент, что критически сказывается на стабильности размеров в крупных партиях.
Мы проводили внутренний аудит стоимости владения (TCO) для типовой партии из 1000 штук корпусных деталей. Дешевый поставщик дал цену на 15% ниже. Однако уровень брака составил 4%, а сроки поставки сорвались на 10 дней. С учетом простоев нашего сборочного конвейера и затрат на срочную авиадоставку замен, реальная экономия оказалась отрицательной. Прямая работа с проверенным заводом, предлагающим цену “от производителя” без посредников, обеспечивает предсказуемость бюджета.
Запрашивайте детализацию счета: отдельно стоимость настройки, отдельно — единицы продукции. Это позволит вам понять, насколько выгоден заказ при увеличении тиража (амортизация настройки).
Выбор оборудования определяет не только точность, но и экономическую целесообразность заказа. Для задач прецизионной обработки чаще всего используются два типа оборудования: многоцелевые токарные центры с приводным инструментом и токарные автоматы продольного точения (типа Swiss-type). Понимание разницы между ними поможет вам выбрать правильного исполнителя.
| Параметр сравнения | Токарные центры с ЧПУ (Turning Centers) | Автоматы продольного точения (Swiss-type) |
|---|---|---|
| Тип деталей | Крупногабаритные детали, корпуса, фланцы, валы диаметром от 20 до 300 мм. | Мелкие сложные детали: оси, штифты, медицинские импланты, часовые механизмы (диаметр до 25-30 мм). |
| Точность | Высокая (до 0.01 мм). Зависит от жесткости крепления заготовки. | Экстремально высокая (до 0.002–0.005 мм). Заготовка поддерживается цангой рядом с зоной резания, что исключает вибрации. |
| Производительность | Средняя. Требуется время на смену заготовки и инструмента. | Очень высокая для массовых серий. Непрерывная подача прутка позволяет работать без остановки. |
| Стоимость настройки | Относительно низкая. Быстрая переналадка под разные задачи. | Высокая. Требует точной настройки направляющих втулок и синхронизации осей. |
| Экономическая эффективность | Лучше для малых и средних серий (от 10 до 500 шт.). | Лучше для крупных серий (от 1000 шт. и выше), где важна скорость. |
В нашей практике был случай, когда клиент заказал партию из 5000 микро-валов для электродвигателей на универсальном токарном центре. Процесс занял три недели, а точность была на грани допуска. Когда мы перевели этот заказ на парк автоматов продольного точения, время выполнения сократилось до 4 дней, а разброс размеров уменьшился в три раза. Хотя стоимость настройки автомата выше, на длинной серии она полностью окупается скоростью.
Если ваша деталь имеет диаметр менее 20 мм и сложный профиль с пазами и отверстиями, настаивайте на использовании автоматов продольного точения. Для крупных валов и фланцев выбирайте многоосевые токарные центры с живым инструментом.
Не все металлы одинаково поддаются точной обработке. Выбор материала диктует стратегию резания. В 2026 году наблюдается рост спроса на обработку труднообрабатываемых сплавов в аэрокосмической и медицинской отраслях.
Основная проблема нержавеющих сталей — вязкость и склонность к наклепу. При неправильном выборе режима резания материал “намазывается” на режущую кромку, что приводит к ухудшению качества поверхности и перегреву зоны контакта. Мы используем специальный охлаждающий жидкостный состав с высоким содержанием смазывающих присадок и применяем пластины с острым геометрическим профилем. Это позволяет избежать дефектов и сохранить размерную точность.
Алюминий считается легким в обработке материалом, но прецизионная работа с ним требует осторожности. Из-за низкой жесткости тонкостенные алюминиевые детали легко деформируются под давлением кулачков патрона. Мы применяем мягкие накладные губки или цанговую оснастку с равномерным распределением давления. Также важно контролировать температуру: локальный перегрев может привести к изменению структуры сплава и потере прочности.
Это высший пилотаж токарной обработки. Титан обладает низкой теплопроводностью, поэтому тепло от резания не уходит в стружку, а накапливается в инструменте и детали. Это вызывает быстрый износ пластины. Для обработки таких материалов мы используем инструмент из твердого сплава с наноструктурированными покрытиями и подачу СОЖ под высоким давлением непосредственно в зону резания. Ошибки здесь недопустимы: стоимость заготовки из титана может в 50 раз превышать стоимость стали.
Мы однажды потеряли дорогостоящую заготовку из инконеля из-за скрытой внутренней раковины в литье, которая вскрылась на финишном проходе. Это научило нас требовать сертификаты ультразвукового контроля (УЗК) для всех критических заготовок из спецсплавов до начала механической обработки.
Убедитесь, что ваш поставщик имеет опыт работы именно с вашим материалом. Попросите показать примеры деталей из аналогичных сплавов.
В прецизионной обработке фраза “на глаз нормально” недопустима. Система контроля качества (QC) должна быть интегрирована в каждый этап производства. В 2026 году стандартом де-факто для поставщиков, работающих на международный рынок, является наличие сертификата ISO 9001:2015. Однако для конкретных отраслей требуются дополнительные стандарты: ISO 13485 для медицинских изделий, AS9100 для аэрокосмоса, IATF 16949 для автопрома.
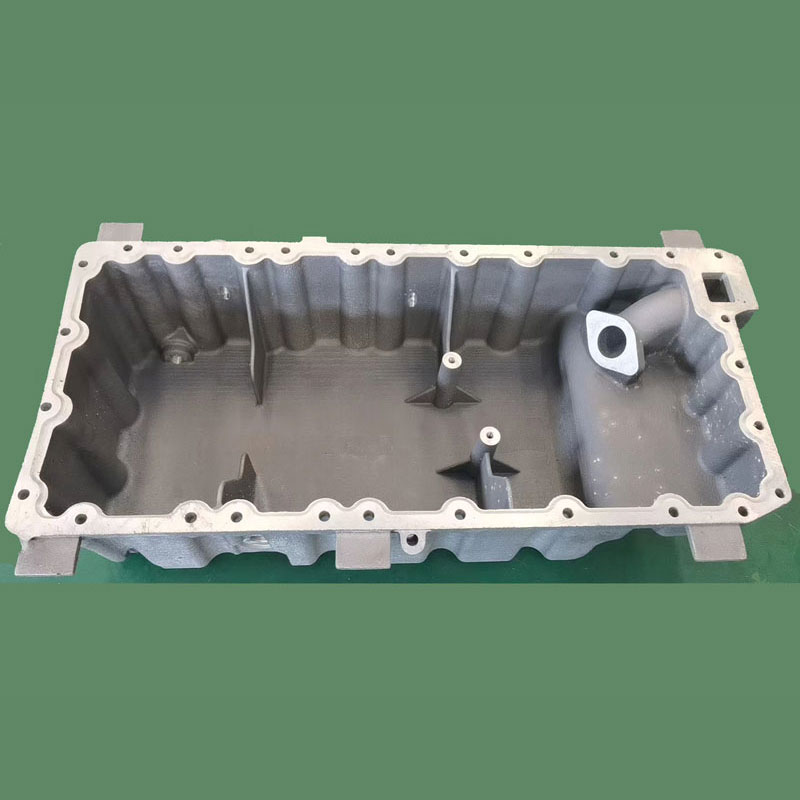
Именно соответствие таким строгим стандартам лежит в основе деятельности ООО «Гуанси Бохань Машиностроение». Как специализированное производственное предприятие, мы занимаемся не только механической обработкой, но и полным циклом разработки автомобильных запчастей и литейной продукции. Наш опыт включает самостоятельное проектирование и изготовление литейных пресс-форм любого размера — от средних до сверхкрупных, а также восстановление форм по заявкам клиентов. Мы активно внедряем современные технологии, такие как трёхмерная струйная печать для создания 3D-песчаных форм, что обеспечивает высочайшую точность исходных отливок.
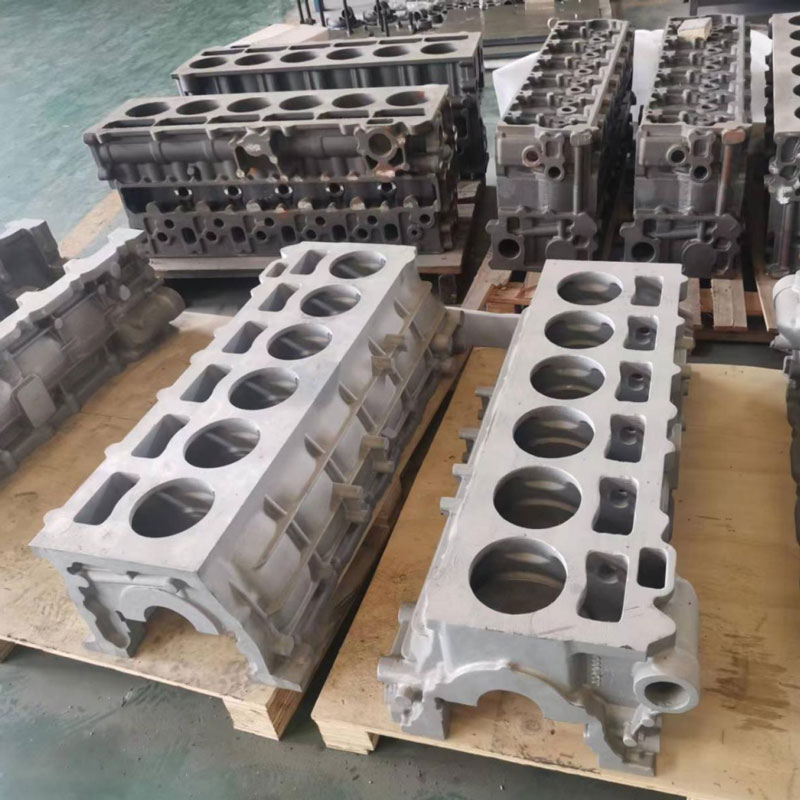
В нашем портфолио — ключевые компоненты для двигателей: чугунные и алюминиевые масляные поддоны, литые корпуса электродвигателей, алюминиевые впускные коллекторы, картеры маховиков и заготовки блоков цилиндров. Вся продукция отличается повышенной прочностью и устойчивостью к экстремальным нагрузкам, полностью соответствуя техническим требованиям автомобильной и машиностроительной отрасли. Для клиентов из России и стран СНГ мы предлагаем как оптовые поставки, так и индивидуальное изготовление по чертежам с комплексным техническим сопровождением.
Наш лабораторный блок оснащен следующим оборудованием, обеспечивающим достоверность данных:
Каждая партия сопровождается паспортом качества, содержащим протоколы измерений ключевых размеров. Для критических деталей мы предоставляем полные отчеты CMM в формате PDF или DXF. Это дает вам возможность провести виртуальную приемку еще до отгрузки товара.
Источник: ISO 9001:2015 Quality management systems задает базовые требования к процессному подходу, но техническая компетентность лаборатории подтверждается аккредитацией по ISO/IEC 17025.
Требуйте предоставления измерительного отчета для первой статьи (FAI — First Article Inspection). Это стандартная практика, которая защищает вас от брака во всей партии.
Даже идеально изготовленная деталь бесполезна, если она застряла на таможне. При заказе услуг по прецизионной токарной обработке за рубежом (например, в Китае или Юго-Восточной Азии) необходимо учитывать логистические риски. В 2026 году сроки морских перевозок стабилизировались, но пошлинные барьеры и санкционные ограничения требуют тщательной проработки документов.
Мы берем на себя полное таможенное сопровождение. Это включает:
Для клиентов из России и стран ЕАЭС мы обеспечиваем соответствие требованиям технических регламентов Таможенного союза (ТР ТС). Если деталь входит в состав оборудования, подлежащего сертификации, мы помогаем с оформлением деклараций соответствия.
Один из наших клиентов пытался ввезти партию шестерен без указания материала в инвойсе. Таможня задержала груз на три недели для проведения экспертизы. Мы решили эту проблему, предоставив предварительное классификационное решение и лабораторные справки о составе сплава. Теперь мы включаем эти данные в сопроводительные документы по умолчанию.
Уточняйте у менеджера условия поставки (Incoterms 2020). Для новичков рекомендуется DDP (Delivery Duty Paid), где все риски и расходы берет на себя продавец до вашего склада.
Минимальный заказ зависит от сложности детали и типа оборудования. Для простых деталей на универсальных станках MOQ может составлять от 10–50 штук. Для автоматов продольного точения, где велики затраты на настройку, экономически оправданный минимум начинается от 500–1000 штук. Однако мы понимаем потребности в прототипировании и готовы изготовить единичные образцы (1–5 шт.) по повышенной цене, чтобы вы могли проверить посадку и функцию детали перед запуском серии.
Сроки варьируются от 2 до 6 недель. Первые 3–5 дней уходят на инженерную подготовку: анализ чертежей, программирование ЧПУ, закупку материала. Само производство занимает от 3 до 10 дней в зависимости от тиража. Еще 3–5 дней требуется на контроль качества, упаковку и оформление документов. Логистика добавляет от 10 до 30 дней в зависимости от выбранного способа доставки (авиа или море). Срочные заказы возможны с наценкой за приоритет в очереди производства.
Да, мы принимаем чертежи в форматах STEP, IGES, DWG, DXF и SolidWorks. Наличие 3D-модели (STEP) крайне желательно, так как оно позволяет нашим программистам напрямую создавать траектории инструмента, исключая ошибки интерпретации 2D-чертежей. Если у вас есть только бумажный чертеж, наши инженеры могут оцифровать его, но это потребует дополнительного времени и согласования геометрии.
Мы строго соблюдаем политику неразглашения информации (NDA). Перед началом сотрудничества мы подписываем двустороннее соглашение о конфиденциальности. Ваши чертежи хранятся на защищенных серверах с ограниченным доступом, доступ к которому имеют только непосредственные исполнители проекта. После завершения заказа и получения вашего подтверждения файлы могут быть удалены по вашему запросу. Мы не используем ваши разработки для сторонних проектов.
Такая ситуация крайне маловероятна благодаря нашему многоэтапному контролю, но если она произошла, мы действуем по гарантийному регламенту. Вы предоставляете акт расхождений с фотографиями и результатами собственных измерений. Наш отдел качества проводит расследование. Если вина завода доказана, мы либо бесплатно изготавливаем замену, либо возвращаем стоимость бракованных деталей. Транспортные расходы по возврату или досылке замены также берет на себя производитель. Наша репутация строится на долгосрочном партнерстве, поэтому мы заинтересованы в быстром и честном решении любых проблем.
Рынок переполнен торговыми компаниями, которые позиционируют себя как заводы. Они добавляют свою маржу (часто 30–50%), не добавляя никакой технической ценности. Работая напрямую с производством, вы получаете:
В 2026 году конкуренция среди производителей высока, и заводы готовы идти навстречу клиентам, предлагая индивидуальные условия. Ключ к успеху — найти партнера, который разделяет ваши стандарты качества и понимает важность сроков.
Мы приглашаем вас к сотрудничеству. Отправьте нам свои чертежи для бесплатного аудита технологичности и расчета стоимости. Наши инженеры подготовят коммерческое предложение в течение 24–48 часов, предложив оптимальные решения по материалам и методам обработки.
Свяжитесь с нами сегодня, чтобы обсудить ваш проект и получить расчет стоимости услуг по прецизионной токарной обработке напрямую от завода-производителя. Давайте создадим надежные детали вместе.