2026-08-04
Рынок промышленного литья в 2026 году демонстрирует четкий сдвиг в сторону высокоточных методов производства. Если еще пять лет назад для серийного выпуска деталей массой до 50 кг часто использовалось литье в песчаные формы, то сегодня стандартом де-факто стало литье в кокиль алюминиевых сплавов. Этот метод обеспечивает стабильность геометрии, которую невозможно достичь при одноразовом формовании, и скорость, недостижимую для многих других технологий.
В нашей практике работы с европейскими и азиатскими заказчиками мы наблюдаем рост спроса на детали со сложной внутренней геометрией и тонкими стенками (от 3 мм). Традиционное литье под давлением (Low Pressure Die Casting — LPDC) или гравитационное литье в металлические формы (Gravity Die Casting — GDC) позволяют решать эти задачи с минимальными припусками на механическую обработку. Для закупщиков и инженеров это означает не просто изменение технологии, а прямое снижение себестоимости конечного продукта на 15–20% за счет экономии материала и времени станочного парка.
Китайские производители в 2026 году предлагают не просто «дешевое литье», а комплексные инженерные решения. Заводы, сертифицированные по стандартам IATF 16949 и ISO 9001:2015, внедрили автоматизированные системы контроля температуры форм и роботизированную съемку деталей. Это устраняет главный стереотип о нестабильном качестве китайского литья. В этой статье мы разберем, как выбрать поставщика, какие сплавы использовать для конкретных задач и как рассчитать реальную стоимость партии, избегая скрытых платежей.
Термин «литье в кокиль» часто используют как общее название для нескольких процессов. Однако для правильного выбора поставщика и технического задания необходимо четко различать два основных метода: гравитационное литье (GDC) и литье под низким давлением (LPDC). Ошибка в выборе технологии на этапе проектирования может привести к браку до 30% партии из-за пористости или недолива.
При гравитационном литье расплавленный алюминий заливается в металлическую форму (кокиль) под действием силы тяжести. Форма обычно изготавливается из стали или чугуна с покрытием. Этот метод идеален для деталей с толщиной стенки более 5–6 мм. Металл заполняет форму спокойно, без турбулентности, что минимизирует захват воздуха.
Однако у GDC есть ограничение: скорость заполнения. Для сложных тонкостенных конструкций металл может начать затвердевать раньше, чем заполнит все полости. В таких случаях требуется подогрев формы до 200–300°C и использование специальных литниковых систем. Мы рекомендуем этот метод для корпусов насосов, фланцев и деталей, где важна плотность металла, а не сверхвысокая точность размеров.
В процессе LPDC тигель с расплавом находится ниже формы. Металл поднимается по трубке (стояку) в форму под давлением сжатого воздуха (обычно 0.2–0.6 бар). Это давление постоянно поддерживается до полного затвердевания детали. Главное преимущество — направленная кристаллизация. Металл остывает снизу вверх, питаясь из жидкой фазы в тигле. Это практически исключает усадочные раковины в критических зонах.
LPDC является стандартом для автомобильных дисков, головок блоков цилиндров и теплообменников. В 2026 году китайские заводы активно внедряют системы автоматического контроля давления с точностью до 0.01 бар. Это позволяет получать детали с механическими свойствами, близкими к кованым. Если ваша деталь работает под циклическими нагрузками, выбирайте LPDC. Гравитационное литье здесь проиграет из-за неравномерной структуры зерна.
Практический совет: При запросе коммерческого предложения (RFQ) всегда указывайте предполагаемый метод литья. Если вы не уверены, отправьте 3D-модель поставщику и попросите рекомендацию. Хороший инженер сразу скажет, где возникнут проблемы с заполнением формы при гравитационном методе.
Не все алюминиевые сплавы одинаково подходят для литья в кокиль. Выбор сплава определяет не только механические характеристики готовой детали, но и ее цену, а также срок службы дорогостоящей металлической формы. В таблице ниже приведены наиболее распространенные сплавы, используемые китайскими производителями в 2026 году.
| Марка сплава (Алюминиевый) | Аналог (ISO/ASTM) | Основные свойства | Типичное применение | Влияние на стоимость формы |
|---|---|---|---|---|
| AlSi12 (AK12) | A413 / A360 | Отличная текучесть, высокая герметичность, средняя прочность. | Корпуса двигателей, сложные тонкостенные детали, герметичные емкости. | Низкое. Сплав мало агрессивен к форме. |
| AlSi7Mg (AK7ч) | A356 / A357 | Высокая прочность после термообработки (T6), хорошая ударная вязкость. | Автомобильные диски, подвески, детали, работающие под нагрузкой. | Среднее. Требует строгого контроля температуры. |
| AlSi9Cu3 (AK9ч) | A319 / A333 | Хорошие литейные свойства, повышенная жаропрочность. | Головки блоков цилиндров, картеры редукторов. | Высокое. Медь ускоряет эрозию формы. |
| AlMg5 (AL5) | 518.0 | Высокая коррозионная стойкость, хорошо полируется. | Детали для морской среды, архитектурные элементы. | Очень высокое. Магний окисляется, требует спец. защиты. |
Почему это важно для закупщика? Сплавы серии Al-Si-Mg (например, A356) требуют обязательной термообработки (закалка и старение) для раскрытия их потенциала. Если поставщик предлагает вам деталь из A356 без термообработки по цене закаленной, это сигнал о низком качестве. Термообработка увеличивает стоимость детали на 10–15%, но удваивает предел текучести.
С другой стороны, сплав AlSi12 (AK12) часто используется в «литом» состоянии без дополнительной обработки, если не требуются экстремальные прочностные характеристики. Он дешевле в производстве, так как не требует длительных циклов в печах термообработки. Однако он хрупче. Мы видели случаи, когда клиенты экономили на сплаве, выбирая AK12 вместо AK7ч для кронштейнов подвески, что приводило к трещинам при вибрационных нагрузках через 3 месяца эксплуатации.
Понимание структуры цены защищает вас от манипуляций при переговорах. Цена на литье в кокиль алюминиевых сплавов не является линейной функцией веса детали. Она состоит из четырех основных компонентов, каждый из которых реагирует на рыночные изменения по-своему.
Это переменная часть цены, привязанная к биржевым котировкам LME (London Metal Exchange) или SHFE (Shanghai Futures Exchange). В 2025–2026 годах волатильность цен на алюминий сохраняется. Обычно поставщики фиксируют цену на алюминий на момент заказа или используют формулу «Биржа + Премия». Уточняйте, какая премия заложена в цену. Для внутренних поставок в Китае премия ниже, для экспорта — выше из-за логистики сырья.
Металлическая форма (кокиль) стоит дорого. Простая форма может стоить от $2,000, сложная многоплоскостная форма с подвижными элементами — от $10,000 до $30,000 и более. Есть два пути оплаты:
Внимание: срок службы кокиля ограничен. Для алюминиевых сплавов стандартный ресурс составляет 50,000–100,000 смыканий. После этого форма требует капитального ремонта или замены. Убедитесь, что в контракте прописано количество гарантированных циклов.
Литье в кокиль дает хорошую поверхность, но часто требует механической обработки (CNC). Стоимость фрезеровки, сверления отверстий и нарезки резьбы может превышать стоимость самого литья. Также сюда входит удаление литников, дробеструйная очистка и контроль качества. Запросите детализацию: сколько стоит каждая операция отдельно. Часто оказывается, что поставщик завышает цену на CNC, компенсируя низкую маржу на литье.
Алюминиевые отливки тяжелые. Морская перевозка из Китая в Европу или Россию в 2026 году остается значительной статьей расходов. Правильная упаковка (деревянные ящики с разделителями) критична, чтобы детали не повредили друг друга при транспортировке. Поврежденная геометрия на тонких ребрах охлаждения сделает деталь браком. Включайте стоимость упаковки в сравнение предложений.
Рынок Китая перенасыщен предложениями. Как отличить завод-производитель от торгового посредника (трейдера)? Посредники не имеют своего оборудования и добавляют свою наценку 15–30%. Вот чек-лист для проверки реального завода, специализирующегося на литье в кокиль.
Наличие сертификата ISO 9001 является базовым требованием. Однако для автомобильной отрасли обязателен стандарт IATF 16949. Этот стандарт требует наличия системы прослеживаемости каждой партии сырья и параметров литья. Если поставщик говорит, что «у нас такое же качество, как по IATF, но сертификата нет», не верьте. Отсутствие сертификата означает отсутствие регламентированных процессов контроля.
Для рынка России и стран ЕАЭС наличие сертификата соответствия ГОСТ или декларации ТР ТС также важно, но чаще всего китайские заводы работают по международным стандартам. Убедитесь, что они могут предоставить протоколы испытаний материалов (Material Certificates) на каждую партию, соответствующие вашим требованиям.
Запросите видео с производства или проведите онлайн-тур. Обратите внимание на:
Литье корпуса для светодиодного светильника и литье кронштейна для шасси грузовика — это разные технологические вызовы. Спросите кейсы. Если завод специализируется на декоративных деталях, он может не справиться с требованиями по прочности для промышленных узлов. И наоборот, завод, делающий толстостенные блоки, может не иметь опыта работы с тонкими стенками.
Важным индикатором технологической зрелости предприятия является способность самостоятельно управлять всем циклом создания инструмента. Например, компания Guangxi Bohan Machinery Manufacturing Co., Ltd. выделяется на рынке тем, что не просто выполняет литье, но и самостоятельно разрабатывает, изготавливает и ремонтирует литейные пресс-формы любого размера — от средних до сверхкрупных. Такой вертикально интегрированный подход позволяет контролировать качество на каждом этапе.
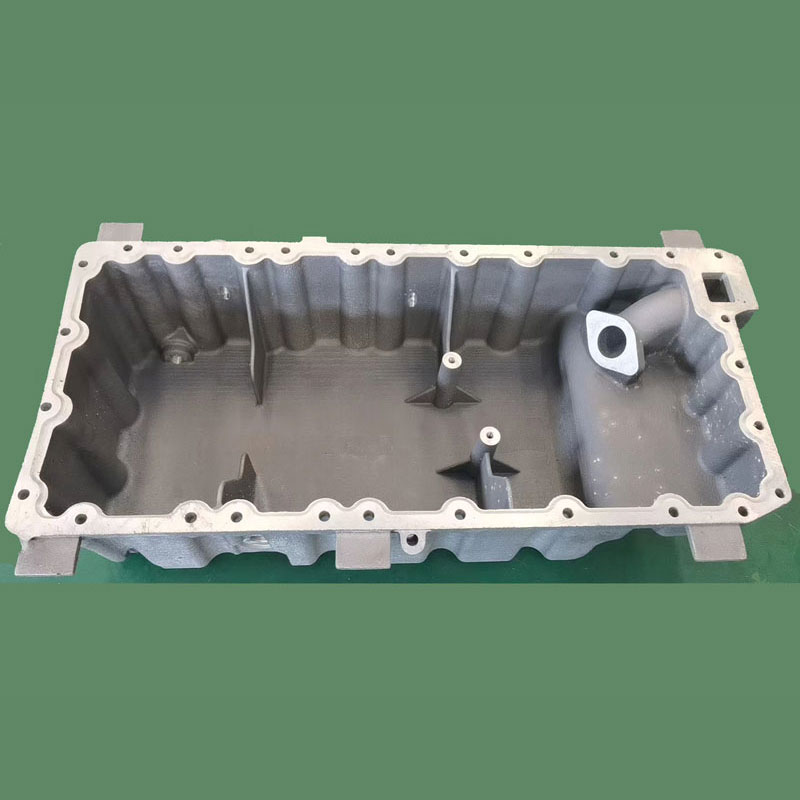
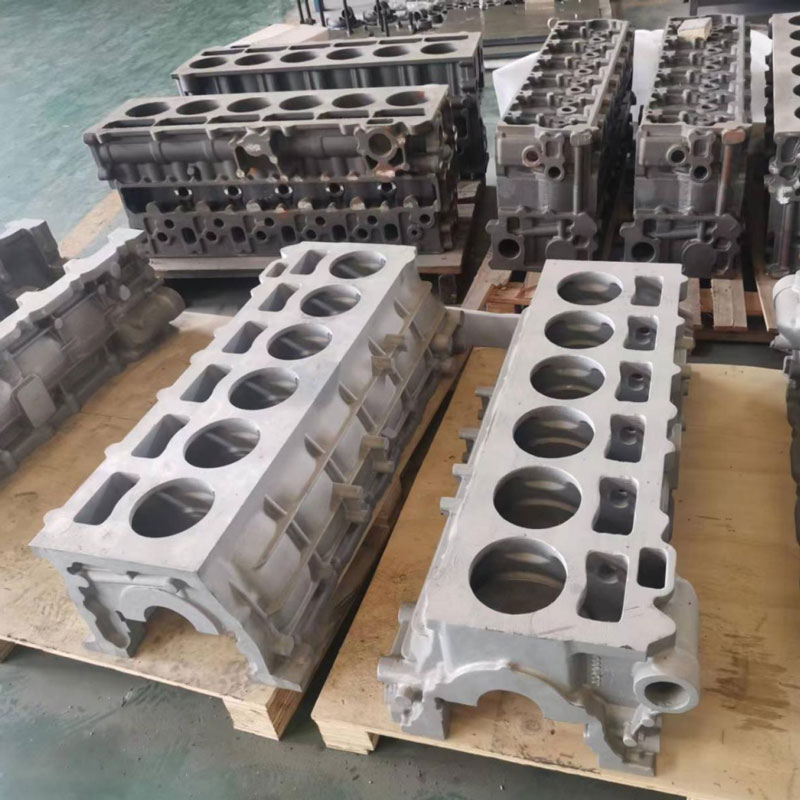
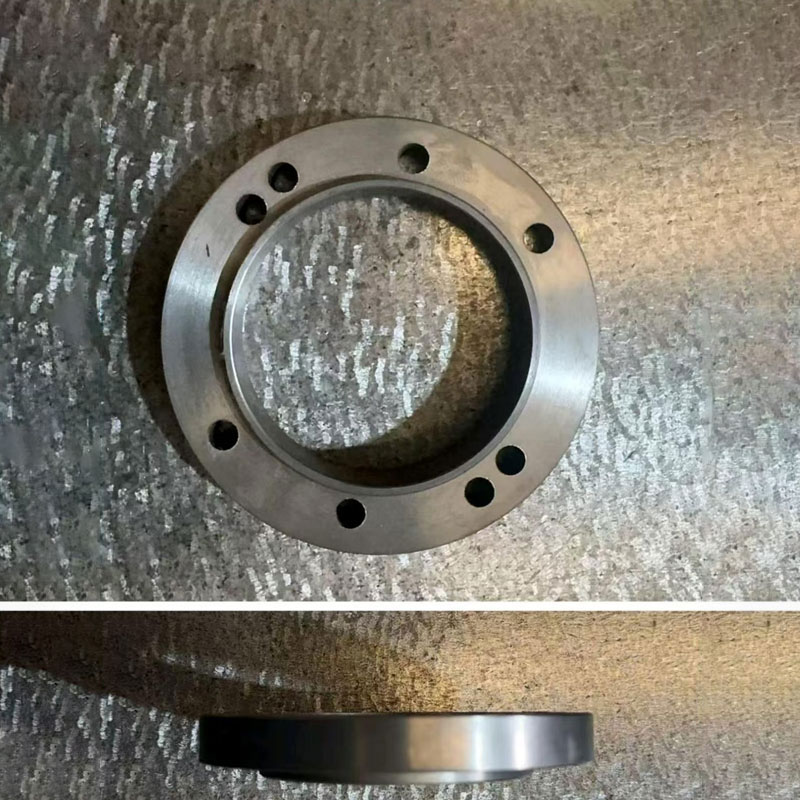
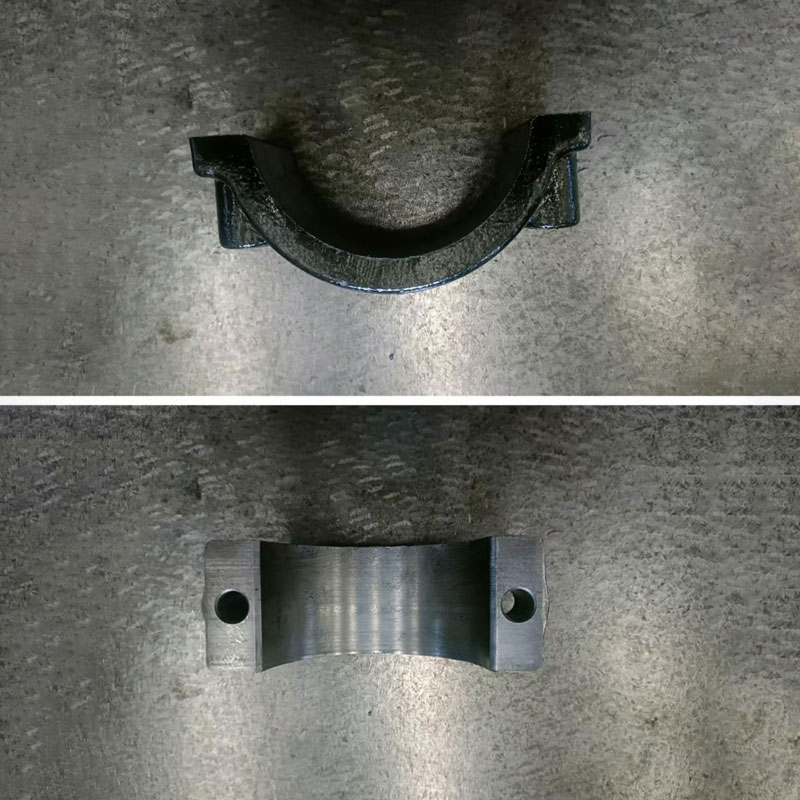
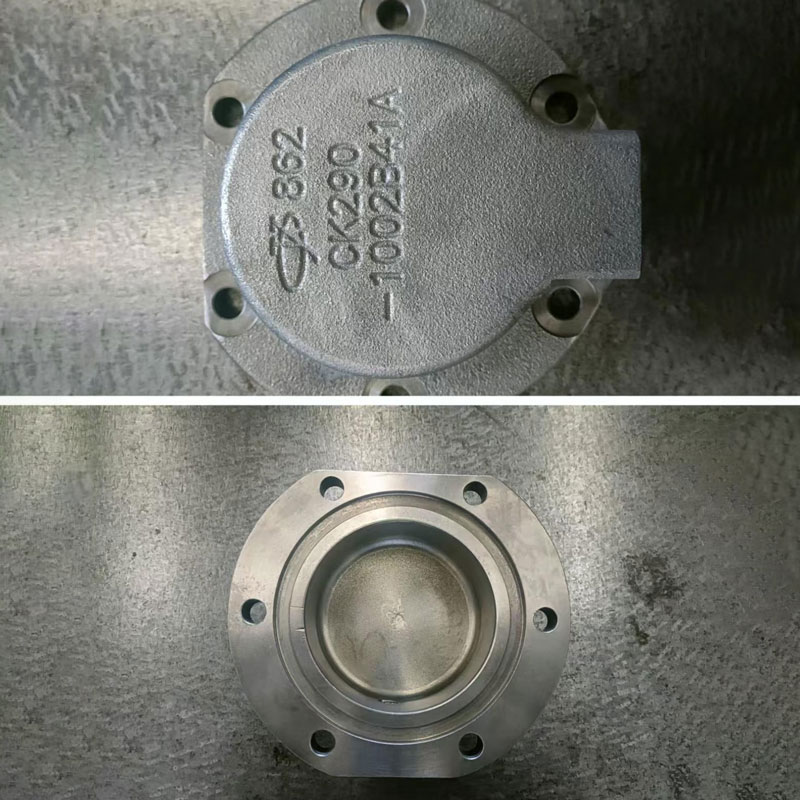
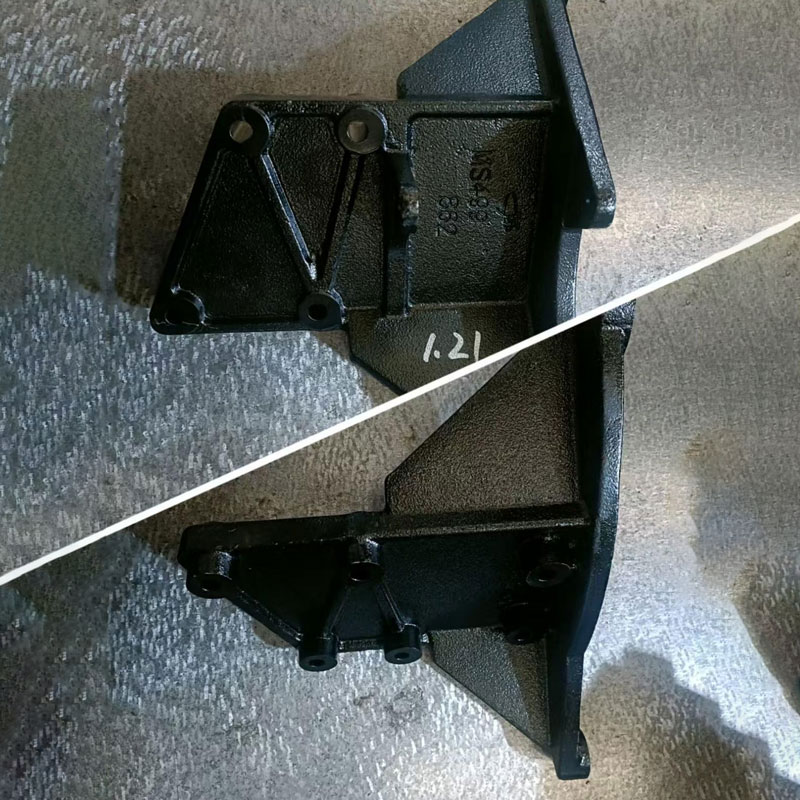
Кроме того, наличие современных технологий, таких как трехмерная струйная печать для создания 3D-песчаных форм, позволяет таким производителям быстро создавать прототипы и проверять геометрию сложных деталей (например, алюминиевых впускных коллекторов или масляных поддонов) еще до изготовления дорогостоящего металлического кокиля. Это снижает риски ошибок при проектировании. Продукция подобных предприятий, включающая картеры маховиков, заготовки блоков цилиндров и кронштейны, отличается высокой точностью и устойчивостью к нагрузкам, полностью соответствуя жестким требованиям автомобильной отрасли России и стран СНГ.
В нашей практике был случай, когда клиент выбрал крупный завод с отличным оборудованием, но тот ранее производил только сантехнику. Результат: детали имели внутренние напряжения и деформировались при механической обработке. Завод не имел опыта стабилизации геометрии для прецизионных деталей. Всегда спрашивайте: «Производили ли вы детали, похожие на мои, за последний год?»
Чтобы минимизировать риски и ускорить вывод продукта на рынок, следуйте этому алгоритму взаимодействия с китайским поставщиком. Отклонение от шагов часто приводит к переделке инструмента и потере времени.
Экономически целесообразный минимум начинается от 500–1000 штук. Это связано с высокой стоимостью изготовления металлической формы. Для партий менее 100 штук литье в кокиль будет чрезмерно дорогим из-за амортизации инструмента. В таких случаях рассмотрите литье в песчаные формы или CNC-обработку из заготовки.
Да, но с ограничениями. Вторичный алюминий (переплавленный лом) содержит больше примесей (железо, цинк), что снижает пластичность и усталостную прочность. Для ненагруженных деталей (кронштейны, кожухи) использование до 30–50% вторичного сырья допустимо и снижает цену. Для ответственных деталей (подвеска, давление) используйте только первичный алюминий высокого качества. Всегда требуйте сертификат состава сплава.
Наиболее частые дефекты: газовая пористость, усадочные раковины и трещины. Газовая пористость возникает из-за плохой вентиляции формы или влажного покрытия. Усадочные раковины — из-за неправильного дизайна литниковой системы или недостаточного питания расплавом. Трещины — из-за слишком быстрого охлаждения или напряжений при извлечении. Избежать их можно только на этапе проектирования формы (DFM) и строгого контроля технологических параметров (температура формы, скорость заливки).
Стандартный срок — 30–40 дней для формы средней сложности. Простые одноплоскостные формы могут быть готовы за 20 дней. Сложные формы с выдвижными стержнями и системой охлаждения — до 60 дней. Срочное изготовление возможно с наценкой 20–30%, но это рискованно, так как может пострадать качество обработки поверхностей формы.
Литье в кокиль алюминиевых сплавов остается одним из самых эффективных методов массового производства металлических деталей. В 2026 году ключом к успеху является не поиск самой низкой цены за килограмм, а выбор технологического партнера, способного обеспечить стабильность процесса. Китайские заводы достигли уровня, позволяющего конкурировать с европейскими производителями по качеству, сохраняя при этом ценовое преимущество за счет масштаба и развитой цепочки поставок.
Успешная реализация проекта зависит от трех факторов: грамотного технического задания (DFM), правильного выбора сплава и жесткого входного контроля. Инвестиции в качественную форму и предварительный аудит поставщика окупаются снижением процента брака и отсутствием простоев на вашем сборочном конвейере.
Если вы планируете запуск нового продукта или оптимизацию текущих закупок, начните с анализа ваших технических требований. Не бойтесь задавать поставщикам неудобные вопросы об их оборудовании и контроле качества. Профессиональный завод ответит на них подробно и прозрачно.
Узнать подробнее об услугах литья в кокиль и получить расчет стоимости
Свяжитесь с нами сегодня для консультации по вашему проекту.