2026-09-04
3D печать песчаных литейных форм — это аддитивная технология прямого изготовления литейных стержней и форм из кварцевого песка, связанного неорганическим или органическим binder’ом (связующим). В 2026 году этот метод стал индустриальным стандартом для быстрого прототипирования и мелкосерийного производства сложных металлических деталей, позволяя сократить цикл подготовки производства с нескольких недель до 24–48 часов. Технология исключает необходимость создания дорогостоящей оснастки (деревянных или металлических моделей), что критически важно для единичных заказов и сложной геометрии.
Для производственных директоров и инженеров-технологов ключевыми факторами выбора остаются не только стоимость принтера, но и цена расходных материалов, скорость печати (литров в час) и качество поверхности получаемого отливка. Рынок 2026 года характеризуется стабилизацией цен на оборудование и ростом доступности локальных производителей связующих веществ в РФ и странах СНГ. Данная статья предоставляет детальный анализ рынка, структуры ценообразования и технических требований к внедрению 3D печати песчаных литейных форм на современном предприятии.
Технология, известная также как Binder Jetting для литейного производства, базируется на послойном нанесении связующего вещества на слой предварительно уплотненного песка. В отличие от традиционного литья по выплавляемым моделям или кокильного литья, здесь форма создается напрямую из цифровой 3D-модели (STL/STEP файла).
Процесс формирования формы происходит в герметичной камере построения. Основные этапы включают:
Ключевое преимущество 3D печати песчаных литейных форм заключается в свободе геометрии. Внутренние каналы охлаждения, сложные полости и поднутрения, которые невозможно получить при механической обработке моделей, печатаются без дополнительных усилий. Это особенно востребовано в авиастроении, энергетическом машиностроении и производстве насосного оборудования.
К 2026 году ландшафт производителей оборудования для песчаной 3D-печати существенно изменился. Если ранее рынок монополизировали несколько западных брендов, то сейчас наблюдается активное присутствие азиатских производителей и развитие российских инженерных решений, адаптированных под местные условия снабжения.
При выборе поставщика оборудования для 3D печати песчаных литейных форм необходимо учитывать не только бренд принтера, но и экосистему поддержки. Можно выделить три основные категории производителей:
Важно отметить, что при закупке оборудования фокус сместился с «железа» на программное обеспечение. Современные slicer’ы (слайсеры) автоматически рассчитывают компенсацию термического расширения металла и усадку песка, что критично для соблюдения допусков по ГОСТ.
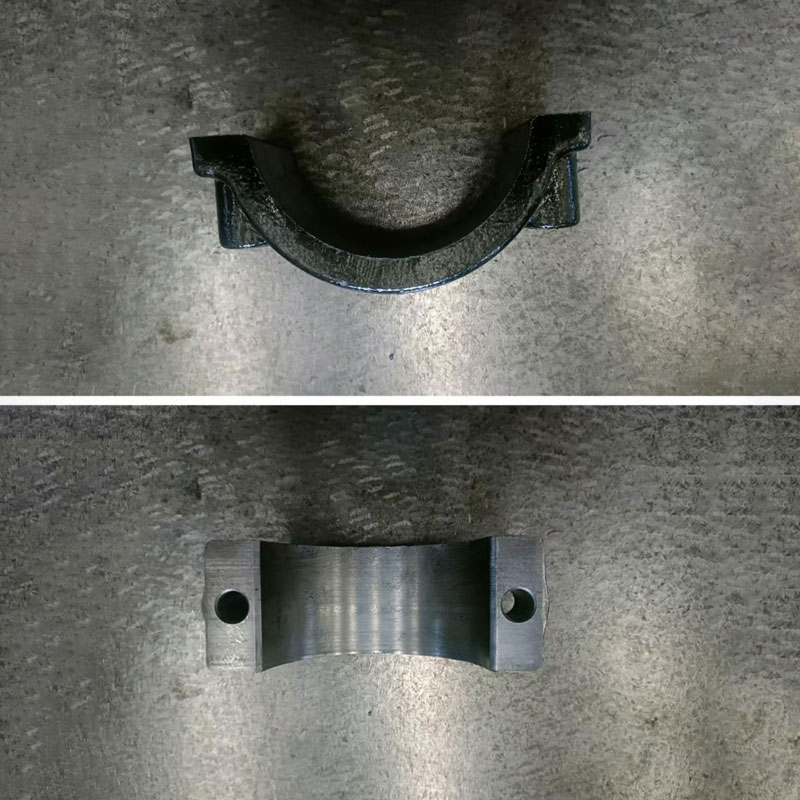
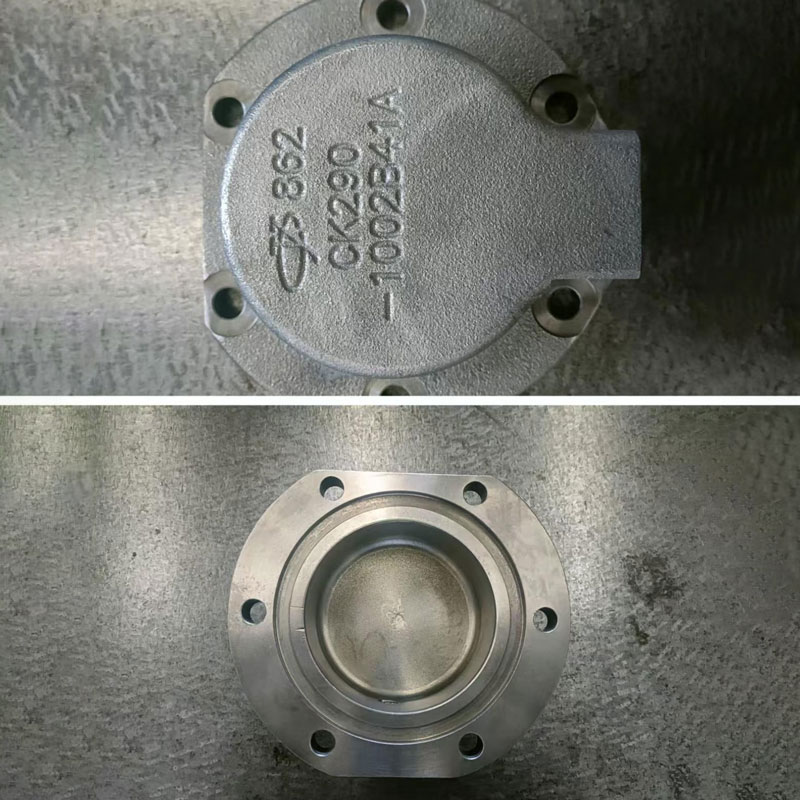
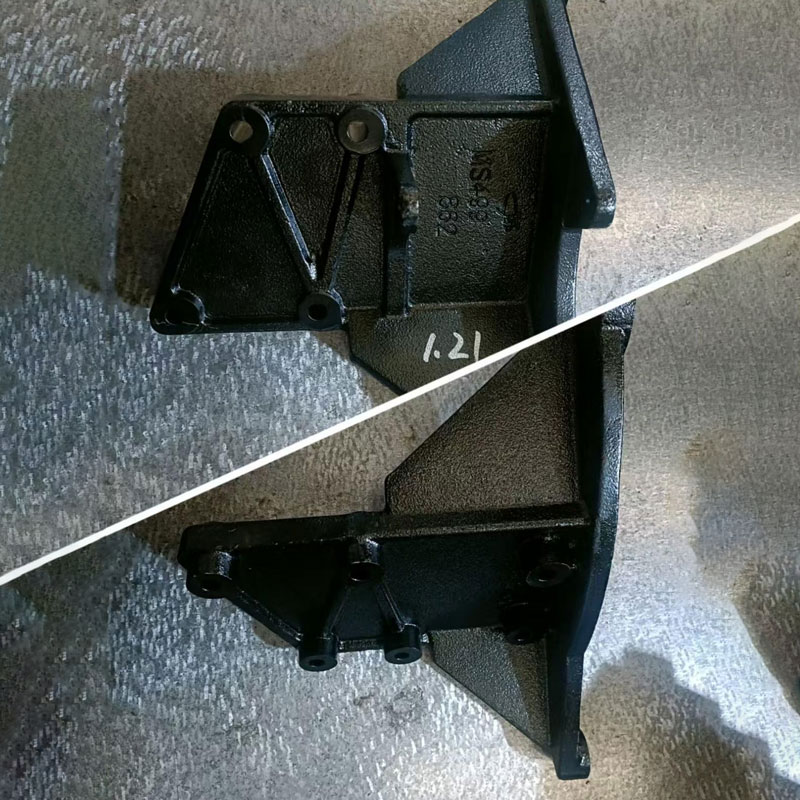
Теоретические преимущества технологии лучше всего иллюстрируются реальным производственным опытом. Ярким примером успешной интеграции аддитивных методов в классическое литейное дело является компания ООО «Гуанси Бохань Машиностроение». Это специализированное предприятие, занимающееся разработкой и изготовлением автомобильных запчастей и литейной продукции, демонстрирует, как 3D-печать трансформирует традиционные процессы.
Компания активно использует современную технологию трёхмерной струйной печати для создания песчаных форм, что позволяет ей эффективно работать с заказами любой сложности — от средних до сверхкрупных литейных пресс-форм. Внедрение этой технологии решило одну из главных проблем отрасли: необходимость дорогостоящего и длительного изготовления деревянных или металлических моделей для сложных деталей.
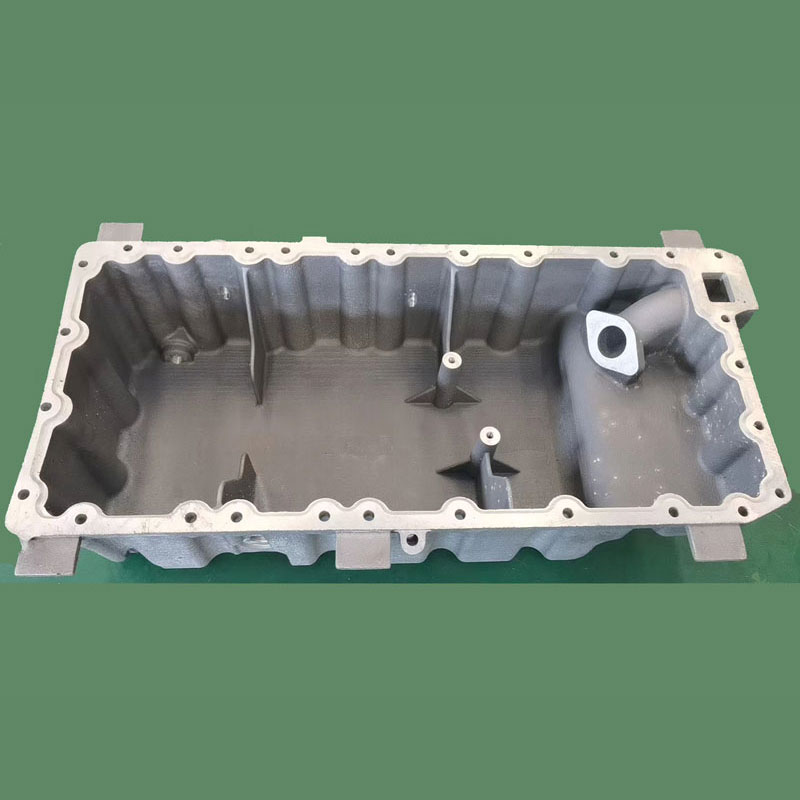
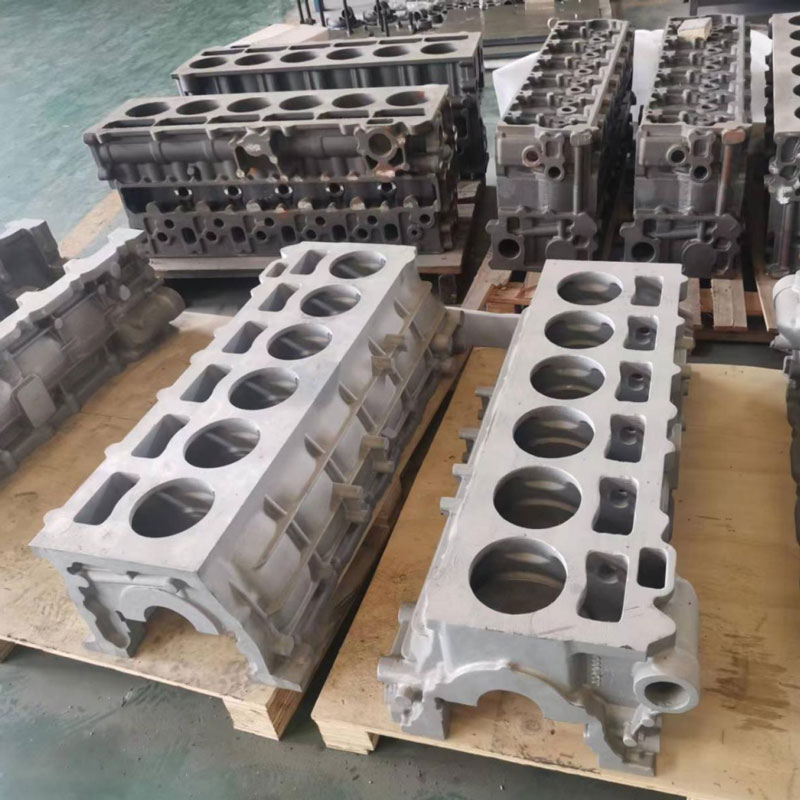
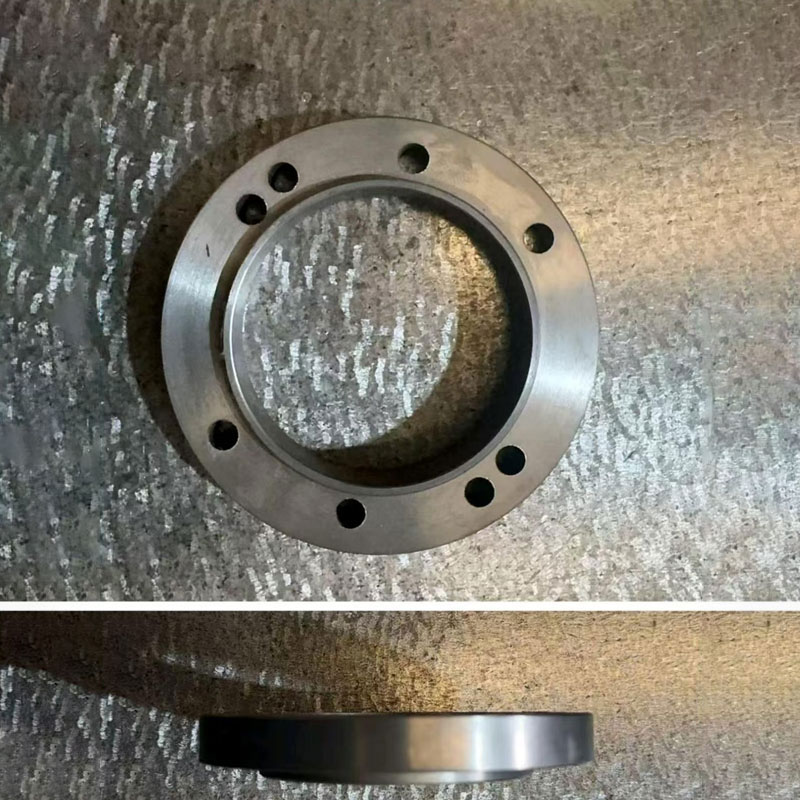
В ассортименте «Гуанси Бохань» представлены такие критически важные компоненты, как чугунные и алюминиевые масляные поддоны двигателя, литые корпуса электродвигателей, алюминиевые впускные коллекторы, картеры маховиков дизельных двигателей и заготовки блоков цилиндров. Благодаря 3D-печати форм, компания обеспечивает высокую точность размеров и отличное качество поверхности отливок, что полностью соответствует жестким техническим требованиям автомобильной и машиностроительной отраслей России и стран СНГ.
Особую ценность подход «Гуанси Бохань» представляет для клиентов, нуждающихся в индивидуальном изготовлении по чертежам или восстановлении редких форм. Использование аддитивных технологий позволяет компании быстро реагировать на запросы рынка, предлагая оптовые поставки и комплексное техническое обслуживание без длительных простоев, связанных с подготовкой традиционной оснастки.
Стоимость внедрения технологии варьируется в широких пределах в зависимости от масштаба производства. Ниже приведен подробный анализ затрат, актуальный для текущего года. Цены указаны в рублях с учетом логистики и базовой настройки, но могут колебаться в зависимости от курса валют и таможенных пошлин.
| Класс оборудования | Область печати (мм) | Диапазон цен (руб.) | Целевое применение |
|---|---|---|---|
| Настольные / Лабораторные | до 400 x 250 x 250 | 3.5 млн – 6.0 млн | Прототипы, мелкие детали, ювелирное литье |
| Промышленные средние | 600 x 500 x 400 | 8.0 млн – 15.0 млн | Серийное производство, насосы, арматура |
| Крупноформатные промышленные | от 1000 x 1000 x 600 | 20.0 млн – 45.0 млн+ | Корпуса турбин, станины, крупные узлы |
Экономика 3D печати песчаных литейных форм сильно зависит от стоимости килограмма готовой смеси. В 2026 году наблюдается тенденция к снижению цен на связующие благодаря локализации производства.
Итоговая стоимость материала для печати 1 кг формы составляет примерно 60–90 рублей. При этом до 95% неиспользованного песка может быть регенерировано и использовано повторно после просеивания и смешивания со свежим материалом (обычно 10–20% доли свежего песка).
Если покупка собственного принтера нецелесообразна, предприятия заказывают печать форм у сервисных бюро. Рыночные ставки на 2026 год:
Цена конечного изделия редко бывает линейной функцией от веса. При расчете сметы на 3D печать песчаных литейных форм необходимо учитывать следующие технические параметры:
Принтер тратит одинаковое время на подготовку и калибровку независимо от того, печатаете вы одну маленькую деталь или полностью загружаете камеру. Поэтому «упаковка» деталей в виртуальном пространстве (nesting) напрямую влияет на себестоимость единицы продукции. Опытные технологи стараются максимально плотно разместить модели, используя пустоты между крупными формами для печати мелких элементов.
Хотя песок сам является поддержкой, сложные внутренние каналы требуют аккуратного выдува. Если геометрия предполагает труднодоступные полости, время постобработки увеличивается, что повышает трудозатраты. Кроме того, сложные формы могут требовать использования более дорогого мелкозернистого песка для обеспечения высокого разрешения поверхности, что удорожает материал.
Для ответственных деталей, работающих под высоким давлением или в агрессивных средах, требуется минимальная шероховатость. Достижение класса шероховатости Ra 6.3–12.5 мкм требует использования песка фракции 0.1–0.15 мм и специальных связующих с низкой вязкостью. Такие материалы стоят на 30–40% дороже стандартных смесей для черновой отливки.
При единичном производстве основная доля цены — это подготовка 3D-модели и настройка параметров печати (слайсинг). При серийном выпуске (например, 100 одинаковых форм в месяц) стоимость подготовки размывается, и цена определяется преимущественно расходом материалов и машинным временем.
Выбор партнера для внедрения аддитивных технологий в литейное производство — стратегическое решение. Ошибка в выборе оборудования может привести к простою цеха из-за недоступности запчастей или нестабильного качества форм. Ниже приведены ключевые критерии оценки.
Не покупайте принтер, который работает только с фирменными («залоченными») материалами производителя, если нет гарантии их бесперебойных поставок в РФ. Идеальный вариант — открытая система, позволяющая использовать сертифицированные сторонние пески и связующие. В 2026 году большинство новых моделей поддерживают работу с универсальными материалами.
Литейное производство — консервативная отрасль. Персоналу потребуется переобучение. Поставщик должен предоставлять не только инструкцию, но и технологическое сопровождение: помощь в настройке режимов сушки, рекомендации по газопропускаемости форм для разных сплавов (чугун, сталь, алюминий).
Для принятия обоснованного решения необходимо сравнить аддитивный метод с классическим изготовлением оснастки. Таблица ниже иллюстрирует экономическую целесообразность в различных сценариях.
| Параметр | 3D печать песчаных форм | Традиционное литье (модельная оснастка) |
|---|---|---|
| Срок подготовки к производству | 1–3 дня (цифровая модель) | 2–6 недель (изготовление модели, сборка опоки) |
| Стоимость старта (единичная деталь) | Низкая (нет затрат на оснастку) | Очень высокая (стоимость деревянной/металлической модели) |
| Гибкость изменений конструкции | Мгновенная (правка CAD-файла) | Сложная и дорогая (переделка модели) |
| Себестоимость при серии > 1000 шт. | Высокая (медленная печать, расходники) | Низкая (быстрая штамповка/засыпка в готовую опoku) |
| Сложность геометрии | Не ограничена (любая внутренняя структура) | Ограничена (необходимость разъема формы, уклоны) |
| Точность размеров | ±0.3–0.5 мм (зависит от усадки) | ±0.2–0.4 мм (при качественной оснастке) |
Инженерное заключение: 3D печать песчаных литейных форм экономически выгодна для партий от 1 до 200–300 штук. Для массового производства (тысячи единиц в год) традиционная оснастка остается более дешевой. Однако даже при массовом производстве 3D-печать используется для изготовления сложных внутренних стержней, которые трудно сделать традиционно.
Технология нашла широкое применение в секторах, где важна индивидуализация и сложность деталей. Рассмотрим два конкретных примера из практики 2025–2026 годов.
Производство корпусов насосов для химической промышленности часто требует изменения конфигурации входных/выходных патрубков под конкретного заказчика.
До внедрения: Срок изготовления опытного образца — 45 дней. Стоимость деревянной модели — 120 000 руб.
После внедрения 3D-печати: Срок изготовления формы — 2 дня. Стоимость печати формы — 15 000 руб.
Результат: Ускорение вывода продукта на рынок в 20 раз. Снижение затрат на НИОКР на 60%. Газопропускаемость песчаной формы позволила избежать дефектов раковин при заливке чугуна СЧ20.
Изготовление деталей с конформными каналами охлаждения. Традиционными методами создать извилистый канал внутри металлической лопатки невозможно без сборки из нескольких частей.
Решение: Печать песчаной формы с прямым каналом сложной геометрии. Заливка жаропрочным сплавом.
Параметры: Температура заливки 1450°C. Шероховатость внутренней поверхности канала Ra 10 мкм, что не требует дополнительной механообработки (которая физически невозможна внутри канала).
Эффект: Повышение КПД турбины на 3–5% за счет оптимальной траектории охлаждения.
Даже при наличии современного оборудования, качество отливок может страдать из-за ошибок в подготовке данных или нарушении технологии. Вот наиболее частые проблемы, с которыми сталкиваются специалисты по 3D печати песчаных литейных форм:
Размер отливки ограничен размером камеры принтера. Однако крупные формы можно склеивать из нескольких напечатанных блоков. Специальные клеи для песка обеспечивают прочность стыка, достаточную для выдерживания давления металла. Таким образом, теоретический предел определяется только габаритами плавильного участка литейного цеха.
Да, 3D печать песчаных литейных форм отлично подходит для алюминия, магния и цинка. Для этих сплавов часто используют органические связующие, которые выгорают при контакте с металлом, облегчая очистку отливки. Однако для стали и чугуна предпочтительны неорганические связующие, устойчивые к высоким температурам (свыше 1300°C).
Прочность на сжатие современных песчаных форм достигает 1.5–3.0 МПа, чего вполне достаточно для сопротивления давлению жидкого металла. Важно обращаться с формами бережно, так как они хрупкие при ударных нагрузках. Транспортировка осуществляется в специальных контейнерах с фиксацией.
Да, песчаные формы, напечатанные на 3D-принтере, совместимы с процессами V-process (вакуумно-пленочное литье) и традиционным литьем в землю. Пористость песка позволяет эффективно откачивать воздух, что снижает количество оксидных пленок в отливке.
Если вы планируете инвестировать в технологию в 2026 году, следуйте этому алгоритму действий для минимизации рисков:
Внедрение 3D печати песчаных литейных форм — это не просто замена инструмента, это изменение философии производства. Оно позволяет перейти от реакции на заказы к проактивному предложению сложных инженерных решений клиентам.
В 2026 году 3D печать песчаных литейных форм перешла из стадии экспериментальной технологии в категорию надежных промышленных инструментов. Снижение стоимости оборудования, появление качественных отечественных и азиатских аналогов связующих, а также накопленный опыт технологов сделали эту технологию доступной для средних литейных предприятий.
Главные преимущества — скорость получения первой отливки и свобода геометрии — перевешивают более высокую себестоимость единичной формы по сравнению с массовым литьем. Для компаний, работающих в сегментах B2B с индивидуальными заказами, сложным ремонтом оборудования или быстрым прототипированием, эта технология является безальтернативным конкурентным преимуществом.
Не откладывайте модернизацию производства. Анализ рынка показывает, что спрос на быстрое литье растет ежегодно на 15–20%.
Готовы рассчитать стоимость внедрения или заказать пробную партию форм?
→ Получить коммерческое предложение на оборудование и материалы