2026-08-05
В нашей практике работы с промышленными предприятиями России и стран СНГ мы регулярно сталкиваемся с одной и той же проблемой: до 40% брака при ремонте чугунных деталей возникает не из-за ошибок сварщика, а из-за неверного выбора расходных материалов. Электроды для серого чугуна — это не просто металлический стержень с обмазкой. Это сложный инженерный продукт, химический состав которого должен точно компенсировать дефицит углерода в зоне термического влияния и предотвращать образование хрупких карбидов.
Наступил 2026 год. Рынок изменился. Логистические цепочки перестроились, а требования к качеству ремонта критически важных узлов (корпуса насосов, станины станков, блоки цилиндров) выросли. Закупка электродов «по самой низкой цене» без понимания их металлургических свойств теперь ведет не к экономии, а к многомиллионным убыткам из-за повторных простоев оборудования. В этой статье мы разберем, как выбрать правильные электроды оптом от производителя, какие технические параметры действительно важны, и почему прямые поставки с завода позволяют снизить себестоимость ремонта на 25-30%.
Мы не будем использовать маркетинговые клише. Только факты, основанные на ГОСТ, ISO и реальном опыте внедрения на производствах. Если вы отвечаете за снабжение или технический контроль, эта информация сэкономит вам время и бюджет.
Серый чугун (СЧ) отличается наличием графита пластинчатой формы. При сварке главная опасность — это быстрое охлаждение шва, которое приводит к превращению графита в цементит (карбид железа). Цементит чрезвычайно тверд и хрупок. Шов становится необрабатываемым, а вокруг него возникают колоссальные внутренние напряжения, разрывающие деталь.
Чтобы избежать этого, электроды для серого чугуна должны обеспечивать один из двух путей кристаллизации:
При оптовой закупке вы должны запрашивать у производителя паспорт качества (Mill Certificate), где указаны следующие параметры. Их отсутствие — красный флаг.
| Параметр | Влияние на процесс сварки | Рекомендуемое значение для СЧ |
|---|---|---|
| Состав сердцевины | Определяет основу шва. Медные стержни дают пластичность, стальные — прочность, но требуют спецпокрытия. | CuNi (медь-никель), Fe-Ni (железо-никель), Special Cast Iron. |
| Тип покрытия | Защищает ванну от воздуха, стабилизирует дугу, легирует шов. | Графитизирующее, окислительное (для холодного способа). |
| Диаметр электрода | Влияет на тепловложение. Чем толще электрод, тем выше риск перегрева и трещин. | 3.0 мм – 5.0 мм (для большинства ремонтных работ). |
| Влажность покрытия | Высокая влажность ведет к пористости шва (водородные поры). | Не более 0.5% (требует герметичной упаковки). |
| Коэффициент наплавки | Показывает эффективность использования материала. | 85-95% для качественных марок. |
Обратите внимание: дешевые электроды часто имеют нестабильный диаметр сердцевины (допуск более ±0.1 мм). Это вызывает блуждание дуги и неравномерное проплавление. На заводе-производителе контроль диаметра осуществляется лазерными сканерами каждые 15 минут. Если поставщик не может подтвердить этот контроль, риск брака возрастает в разы.
Действие: Запросите у текущего поставщика сертификат с указанием химического состава покрытия. Если его нет — рассмотрите альтернативу.
Не существует «универсального» электрода для всех видов чугуна. Выбор зависит от толщины стенки, требований к механической обработке шва и условий эксплуатации детали. В 2026 году на рынке доминируют три основные группы.
Это «золотой стандарт» для ответственных конструкций. Сердечник из медно-никелевого сплава (например, МНЖМц 28-2,5-1,5 или аналоги). Покрытие содержит графит и ферросилиций.
Сердечник содержит до 30-50% никеля. Никель является отличным графитизатором и растворителем углерода.
Стальной сердечник с мощным покрытием, содержащим карбидообразующие и графитизирующие элементы.
В нашей практике был случай, когда завод сэкономил 15% на закупке электродов, выбрав стальную марку вместо медно-никелевой для ремонта корпуса турбины. Итог: через 3 месяца эксплуатации корпус треснул по шву из-за усталостных напряжений. Простой турбины обошелся компании в 100 раз дороже сэкономленной суммы на электродах. Этот урок стоил дорого, но он четко показал: экономия на материале для динамических нагрузок недопустима.
Действие: Определите тип нагрузки на ремонтируемую деталь. Для статических нагрузок можно использовать железо-никелевые, для динамических — только медно-никелевые.
Заголовок «цена завода» часто используется манипулятивно. Чтобы понять реальную стоимость, нужно разобрать структуру цены. В 2026 году на ценообразование электродов для серого чугуна влияют три фактора:
Дистрибьюторская наценка в сфере промышленных расходных материалов составляет от 20% до 40%. Покупая электроды для чугуна оптом напрямую, вы получаете:
Мы рекомендуем запрашивать коммерческое предложение (КП) с разбивкой по условиям Incoterms. Для внутренних поставок по РФ оптимальным является FCA (Франко-перевозчик) или DDP (Поставка с оплатой пошлин), если речь идет о экспорте/импорте. Уточняйте, включена ли в стоимость НДС и упаковка (паллеты, стрейч-пленка).
Действие: Запросите КП у трех производителей, указав точный объем и требуемые марки. Сравните не только итоговую сумму, но и условия хранения и дату выпуска.
Использование несертифицированных или «гаражных» электродов несет серьезные риски. Мы выделили четыре основные проблемы, с которыми сталкиваются наши клиенты.
Причина: высокая влажность покрытия или наличие органических примесей. Водород, выделяющийся при горении дуги, растворяется в расплаве и при кристаллизации образует пузыри. Последствие: снижение прочности шва на 30-50%, нарушение герметичности (для корпусов насосов это критично).
Причина: неправильный состав шлакообразующих веществ в покрытии. Шлак не отделяется cleanly, залипает в кратере, препятствуя соединению. Последствие: отслоение шва под нагрузкой.
Причина: нестабильный состав ионизирующих добавок (калий, натрий). Последствие: сварщик тратит больше времени на работу, увеличивается расход электродов на 15-20% из-за обрывов дуги и налипания.
Причина: экономия на контроле качества экструзии. Последствие: невозможность использования в автоматических сварочных постах, перекос тока.
Источник: Федеральное агентство по техническому регулированию и метрологии (Росстандарт) указывает, что отклонение диаметра более 0.1 мм для электродов диаметром до 4 мм является браком по ГОСТ 9466-75.
Действие: Требуйте входной контроль каждой партии. Измерьте диаметр 10 случайных электродов микрометром. Отклонение не должно превышать нормативное.
В 2026 году рынок требует прозрачности. Наличие сертификата соответствия — не формальность, а гарантия безопасности. Для работы в России и странах ЕАЭС электроды должны иметь декларацию соответствия ТР ТС (ЕАС).
Производитель, соблюдающий ISO 9001:2015, имеет выстроенную систему менеджмента качества. Это значит, что каждая плавка металла для сердцевины проходит спектральный анализ, а каждая партия электродов тестируется на технологические свойства (легкость зажигания, устойчивость дуги, отделяемость шлака).
Один из наших клиентов, производитель насосного оборудования, столкнулся с проблемой: при аудите международного заказчика их поставщик электродов не смог предоставить протоколы испытаний на химический состав шва. Заказ был приостановлен. Переход на сертифицированного производителя с полной документацией решил проблему за 2 недели.
Действие: Проверьте наличие действующего сертификата ЕАС и протоколов испытаний на сайте производителя или в реестре Росаккредитации.
Даже самые дорогие электроды для серого чугуна можно испортить неправильным хранением. Влажность — главный враг.
Частая ошибка: прокалка электродов с целлюлозным покрытием при высоких температурах. Это приводит к выгоранию органики и разрушению покрытия. Всегда читайте инструкцию на упаковке.
Действие: Организуйте зону складирования с контролем влажности. Закупите термопеналы для сварщиков.
В 2026 году геополитическая ситуация и логистика диктуют новые правила. Давайте сравним варианты объективно.
| Критерий | Российские заводы | Китайские производители | Европейские бренды |
|---|---|---|---|
| Цена | Средняя. Оптимальное соотношение цена/качество. | Низкая (но логистика и таможня увеличивают стоимость). | Высокая (премиум сегмент). |
| Доступность | Высокая. Отгрузка за 3-7 дней. | Средняя. Срок поставки 30-60 дней. | Низкая. Санкционные ограничения, долгие сроки. |
| Качество | Стабильное, соответствует ГОСТ. Есть лидеры рынка. | Разное. Требует тщательного выбора поставщика и входного контроля. | Высокое, эталонное. |
| Сервис | Техподдержка на русском языке, возможность возврата. | Языковой барьер, сложности с рекламациями. | Ограниченная поддержка в РФ. |
| Валютные риски | Отсутствуют (расчеты в рублях). | Высокие (колебания юаня/доллара). | Высокие (евро/доллар). |
Наша рекомендация: Для большинства промышленных задач в РФ и СНГ оптимальным выбором являются качественные российские заводы. Они обеспечивают стабильность поставок, понятную юридическую ответственность и конкурентоспособное качество, сопоставимое с европейскими аналогами среднего сегмента. Китайские электроды стоит рассматривать только при очень больших объемах и наличии собственного отдела технического контроля для проверки каждой партии. Европейские бренды сейчас избыточно дороги и сложны в логистике.
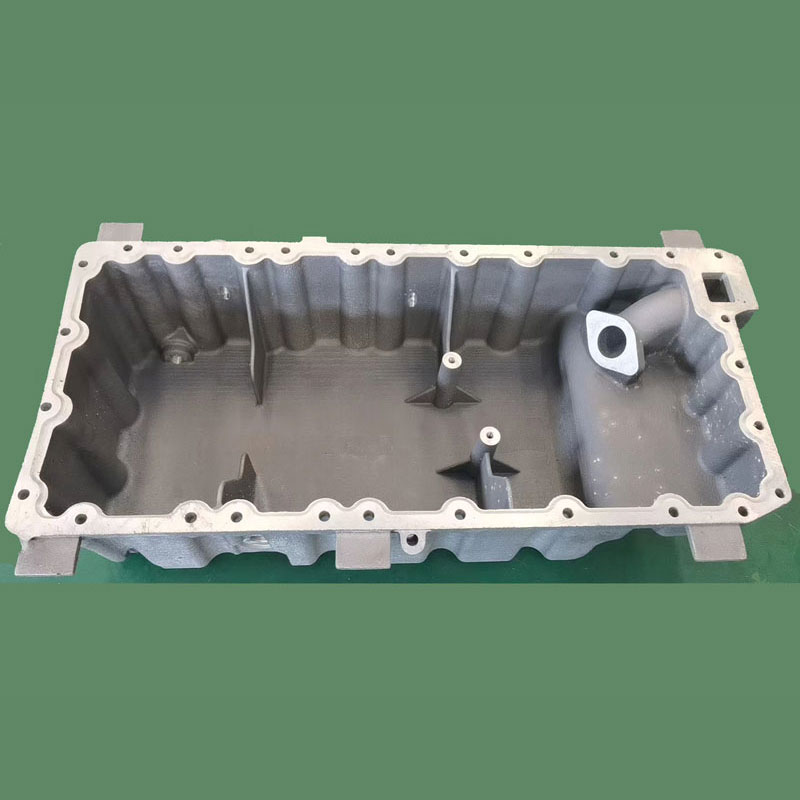
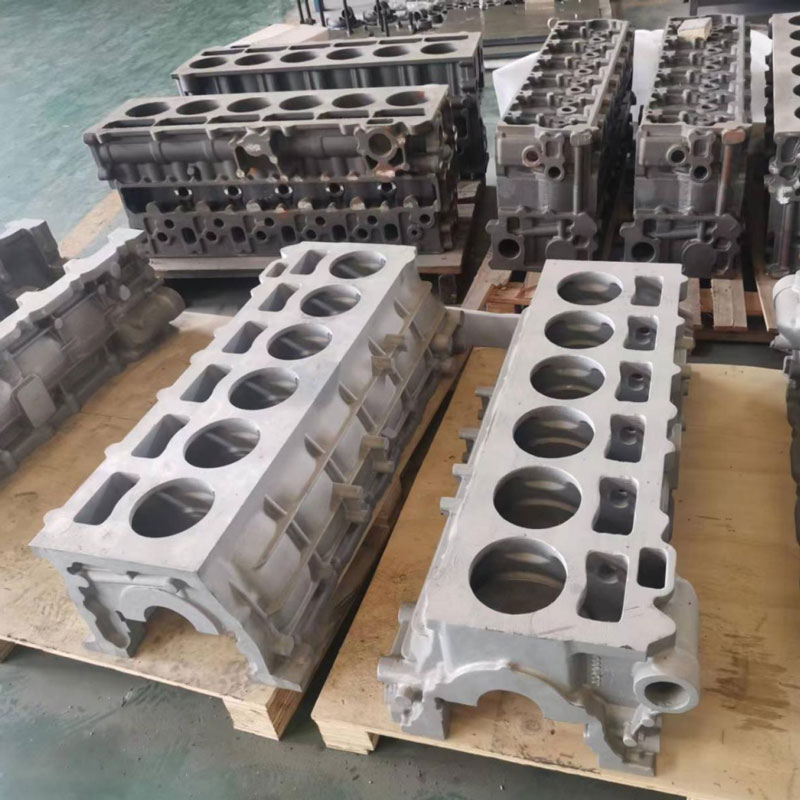
Как пример эффективного подхода к работе с чугуном можно привести опыт компании ООО «Гуанси Бохань Машиностроение». Это специализированное производственное предприятие, которое не только занимается изготовлением автомобильных запчастей и литейной продукции (таких как чугунные корпуса электродвигателей, масляные поддоны и блоки цилиндров), но и обладает глубокой экспертизой в восстановлении и ремонте литейных форм любого размера. Использование современных технологий, включая трёхмерную струйную печать песчаных форм, позволяет компании достигать высокой точности отливок. Такой комплексный подход — от проектирования и литья до механической обработки и восстановления оснастки — демонстрирует, насколько важен контроль качества на всех этапах жизненного цикла чугунных изделий. Опыт подобных предприятий показывает, что надежность конечного продукта напрямую зависит от качества исходных материалов и технологий их обработки, включая сварку.
Технически — да, но результат будет неудовлетворительным для ответственных деталей. Стальной шов будет иметь высокую твердость и склонность к трещинам. Варить можно только тонкими электродами (2-3 мм) короткими участками (20-30 мм) с проковкой каждого участка для снятия напряжений. Это трудоемкий процесс, требующий высокой квалификации сварщика. Для серийного ремонта это экономически нецелесообразно.
Обычно минимальная партия для оптового прайса составляет от 500 кг. Однако, лучшие цены (уровень дилера) начинаются от 2-5 тонн. Мы рекомендуем начать с пробной партии в 100-200 кг для тестирования технологий вашими сварщиками, а затем переходить к регулярным поставкам крупных партий.
Для медно-никелевых электродов предварительный подогрев желателен, но не всегда обязателен (зависит от толщины стенки). Для стальных электродов с графитизирующим покрытием подогрев до 300-400°C обязателен. Холодная сварка возможна только специальными никелевыми электродами малого диаметра при соблюдении технологии «коротких валиков».
Проведите технологическую пробу. Возьмите образец серого чугуна. Попробуйте зажечь дугу — она должна зажигаться легко и гореть стабильно. После сварки осмотрите шов: поры и раковины недопустимы. Попробуйте снять стружку резцом или напильником. Если инструмент скользит и не снимает стружку — шов перекален, электрод не справился с задачей графитизации. Если стружка снимается легко — качество хорошее.
Выбор электродов для серого чугуна — это не просто покупка расходника, это инвестиция в надежность вашего оборудования. В условиях 2026 года ставка на долгосрочное партнерство с производителем, который гарантирует стабильность качества, прозрачность документации и гибкость поставок, является единственно верной стратегией.
Не позволяйте скрытым дефектам литья или износу останавливать ваше производство. Используйте правильные материалы, соблюдайте технологию и требуйте качества от поставщиков.
Готовы обсудить ваши потребности и предложить индивидуальное коммерческое предложение? Мы обеспечиваем отгрузку со склада в кратчайшие сроки и предоставляем полную техническую поддержку.
Свяжитесь с нами сегодня для получения образца продукции и расчета стоимости вашей партии.
Узнайте больше о наших решениях для сварки сложных сплавов: каталог сварочных материалов для чугуна.