2026-07-28
Рынок промышленного литья в 2026 году переживает структурную трансформацию. Если еще пять лет назад ключевым фактором выбора поставщика была исключительно низкая цена за килограмм готового изделия, то сегодня уравнение усложнилось. Логистические цепочки перестроились, стоимость энергоносителей стабилизировалась на новом уровне, а требования к точности механической обработки возросли из-за внедрения автоматизированных сборочных линий у конечных потребителей. В этих условиях обработка серого чугуна становится не просто технологической операцией, а критическим узлом формирования себестоимости всего проекта.
Мы наблюдаем парадоксальную ситуацию: многие закупщики продолжают использовать прайс-листы 2023–2024 годов как ориентир, игнорируя изменения в нормативах расхода инструмента и электроэнергии. Это приводит к срыву сроков и скрытым убыткам. Наш опыт показывает, что реальная экономия достигается не на этапе согласования ставки за час работы станка, а на этапе проектирования припусков и выбора марки чугуна под конкретный метод резания.
В этой статье мы разберем, из чего действительно складывается цена на обработку серого чугуна в 2026 году. Мы не будем использовать абстрактные маркетинговые формулировки. Вместо этого мы приведем конкретные расчеты, сравним технологии и покажем, где скрыты основные риски при заказе деталей из СЧ15, СЧ20 и СЧ25. Вы узнаете, как избежать типичных ошибок при формировании технического задания и почему прямой контракт с производителем, имеющим собственный парк станков с ЧПУ и литейное производство, выгоднее посреднических схем даже при меньших объемах партии.
Чтобы понять ценообразование, нужно взглянуть на материал глазами технолога. Серый чугун (СЧ) — это сплав железа, углерода и кремния, в котором углерод присутствует в виде графита пластинчатой формы. Именно эта структура определяет его уникальные свойства: отличные антифрикционные характеристики и способность гасить вибрации. Однако для обрабатывающего центра графитные включения создают специфические трудности.
При резании серый чугун дает короткую, ломкую стружку. Это кажется преимуществом, так как нет проблемы длинной сливной стружки, наматывающейся на шпиндель. Но есть обратная сторона: абразивный износ инструмента. Графит, хоть и мягкий, работает как смазка, но цементитная основа матрицы и возможные включения карбидов вызывают быстрый износ режущей кромки. В 2026 году стоимость качественных твердосплавных пластинок с износостойкими покрытиями (TiAlN, AlCrN) выросла на 15–20% по сравнению с предыдущим годом. Это напрямую влияет на ставку машино-часа.
Ключевой параметр, который вы должны указать в чертеже — твердость по Бринеллю (HB). Для стандартного СЧ20 она составляет 170–220 HB. Если литейщик нарушил режим охлаждения и получил отбеленные кромки (твердость выше 240 HB), скорость резания придется снизить в 2–3 раза, чтобы не сломать инструмент. Это автоматически удваивает время обработки и, следовательно, цену. Мы неоднократно сталкивались с ситуациями, когда партия корпусов редукторов браковалась именно из-за неравномерной твердости, выявленной уже на этапе чистовой обработки.
Еще один важный аспект — остаточные напряжения. После литья и охлаждения в детали сохраняются внутренние напряжения. При снятии припуска металл “ведет”, геометрия искажается. Качественная обработка требует либо предварительного отпуска (термообработки), либо многоступенчатого снятия припусков с выдержкой времени. Пропуск этапа отпуска может сэкономить 5% на начальном этапе, но привести к 100% браку при финальной сборке узла, когда через месяц эксплуатации деталь деформируется.
Практический совет: Требуйте от поставщика протокол замеров твердости для каждой плавки или партии. Если поставщик отказывается предоставлять эти данные, считайте это красным флагом. Экономия на контроле качества сырья всегда перекладывается на ваши плечи в виде простоев вашего производства.
Многие запросы, которые мы получаем, звучат как “сколько стоит обработать кг чугуна?”. Такой вопрос некорректен. Цена зависит от сложности геометрии, требуемой точности (класс шероховатости) и объема партии. Давайте разберем структуру затрат, актуальную для рынка РФ и стран СНГ в 2026 году.
Базовая ставка за токарную или фрезерную обработку на станках с ЧПУ варьируется в диапазоне от 800 до 2500 рублей в час, в зависимости от класса оборудования и региона. Однако эта цифра мало о чем говорит без привязки к производительности. Рассмотрим три типовых сценария:
В 2026 году наблюдается тренд на консолидацию заказов. Производители предпочитают брать в работу партии от 50–100 штук, чтобы распределить затраты на подготовку производства (изготовление оснастки, написание УП, первая наладка). Для единичных деталей наценка может составлять до 300% из-за непроизводительных затрат времени инженеров-технологов.
Также важно учитывать стоимость литья. Часто заказчики разделяют литье и механическую обработку, отдавая их разным подрядчикам. Это ошибка. Транспортировка тяжелых чугунных заготовок между заводами — это логистические расходы и риск повреждения базовых поверхностей. Комплексный заказ “литье + обработка” у одного производителя снижает общую стоимость на 12–18% за счет исключения двойного контроля входного качества и логистических плеч.
Ниже приведена таблица ориентировочных цен на популярные операции для серийного производства (партия от 100 шт.) в 2026 году:
| Тип операции | Единица измерения | Диапазон цен (RUB) | Примечание |
|---|---|---|---|
| Токарная обработка (валы, втулки) | час/станок | 1200 – 1800 | Зависит от диаметра и длины детали |
| Фрезерная обработка (корпуса, плиты) | час/станок | 1500 – 2200 | 3-осевые и 4-осевые центры |
| Сверление и зенкерование отверстий | отверстие | 50 – 250 | Зависит от диаметра и глубины |
| Нарезание резьбы (метчик/фреза) | отверстие | 30 – 120 | До М24 включительно |
| Шлифовка плоскостей | м² поверхности | 800 – 1500 | Для обеспечения высокой плоскостности |
Эти цифры являются средними по рынку для производителей, работающих по стандартам ISO 9001. Демпинг ниже этих значений часто свидетельствует об использовании изношенного парка станков, неспособного обеспечить стабильную точность, или о скрытых платежах за исправление брака.
Не все марки серого чугуна одинаковы. Выбор марки должен быть обоснован функционалом детали, но часто он продиктован доступностью заготовок. Разберем особенности обработки основных марок.
СЧ15 (GG15): Самая мягкая и дешевая марка. Отлично обрабатывается, дает хорошую чистоту поверхности. Однако из-за низкой прочности склонен к выкрашиванию кромок при прерывистом резании. При обработке СЧ15 необходимо использовать инструменты с положительной геометрией передней поверхности и острыми режущими кромками. Скорость резания может быть высокой (до 200–250 м/мин для твердого сплава), но подача должна быть умеренной, чтобы избежать вибраций тонкостенных элементов.
СЧ20 (GG20): “Золотая середина”. Наиболее распространенная марка для корпусных деталей насосов, редукторов, электродвигателей. Обработка стабильна. Допускает более высокие подачи, чем СЧ15. При правильном выборе инструмента позволяет достигать высокой производительности. Именно для СЧ20 оптимально соотношение “цена/качество” в массовом производстве. Мы рекомендуем эту марку для большинства общих инженерных применений, если нет специфических требований по прочности.
СЧ25 (GG25) и выше: Более прочный чугун с меньшим содержанием графита. Обрабатывается тяжелее, вызывает больший износ инструмента. Требует применения более износостойких покрытий и снижения скоростей резания на 15–20% по сравнению с СЧ20. Используется для высоконагруженных деталей: станины станков, блоки цилиндров, крупные шестерни. Цена обработки деталей из СЧ25 будет на 10–15% выше из-за снижения стойкости инструмента.
Особое внимание следует уделить охлаждению. Серый чугун часто обрабатывают “на сухую” или с минимальным использованием СОЖ (смазочно-охлаждающей жидкости), так как графит выполняет смазывающую роль, а вода может вызвать коррозию пористой структуры чугуна. Однако при высокоскоростной обработке или шлифовке использование СОЖ обязательно для отвода тепла и удаления пыли. Пыль от чугуна вредна для здоровья операторов и оборудования, поэтому современные цеха оснащены системами аспирации, затраты на обслуживание которых также включены в накладные расходы.
В нашей практике был случай, когда клиент настаивал на использовании эмульсии при черновой обточке СЧ20, считая, что это улучшит качество. Результатом стало быстрое загрязнение системы подачи СОЖ графитовой пылью, выход из строя насосов и ухудшение качества поверхности из-за абразивного действия смеси стружки и эмульсии. Переход на воздушное охлаждение с масляным туманом решил проблему и снизил затраты на обслуживание.
При размещении заказа вам предложат два варианта производства: на универсальных станках (токарных, фрезерных старых моделей) или на станках с ЧПУ (числовым программным управлением). Выбор зависит от тиража и сложности.
| Критерий | Универсальные станки | Станки с ЧПУ |
|---|---|---|
| Подходящий объем партии | 1–10 шт. | От 10 шт. и до миллионов |
| Точность изготовления | Зависит от квалификации токаря (IT10–IT12) | Стабильно высокая (IT7–IT9) |
| Сложность геометрии | Только простые формы (цилиндры, плоскости) | Любая сложность (криволинейные поверхности, 3D-карманы) |
| Время переналадки | Быстрое для простых операций | Длительное (программирование, привязка инструмента) |
| Влияние человеческого фактора | Высокое (риск ошибки оператора) | Минимальное (контроль программой) |
| Стоимость единицы при малом тираже | Низкая | Высокая (из-за амортизации подготовки) |
| Стоимость единицы при крупном тираже | Высокая (низкая производительность) | Низкая (высокая скорость и автоматизация) |
Для партий свыше 50 штук использование ЧПУ экономически оправдано всегда. Разница в производительности колоссальна: там, где универсальный станок делает одну деталь за 40 минут, обрабатывающий центр с автоматической сменой инструмента сделает её за 12 минут, причем с гарантированным качеством. Кроме того, ЧПУ позволяет реализовать сложные схемы базирования, недоступные на старых станках.
Если ваш бюджет ограничен, а партия маленькая (прототипирование), универсальные станки — разумный выбор. Но будьте готовы к тому, что размеры могут “гулять” в пределах допуска, и потребуются дополнительные припуски под шлифовку или ручную доводку.
В 2026 году требования к документации ужесточились. Просто “отлить и отрезать” больше не работает. Крупные заказчики требуют полного прослеживания качества. Что это значит на практике?
Во-первых, соответствие стандартам. В России основным стандартом на серый чугун является ГОСТ 1412-85. Он регламентирует химический состав и механические свойства. Для международных контрактов часто требуется соответствие DIN 1691 (Германия) или ASTM A48 (США). Хотя стандарты различаются нюансами, базовые марки СЧ20 и GG20 практически идентичны. Важно заранее согласовать, по какому стандарту будет приниматься работа, чтобы избежать разночтений в методах испытаний.
Во-вторых, сертификация системы менеджмента качества. Наличие у производителя сертификата ISO 9001:2015 является обязательным минимумом для участия в тендерах промышленных гигантов. Этот стандарт гарантирует, что процессы не хаотичны, а документированы и контролируемы. Однако сам по себе сертификат не гарантирует качество конкретной детали. Он гарантирует, что брак будет выявлен и учтен, а причины будут проанализированы.
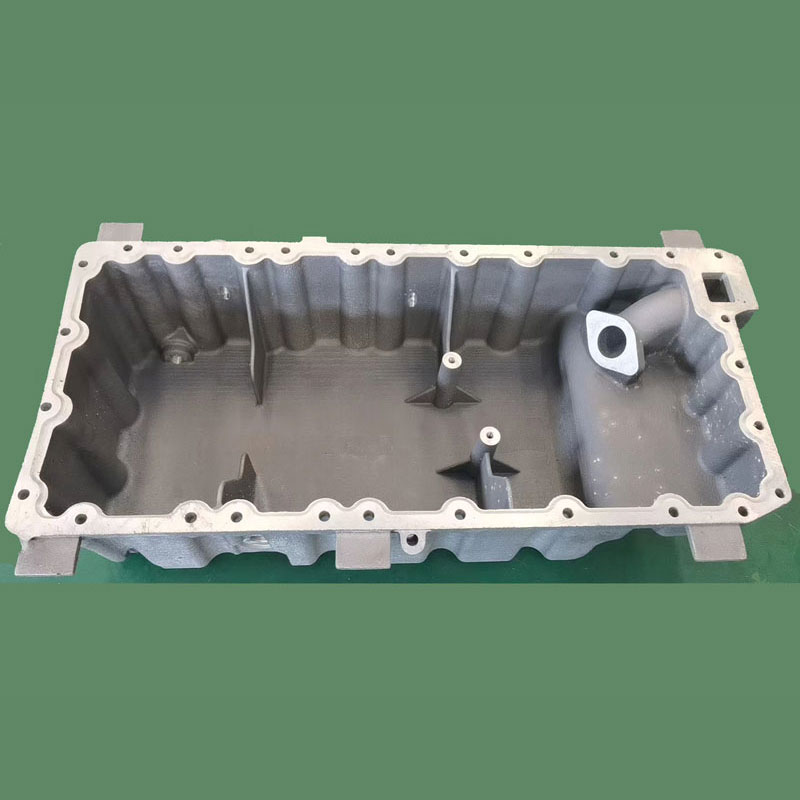
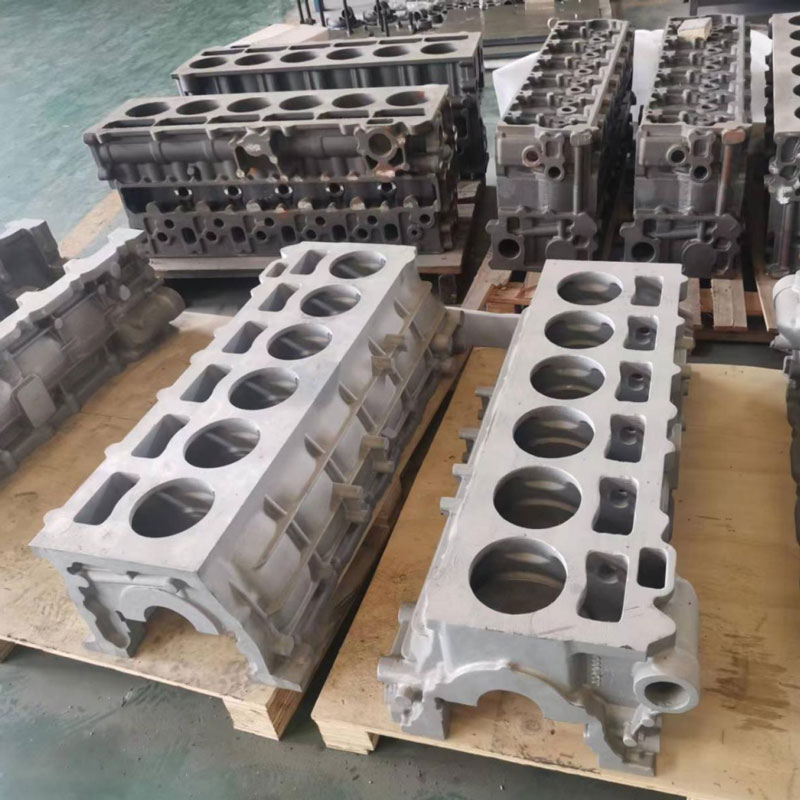
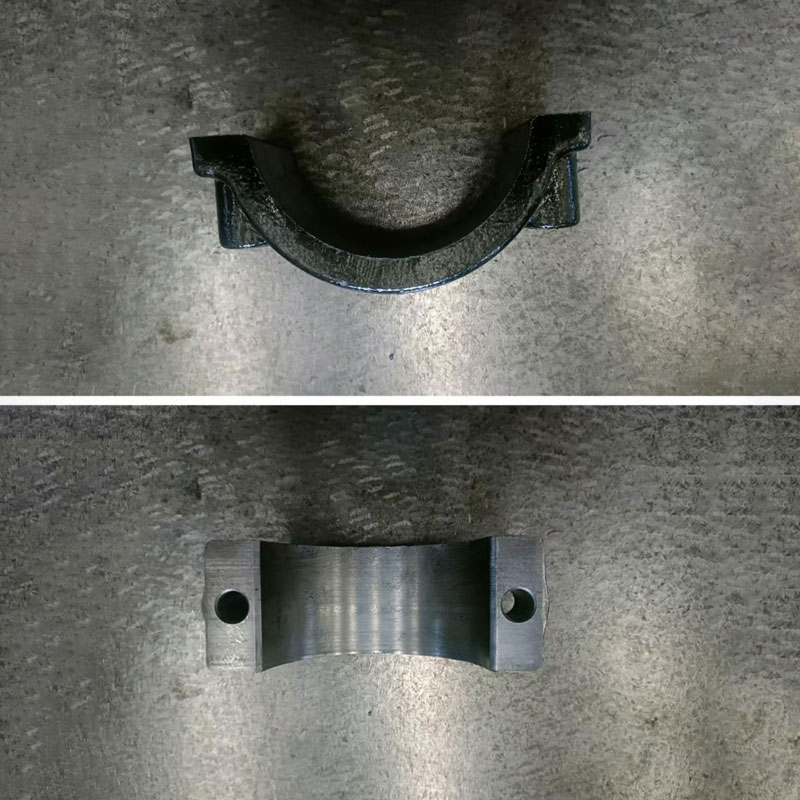
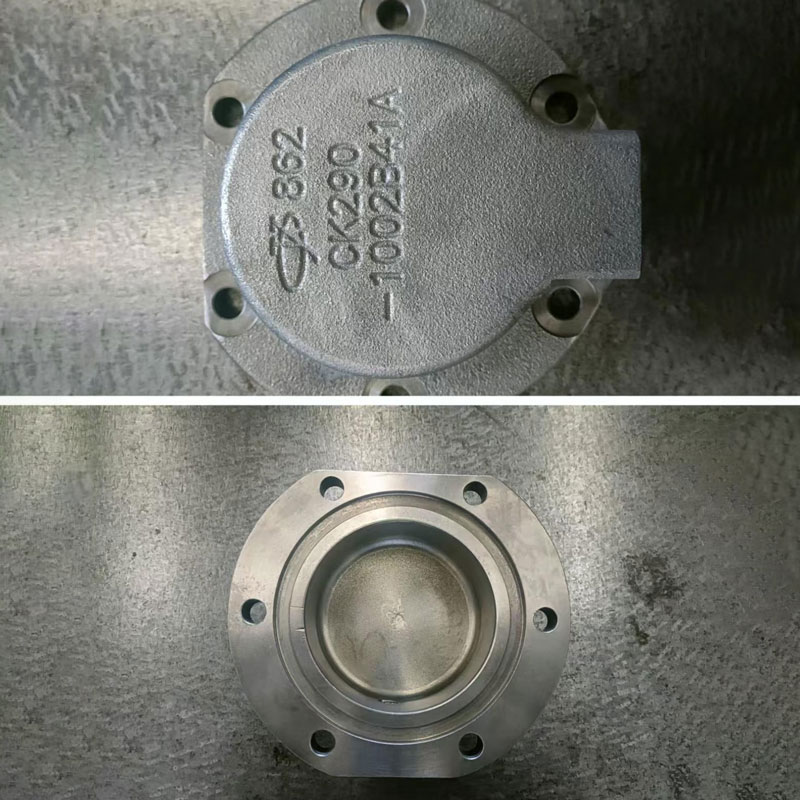
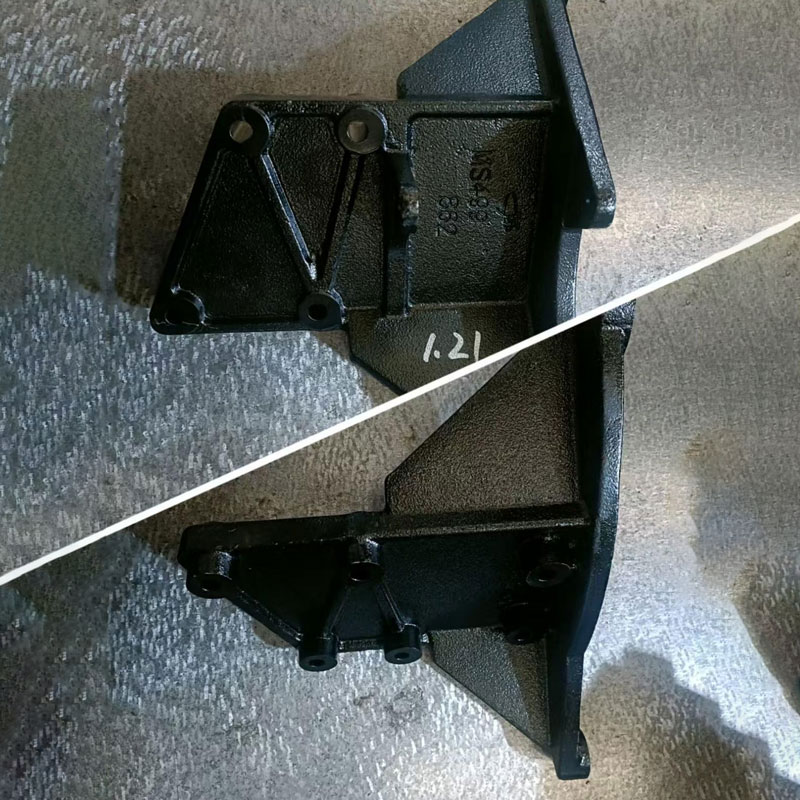
Именно такой подход реализован в компании ООО «Гуанси Бохань Машиностроение». Как специализированное производственное предприятие, занимающееся полным циклом — от разработки литейных форм до финишной механической обработки, — компания демонстрирует, как интеграция процессов повышает качество конечного продукта. Использование современной технологии трёхмерной струйной печати для создания 3D-песчаных форм позволяет достигать высокой точности отливок еще на этапе литья, что существенно снижает объем последующей мехобработки и экономит ресурсы заказчика. Ассортимент продукции, включающий чугунные корпуса электродвигателей, картеры маховиков и заготовки блоков цилиндров, полностью соответствует жестким техническим требованиям автомобильной и машиностроительной отраслей России и стран СНГ.
В-третьих, методы контроля. Помимо визуального осмотра и проверки размеров калибрами, для ответственных деталей применяется дефектоскопия. Ультразвуковой контроль (УЗК) позволяет выявить внутренние раковины и трещины, невидимые глазу. Рентгенографический контроль используется реже из-за дороговизны, но незаменим для толстостенных отливок сложной формы. Если ваша деталь работает под давлением или вибрационной нагрузкой, требуйте протокол УЗК.
Мы рекомендуем включать в договор пункт о выборочном контроле первой партии. Пусть ваш инженер по качеству посетит производство или получит видеоотчет процесса обработки первых 5–10 деталей. Это дешевле, чем возвращать всю партию из 1000 штук обратно на завод.
Чугун тяжелый и хрупкий. Падение детали весом 50 кг с высоты 1 метр на бетонный пол почти гарантированно приведет к появлению трещин или сколов на критических поверхностях. Поэтому упаковка — это не просто “деревянный ящик”, а инженерная задача.
Для мелких деталей (до 10 кг) используются металлические сетчатые контейнеры с разделителями или пластиковая тара с ячейками. Для средних и крупных деталей — деревянные поддоны с фиксацией болтами через технологические отверстия. Поверхности, подверженные коррозии, должны быть защищены ингибиторами ржавчины (VCI-пленка, бумага). В условиях повышенной влажности при транспортировке морем или железнодорожным транспортом это критично. Обычная полиэтиленовая пленка создает парниковый эффект и ускоряет коррозию, поэтому её использование запрещено для долгосрочного хранения.
Логистические расходы в 2026 году составляют значительную часть конечной цены. Оптимизация загрузки транспорта имеет решающее значение. Проектирование деталей с учетом штабелируемости может снизить транспортные расходы на 20%. Обсудите с конструктором возможность изготовления деталей в модульном исполнении или упаковки нескольких мелких деталей в одну сборочную единицу для транспортировки.
Для экономической целесообразности настройки станков с ЧПУ минимальная партия обычно составляет 10–20 штук для простых деталей и 50–100 штук для сложных корпусных изделий. Для единичных прототипов мы используем универсальное оборудование, но стоимость одной детали будет в 3–5 раз выше серийной. Мы не рекомендуем делать прототипы на том же оборудовании, что и серию, так как это не даст репрезентативной картины по себестоимости.
Стандартный цикл включает: изготовление литейной оснастки (если новой) — 10–15 дней; литье и термообработка — 7–10 дней; механическая обработка — 5–7 дней; контроль и упаковка — 2 дня. Итого, при наличии готовой оснастки, срок составляет около 15–20 рабочих дней. Срочные заказы возможны с наценкой 30–50% за работу в сверхурочное время и приоритетное планирование.
Да, мы принимаем 3D-модели в форматах STEP, IGES, Parasolid. Наличие 3D-модели значительно ускоряет процесс программирования ЧПУ и снижает риск ошибок интерпретации 2D-чертежей. Однако для производства обязателен утвержденный 2D-чертеж с указанием допусков, шероховатости и технических требований согласно ЕСКД или ISO. 3D-модель служит источником геометрии, 2D-чертеж — юридическим документом приемки.
Мы несем полную материальную ответственность за брак, возникший по нашей вине (ошибка программирования, неисправность станка, нарушение технологии). В договоре прописывается процент допустимого технического брака (обычно до 1–2% для сложного литья), который компенсируется бесплатным изготовлением дополнительных деталей. Систематический брак выше этого порога влечет за собой штрафные санкции и пересмотр технологии за наш счет. Мы заинтересованы в долгосрочном сотрудничестве, поэтому скрывать проблемы невыгодно.
Да, мы имеем опыт отгрузки в страны СНГ, Азии и Ближнего Востока. Мы обеспечиваем полное таможенное оформление, упаковку, соответствующую требованиям международной транспортировки, и предоставление всех необходимых сертификатов происхождения и качества. Валюта расчетов обсуждается индивидуально, возможна работа в рублях, юанях или через агентские схемы в других валютах, в зависимости от текущих банковских ограничений.
Рынок обработки серого чугуна стал более прозрачным, но и более требовательным. Эпоха “дешевого и сердитого” уходит. Сегодня вы платите за предсказуемость, точность и соблюдение сроков. Выбирая партнера, смотрите не только на цену в прайс-листе, но и на наличие собственного литейного производства, парка современных станков с ЧПУ и квалифицированного отдела контроля качества.
Помните, что самая низкая цена за килограмм обработки часто оборачивается самыми высокими затратами на устранение проблем на вашей сборочной линии. Инвестируйте в надежного производителя, который понимает физику процесса и готов разделить с вами технические риски.
Если вы планируете закупку деталей из серого чугуна в 2026 году, мы приглашаем вас к диалогу. Наши инженеры готовы провести бесплатный аудит ваших чертежей, предложить оптимизацию конструкции для снижения себестоимости и предоставить детальное коммерческое предложение с прозрачной калькуляцией.
Свяжитесь с нами сегодня, чтобы получить расчет стоимости вашего проекта и консультацию технолога. Мы поможем вам найти баланс между качеством, сроком и бюджетом.
Для дополнительной информации о наших возможностях литья посетите страницу литье серого чугуна на заказ или ознакомьтесь с примерами наших работ в разделе портфолио промышленных деталей.