2026-08-05
В 2026 году рынок промышленного литья переживает структурную трансформацию. Если еще пять лет назад ключевым фактором выбора поставщика была исключительно низкая цена за килограмм готового изделия, то сегодня уравнение изменилось. Серый чугун литейное производство стало областью, где на первый план выходят стабильность химического состава, предсказуемость механических свойств и соблюдение сроков поставки. Для закупщиков и инженеров-конструкторов это означает конец эры «дешевого брака» и начало эпохи технологического партнерства.
Мы наблюдаем, как компании, продолжающие искать самых дешевых подрядчиков без аудита их производственных мощностей, сталкиваются с ростом затрат на постобработку и рекламации. В нашей практике за последний год доля отказов от поставок из-за несоответствия твердости или наличия скрытых раковин снизилась у тех клиентов, которые перешли на работу с заводами, сертифицированными по ISO 9001:2015 и имеющими собственные лаборатории спектрального анализа. Это не просто тренд, это новая норма выживания в машиностроении.
Цены на серый чугун в 2026 году формируются под влиянием нескольких жестких факторов: стоимости лома и ферросплавов, энергозатрат на плавку (которые выросли на 15-20% в ряде регионов) и логистических плечей. Однако, покупая напрямую у завода-производителя, а не через торговых посредников, можно снизить итоговую стоимость детали на 12-18%. В этом материале мы разберем, как именно формируется цена, какие параметры критичны для качества отливки и почему прямой контракт с литейным цехом — это единственная стратегия, обеспечивающая рентабельность в долгосрочной перспективе.
Понимание технологии необходимо для обоснованного торга с поставщиком. Серый чугун получил свое название из-за серого цвета излома, который обусловлен наличием графита пластинчатой формы. Именно эта структура определяет его главные преимущества: отличные литейные свойства, высокую обрабатываемость резанием и способность гасить вибрации. Однако обратная сторона медали — низкая прочность на растяжение и практически нулевая пластичность.
В 2026 году наиболее востребованными остаются марки СЧ15, СЧ20 и СЧ25 (аналоги GG15, GG20, GG25 по европейским стандартам). Выбор конкретной марки диктуется условиями эксплуатации детали. Например, для корпусов насосов, работающих под давлением до 1.5 МПа, достаточно СЧ20. Но если речь идет о станинах тяжелых станков или тормозных дисках, где требуется повышенная износостойкость и теплоотвод, инженер должен требовать СЧ25 или СЧ30.
Ключевой параметр, который часто игнорируют при заказе, — это модуль упругости и коэффициент демпфирования. В нашей практике был случай, когда клиент заказал базу для прецизионного измерительного оборудования из СЧ15, сэкономив около 5% на стоимости сырья. Результат оказался плачевным: вибрации от соседнего цеха передавались на измерительную головку, вызывая погрешности в 0.02 мм. Замена материала на СЧ25 с модифицированием магнием решила проблему, но потребовала повторного изготовления партии. Этот урок стоил нам трех недель простоя клиента.
Процесс производства начинается с подготовки шихты. Современные заводы используют автоматизированные линии подачи материалов, что минимизирует человеческий фактор. Плавка ведется преимущественно в индукционных печах или вагранках с горячим дутьем. Важнейший этап — модифицирование. Добавление ферросилиция или других модификаторов позволяет измельчить зерна графита, повышая прочность чугуна без изменения его базового химического состава. Если поставщик не может предоставить протокол модифицирования для каждой плавки, это серьезный красный флаг.
Формовка осуществляется либо по традиционным песчано-глинистым формам (для крупных и средних серий), либо по холоднотвердеющим смолам (ХТС) для сложных геометрий и высоких требований к точности. В 2026 году наблюдается рост спроса на литье в оболочковые формы, так как они обеспечивают лучшую чистоту поверхности (Ra 12.5-25 мкм), что снижает затраты на последующую механическую обработку. Запросите у поставщика информацию о типе формовки: для ответственных деталей ХТС предпочтительнее.
Многие закупщики ошибочно полагают, что цена литой детали рассчитывается просто как «вес × цена за кг чугуна». Это грубое упрощение, которое приводит к ошибкам в бюджетировании. Реальная формула сложнее и включает в себя множество скрытых компонентов. Понимание этой структуры дает вам рычаги влияния на переговорах.
Базовая составляющая — это стоимость металла. Она включает цену чугунного лома (СТ3, СТ4), возвратного лома собственного производства и легирующих добавок. В 2026 году волатильность цен на лом сохраняется, поэтому крупные заводы предлагают фиксацию цены только на срок до 30 дней. Далее следует энергоемкая часть: плавка требует значительных затрат электроэнергии или кокса. Заводы с современными рекуперативными системами имеют преимущество в себестоимости до 7-10%.
Затраты на формовку и стержневое производство занимают вторую по величине долю. Стоимость модельного комплекта амортизируется на тираж. Если ваш заказ составляет менее 100 штук, доля расходов на модель в цене одной детали будет колоссальной. Для малых серий экономически оправдано использование быстровозводимых моделей из полиуретана или пенопласта, хотя их стойкость ниже, чем у алюминиевых или деревянных моделей.
Обработка и очистка — третий важный блок. После выбивки формы отливка проходит обрубку, зачистку приливов и дробеструйную очистку. Качество зачистки напрямую влияет на цену. Грубая зачистка дешевле, но может потребовать дополнительной фрезеровки у вас на производстве. Требуйте класс очистки Sa 2.5 по стандарту ISO 8501-1, если деталь будет подвергаться покраске или антикоррозийной обработке.
Логистика и упаковка. Чугун — тяжелый материал. Транспортные расходы могут составлять до 20% от стоимости партии при международных поставках. Оптимизация упаковки (использование металлических поддонов вместо деревянных ящиков) позволяет увеличить полезную загрузку контейнера на 15-20%. Мы рекомендуем всегда запрашивать расчет стоимости доставки на условиях DDP (Delivery Duty Paid), чтобы избежать скрытых таможенных платежей.
| Компонент цены | Доля в себестоимости (%) | Факторы влияния в 2026 г. | Возможности оптимизации |
|---|---|---|---|
| Материалы (шихта, сплавы) | 35-45% | Цена лома, курс валют, доступность ферросилиция | Использование возвратного лома, долгосрочные контракты |
| Энергия и плавка | 15-20% | Тарифы на электроэнергию, эффективность печей | Выбор завода с индукционными печами КПД >85% |
| Формовка и стержни | 20-25% | Сложность модели, тип связующего (ХТС vs глина) | Упрощение конструкции детали, увеличение тиража |
| Механическая обработка и контроль | 10-15% | Требования к точности (IT14-IT17), дефектность | Литье «в размер», снижение припусков на обработку |
| Накладные расходы и прибыль | 10-15% | Загрузка производства, уровень автоматизации | Прямые контракты без посредников |
Рынок перенасыщен предложениями, но найти партнера, способного обеспечить стабильное качество серийного литья, сложно. В 2026 году мы рекомендуем использовать расширенный чек-лист для аудита потенциальных заводов. Не ограничивайтесь просмотром сайта и запросом прайс-листа. Глубокая проверка спасет ваши проекты от срывов.
Первый шаг — оценка лабораторной базы. Завод обязан иметь собственную спектролабораторию для экспресс-анализа химического состава каждой плавки. Попросите показать пример протокола испытания. В нем должны быть указаны содержания углерода (C), кремния (Si), марганца (Mn), серы (S) и фосфора (P). Отклонение по углероду более чем на 0.1% может кардинально изменить структуру графита и прочность отливки. Если завод отправляет пробы в стороннюю лабораторию с задержкой в 2-3 дня, он не контролирует процесс в реальном времени.
Второй критерий — наличие собственного модельного участка. Заводы, передающие изготовление моделей на аутсорс, теряют контроль над геометрией и сроками. Идеальный вариант — когда конструкторский отдел, модельный цех и литейное производство находятся под одной крышей. Это позволяет оперативно вносить изменения в чертежи и корректировать припуски на усадку. Уточните, используют ли они CAD/CAM системы для проектирования литниковых систем. Компьютерное моделирование заполнения формы (например, в Magmasoft или ProCAST) позволяет выявить зоны возможного образования раковин еще до изготовления первой опытной отливки.
Третий пункт — система контроля качества. Помимо входного контроля шихты и выходного контроля готовой продукции, важен промежуточный контроль. Используется ли ультразвуковой контроль (УЗК) для выявления внутренних дефектов? Проводится ли капиллярный контроль (цветная дефектоскопия) поверхностей? Для ответственных деталей, таких как корпуса гидравлики, наличие сертификата на персонал, проводящий неразрушающий контроль (НК), является обязательным.
Четвертый аспект — прозрачность цепочки поставок. В условиях санкционных ограничений и логистических разрывов 2024-2026 годов, важно понимать, откуда завод закупает сырье. Надежные производители имеют диверсифицированную базу поставщиков ферросплавов и готовы документально подтвердить происхождение материалов. Это критично для прохождения таможенных процедур и соблюдения экологических стандартов импортера.
Мы советуем запросить референс-лист и связаться с двумя-тремя текущими клиентами завода. Спросите не о том, «все ли хорошо», а о том, как завод реагировал на рекламации. Скорость и адекватность реакции на брак характеризует партнера лучше, чем отсутствие брака вообще (что в литье практически невозможно).
Выбор метода плавки существенно влияет на качество чугуна и его стоимость. В индустрии продолжается дискуссия между приверженцами традиционных вагранок и современных индукционных тигельных печей. Разберем этот вопрос детально, так как он напрямую влияет на ваши технические требования.
Вагранка обеспечивает непрерывный процесс плавки и высокую производительность. Температура металла достигает 1450-1500°C. Однако, в вагранке сложно точно регулировать химический состав в режиме реального времени, так как металл контактирует с коксом, что приводит к насыщению углеродом и серой. Для обычного серого чугуна марок СЧ15-СЧ20 это допустимо и экономически выгодно. Себестоимость тонны расплава в вагранке на 10-15% ниже.
Индукционная печь позволяет получать металл с точным химическим составом. Вы можете самостоятельно загрузить нужное количество ферросплавов и получить строго заданную марку чугуна. Температура выше (до 1550°C), что способствует лучшему растворению графитизаторов и получению более однородной структуры. Это критично для высокопрочных чугунов и тонкостенных отливок. Минус — более высокое энергопотребление и цикличность процесса.
| Параметр сравнения | Вагранка (Cupola Furnace) | Индукционная печь (Induction Furnace) |
|---|---|---|
| Точность хим. состава | Низкая/Средняя (зависит от шихты) | Высокая (полный контроль добавок) |
| Температура металла | 1450-1500 °C | 1500-1550 °C |
| Себестоимость плавки | Ниже на 10-15% | Выше из-за затрат на электроэнергию |
| Производительность | Непрерывная, высокая | Циклическая, зависит от объема тигля |
| Экологичность | Ниже (выбросы CO, пыль) | Выше (легче фильтровать выбросы) |
| Рекомендуемое применение | Массовое литье, толстостенные детали | Ответственные детали, тонкие стенки, легирование |
Наша рекомендация: для стандартных корпусных деталей, не подвергающихся высоким динамическим нагрузкам, выбирайте заводы с вагранками — это сэкономит бюджет. Для деталей сложной геометрии, тонкостенных отливок (менее 5 мм) или изделий, требующих последующей закалки, настаивайте на плавке в индукционных печах. Разница в цене окупится снижением процента брака и улучшением обрабатываемости.
Теоретические знания о технологиях важны, но еще важнее видеть, как они применяются на практике ведущими производителями. Ярким примером современного подхода к литью является компания ООО «Гуанси Бохань Машиностроение». Это специализированное предприятие, которое не просто занимается литьем, а предлагает полный цикл: от разработки и проектирования до изготовления и финишной механической обработки автомобильных запчастей и промышленной литейной продукции.
Одной из ключевых особенностей «Гуанси Бохань» является автономность в создании инструментария. Компания самостоятельно разрабатывает, изготавливает и ремонтирует литейные пресс-формы любого размера — от средних до сверхкрупных, а также принимает сторонние заказы на восстановление форм. Такой вертикально интегрированный подход позволяет полностью контролировать геометрию отливки уже на этапе подготовки производства.
Особого внимания заслуживает внедрение аддитивных технологий. «Гуанси Бохань» активно использует современную технологию трёхмерной струйной печати для создания 3D-песчаных форм. Это решение революционно для рынка 2026 года, так как оно позволяет:
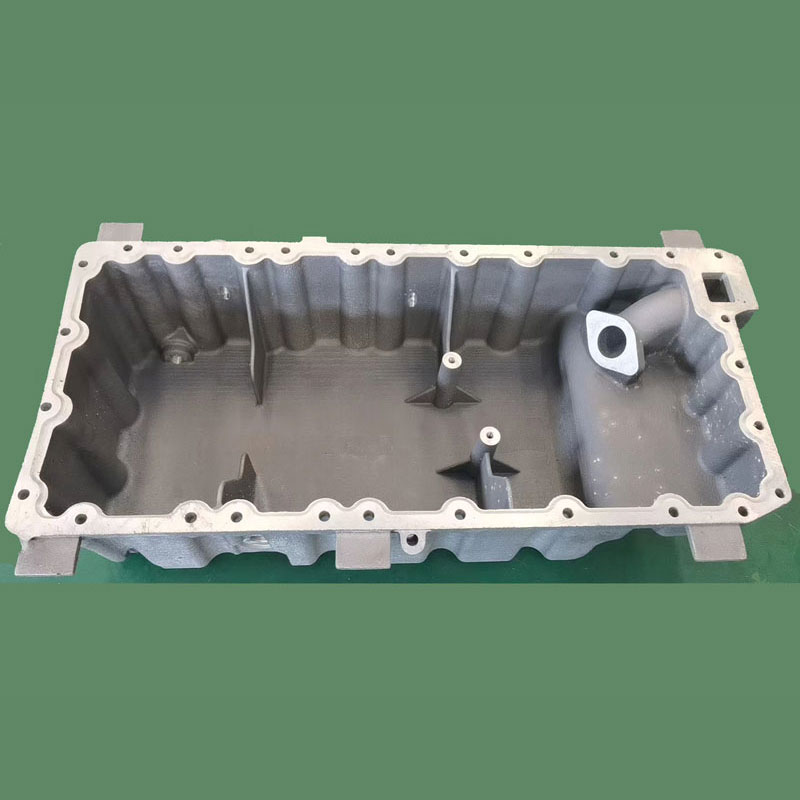
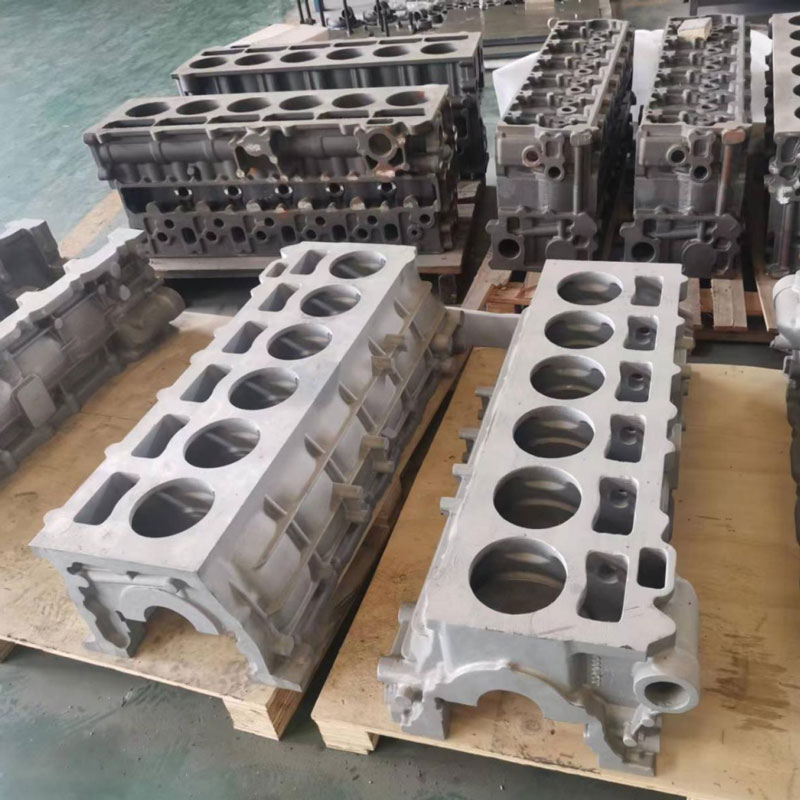
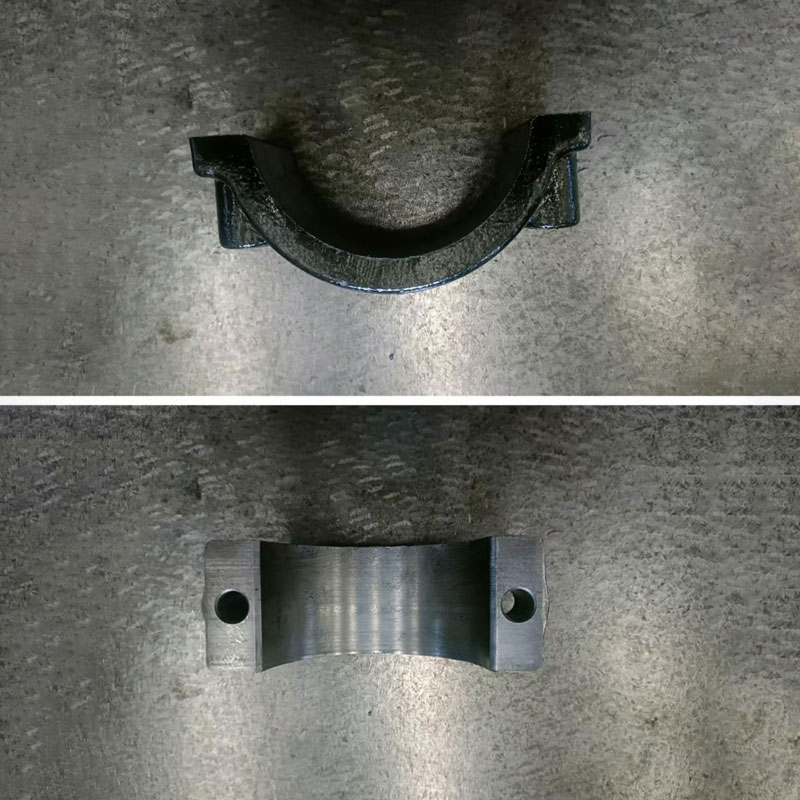
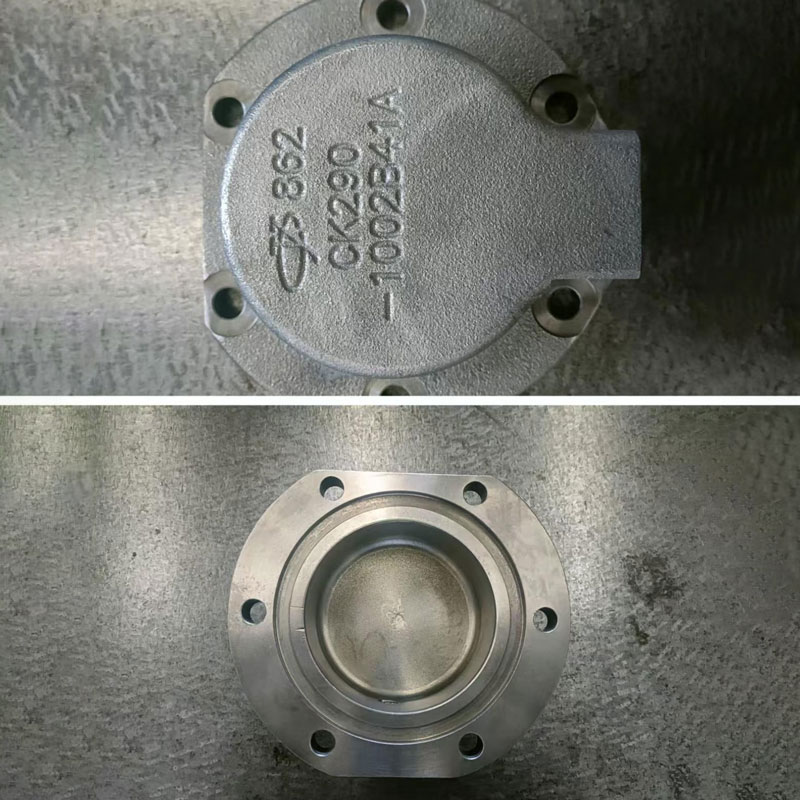
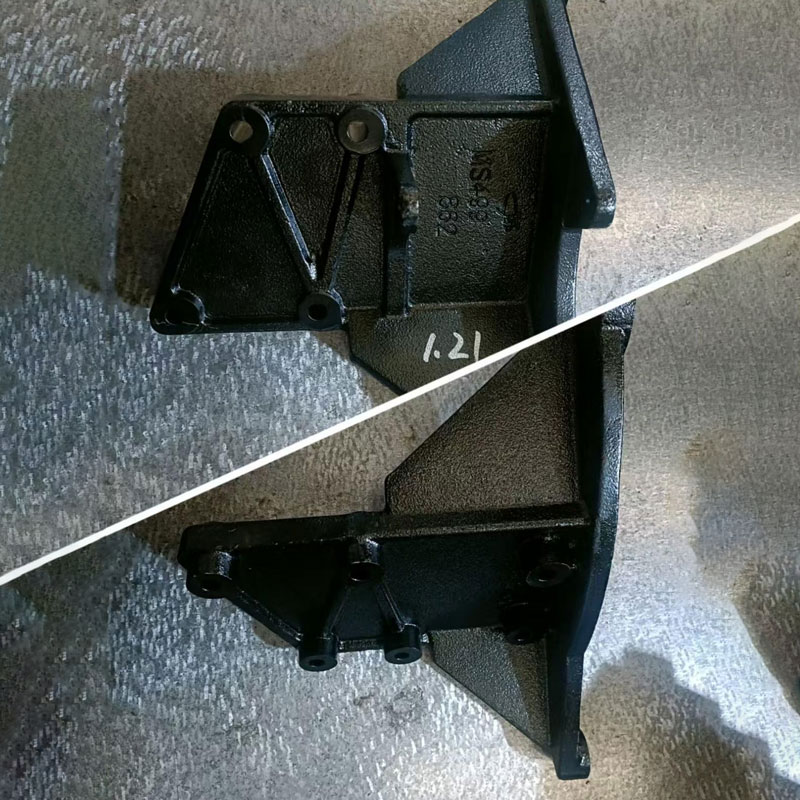
В ассортименте компании представлена широкая номенклатура высокотехнологичных изделий: чугунные и алюминиевые масляные поддоны двигателя, литые чугунные корпуса электродвигателей, алюминиевые впускные коллекторы, картеры маховиков дизельных двигателей, заготовки блоков цилиндров, а также кронштейны для двигателей и генераторов. Вся продукция отличается высокой прочностью, точностью размеров и устойчивостью к нагрузкам, полностью соответствуя строгим техническим требованиям автомобильной и машиностроительной отрасли. Предприятие ориентировано на оптовые поставки и индивидуальное изготовление по чертежам для клиентов из России и стран СНГ, предлагая также комплексное техническое обслуживание.
География поставок литья сместилась. Традиционные маршруты усложнились, а сроки увеличились. В 2026 году успешная закупка серый чугун литейное производство требует тщательного планирования логистики. Средний срок доставки морским транспортом из основных промышленных кластеров Китая в Европу или Россию составляет 35-50 дней, не считая времени на таможенное оформление.
Упаковка играет решающую роль. Чугунные отливки склонны к коррозии при контакте с влажным морским воздухом. Стандартная практика — нанесение консервационного масла и упаковка в термоусадочную пленку с влагопоглотителями (силикагель). Мы видели случаи, когда экономия на упаковке ($0.50 на поддон) приводила к потере всей партии из-за глубокой питтинговой коррозии. Требуйте использования VCI-пленки (Volatile Corrosion Inhibitor) для длительных морских перевозок.
Таможенные риски. Классификация литья по кодам ТН ВЭД (HS Codes) часто вызывает споры. Отливки в черновом виде (код 7325) и отливки с частичной механической обработкой могут попадать под разные ставки пошлин. Заранее согласуйте с брокером техническое описание товара. Наличие сертификата происхождения формы А (или аналога в зависимости от торговых соглашений) может снизить пошлину до 0%.
Финансовые инструменты. В условиях нестабильности валютных курсов используйте аккредитивы или гарантии исполнения контракта. Не переводите 100% предоплаты. Оптимальная схема: 30% аванс, 70% против копии коносамента (B/L). Это защищает покупателя в случае, если товар не отгружен, и мотивирует поставщика выполнить заказ вовремя.
Минимальный заказ зависит от способа формовки. Для ручного песчаного литья MOQ может составлять всего 50-100 кг или 10-20 штук, однако цена за килограмм будет максимальной из-за высоких накладных расходов на подготовку одной формы. Для машинной формовки в опоках экономический минимум начинается от 500-1000 штук одной номенклатуры. Для литья по выплавляемым моделям или в оболочковые формы MOQ обычно составляет от 200 шт. Мы рекомендуем объединять несколько разных деталей в одну партию, если они имеют схожие габариты, чтобы заполнить одну плавку (обычно 1-3 тонны) и оптимизировать стоимость.
Доверяй, но проверяй. Перед отгрузкой обязательно требуйте пакет документов: протоколы химического анализа каждой плавки, результаты механических испытаний (на разрыв и твердость по Бринеллю), фотоотчет выборки деталей. Для крупных партий наймите независимую инспекционную компанию (например, SGS, Bureau Veritas или локальных игроков) для проведения предотгрузочной инспекции. Стоимость такой услуги (около $300-500 в день) несопоставима с риском получения бракованной тонны металла. Также эффективным методом является видео-звонок с производственной линии во время выбивки форм или механической обработки первых образцов.
Да, влияние заметно. В Китае и многих странах Азии перед праздником Китайского Нового года (январь-февраль) и в период летней жары (июль-август) производство замедляется. В январе заводы стремятся закрыть заказы, что может привести к спешке и росту брака. Летом возможны перебои с электричеством из-за пиковых нагрузок на сети. Планируйте заказы так, чтобы отгрузка происходила за 3-4 недели до крупных праздников. В 2026 году также стоит учитывать сезонность логистики: осенью ставки на фрахт традиционно растут из-за подготовки к рождественскому сезону продаж на Западе.
Серый чугун дает усадку около 1%, которая неравномерна и зависит от толщины стенок. Достичь точности выше IT14-IT15 только литьем крайне сложно и дорого. Если вашему узлу требуется высокая точность сопряжения (например, посадка подшипника), закладывайте в чертеж припуск на механическую обработку 2-3 мм. Попытка сэкономить на мехобработке, требуя от литейщиков литого размера с допуском IT10, приведет к многократному удорожанию модели и росту процента брака из-за коробления. Экономически целесообразно лить «черновую» заготовку с запасом, а финишные размеры получать на станках ЧПУ.
Рынок литья серого чугуна в 2026 году не прощает ошибок в выборе партнера. Эпоха демпинга уходит, уступая место ценности надежности и технологической совместимости. Успешная закупка строится на трех столпах: четком техническом задании с учетом литейных особенностей материала, глубоком аудите производственных возможностей поставщика и грамотном логистическом планировании.
Не рассматривайте поставщика просто как продавца металла. Ищите партнера, который способен проконсультировать вас по оптимизации конструкции детали для снижения веса и стоимости, предложит правильный метод формовки и обеспечит прозрачный контроль качества. Прямое сотрудничество с заводом-производителем, таким как наша компания, позволяет исключить посреднические наценки и получить прямой доступ к инженерной экспертизе.
Мы готовы провести бесплатный анализ ваших чертежей и предоставить коммерческое предложение с детальной калькуляцией стоимости. Наши мощности позволяют производить отливки весом от 0.5 кг до 5 тонн с соблюдением всех требований ГОСТ, DIN и ISO.
Запросить расчет стоимости литья серого чугуна
Свяжитесь с нами сегодня, чтобы обсудить ваш проект и получить образцы продукции для тестирования.