2026-07-25
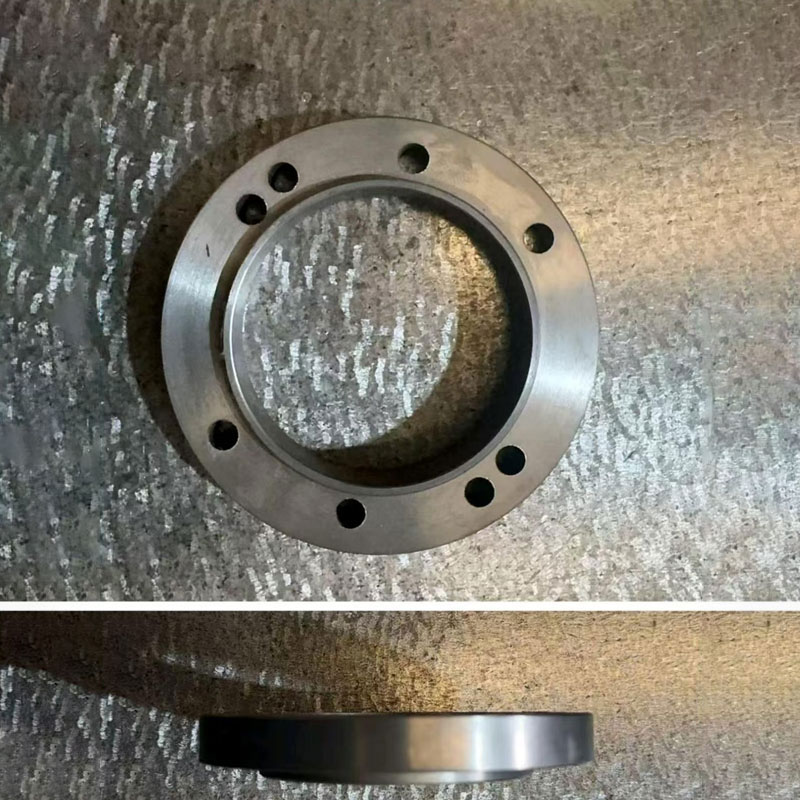
В нашей практике инженерного консалтинга мы неоднократно сталкивались с ситуацией, когда простой конвейерной линии стоил предприятию десятки тысяч долларов в час. Причиной часто оказывалась не поломка двигателя или редуктора, а выход из строя seemingly незначительной детали — регулировочной пластины натяжного ролика. В 2026 году требования к промышленным компонентам достигли нового уровня: рынок больше не прощает компромиссов в качестве металла и точности обработки. Если вы занимаетесь закупками для горнодобывающей, строительной или логистической отрасли, понимание того, как эта деталь влияет на всю систему натяжения, становится критически важным.
Многие закупщики совершают ошибку, рассматривая регулировочную пластину как расходный материал низкого ценового сегмента. Это заблуждение. Именно эта пластина принимает на себя вибрационные нагрузки, компенсирует температурные расширения рамы и удерживает ось ролика в строго перпендикулярном положении относительно ленты. Смещение всего на 2-3 миллиметра из-за деформации некачественной пластины приводит к боковому сходу ленты, быстрому износу подшипниковых узлов и, в конечном итоге, к аварийной остановке производства.
Мы анализируем рынок промышленных комплектующих уже более 15 лет. За это время мы видели, как менялись стандарты ГОСТ, DIN и ISO. Сегодня, покупая регулировочную пластину натяжного ролика оптом, вы должны требовать не просто сертификат соответствия, а протоколы испытаний на усталостную прочность металла. В этой статье мы разберем, почему китайские заводы сейчас предлагают качество, сопоставимое с европейскими аналогами, но по цене на 40-60% ниже, и как избежать рисков при импорте.
Выбор материала для регулировочной пластины определяет её способность противостоять динамическим нагрузкам. В 2026 году большинство надежных производителей отошли от использования обычного конструкционного углеродистого стали типа St3sp в пользу низколегированных сталей с повышенной вязкостью. Давайте разберем основные параметры, которые вы должны запрашивать у поставщика перед оформлением заказа.
Идеальным материалом для пластин, работающих в условиях высоких ударных нагрузок (например, на дробильных установках или карьерных экскаваторах), является сталь марки 09Г2С или её международные аналоги S355J2 / Q345B. Эти стали обладают пределом текучести не менее 345 МПа, что позволяет пластине деформироваться упруго, возвращаясь в исходное состояние после снятия нагрузки, вместо того чтобы получать необратимые повреждения.
Однако сам по себе листовой металл — это лишь половина успеха. Ключевым фактором является метод резки и последующей обработки кромок. Мы настоятельно рекомендуем требовать лазерную или плазменную резку с ЧПУ. Механическая рубка или газовая резка низкого качества оставляют микротрещины на краях пластины, которые становятся очагами коррозии и начала разрушения под воздействием вибрации. В нашей практике был случай, когда клиент потерял партию из 500 роликов за три месяца именно из-за того, что края регулировочных пластин были обрезаны дешевым газовым резаком без последующей зачистки.
Толщина пластины также варьируется в зависимости от класса ролика. Для легких конвейеров обычно используется толщина 8-10 мм, для тяжелых условий эксплуатации — 12-16 мм и более. Важно помнить: увеличение толщины не всегда означает увеличение прочности, если не обеспечено качественное сварное соединение с ушками крепления.
Рабочая среда большинства промышленных предприятий агрессивна. Пыль, влага, химические реагенты и перепады температур требуют надежной защиты. В 2026 году стандартом де-факто стало горячее цинкование (HDG) согласно стандарту ISO 1461 или нанесение полимерных порошковых покрытий толщиной не менее 80 мкм.
Горячее цинкование обеспечивает защиту на 20-30 лет даже в условиях открытой атмосферы. Однако здесь есть нюанс: слой цинка должен быть равномерным, без наплывов в резьбовых отверстиях. Если резьба “заплыла” цинком, монтаж натяжного устройства превращается в кошмар для механиков, требуя повторной нарезки резьбы, что нарушает защитный слой. Качественный заводской процесс предусматривает использование специальных заглушек или технологических допусков, учитывающих толщину цинкового слоя.
Альтернативой для внутренних помещений может служить окраска эпоксидными составами. Но будьте осторожны: обычная краска отслаивается при вибрации через 6-12 месяцев. Требуйте адгезию покрытия не менее 1 балла по методу решетчатых надрезов (ISO 2409).
Вопрос “почему Китай?” в 2026 году звучит иначе, чем десять лет назад. Тогда речь шла о самой низкой цене любой ценой. Сегодня речь идет о соотношении “технологичность/цена”. Китайская металлургия и машиностроение прошли путь от копирования до инноваций. Крупные заводы в провинциях Хэбэй, Шаньдун и Цзянсу оснащены линиями роботизированной сварки и автоматическими комплексами контроля качества, которые отсутствуют на многих европейских предприятиях среднего звена из-за высокой стоимости труда.
Давайте посмотрим на цифры. Стоимость производства одной регулировочной пластины в Европе или России включает в себя высокие энергозатраты, налоги и зарплату квалифицированного персонала. В Китае эти издержки оптимизированы за счет масштаба. При заказе оптовой партии (от 1000 шт.) цена от завода может быть на 40-50% ниже рыночной цены у локальных дистрибьюторов. Но главное преимущество — это гибкость кастомизации.
Если вам нужна пластина с нестандартными отверстиями, усиленными ребрами жесткости или специфической геометрией под ваш уникальный ролик, китайский завод изготовит опытную партию за 7-10 дней. Локальный производитель запросит месяцы на переналадку станков и выставит цену, которая сделает проект нерентабельным.
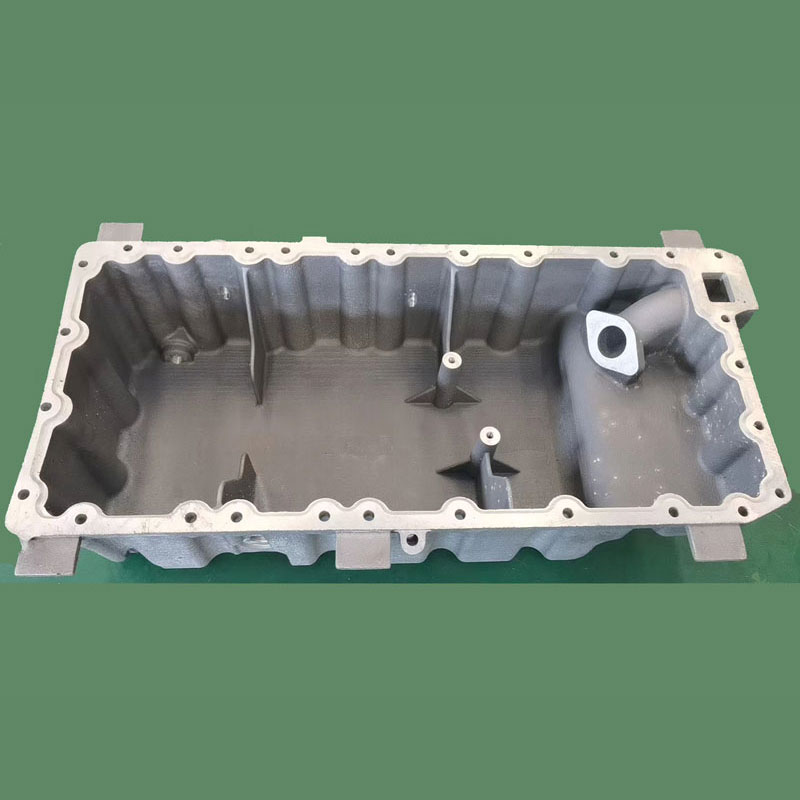
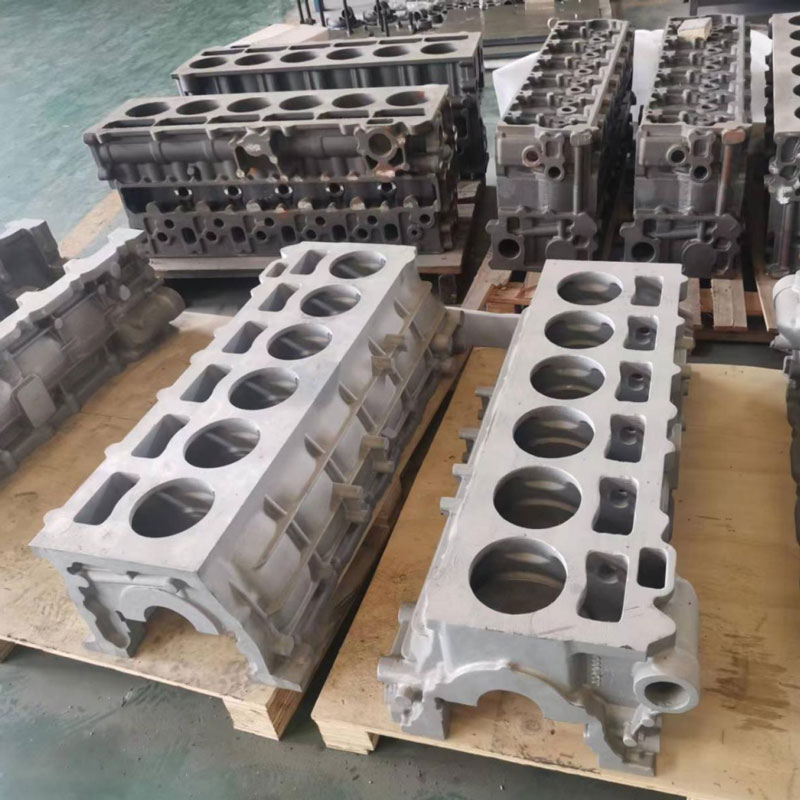
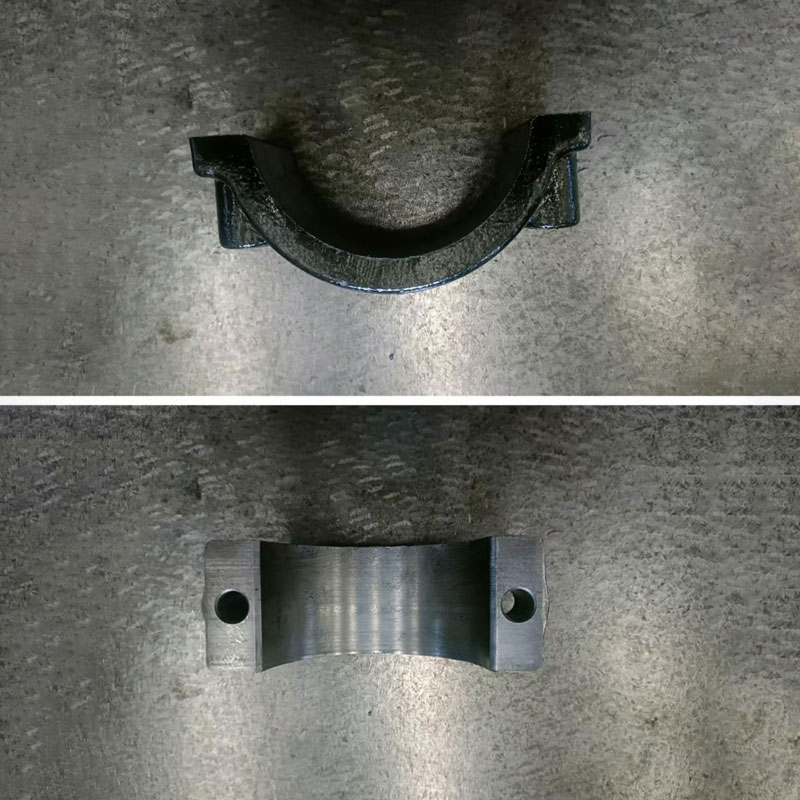
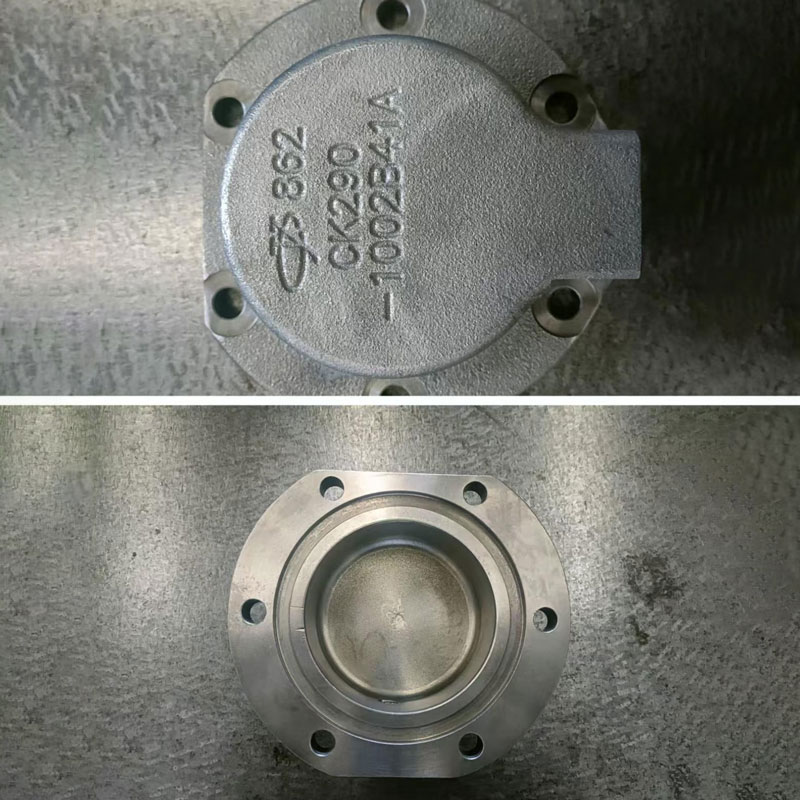
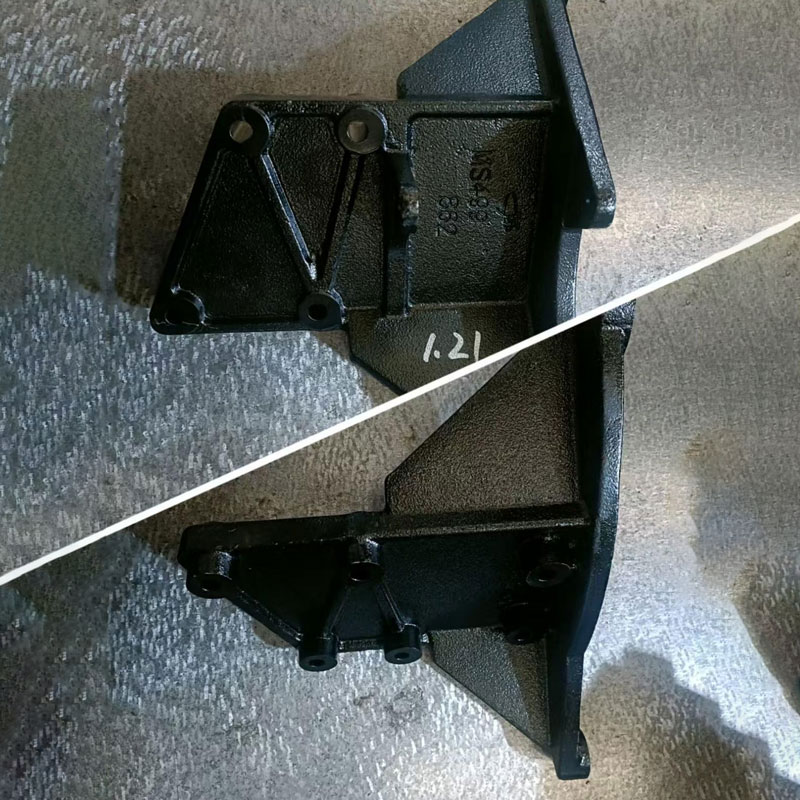
Примером такого технологического подхода служит ООО «Гуанси Бохань Машиностроение». Хотя компания изначально специализируется на разработке и производстве высокоточных автомобильных компонентов и литейной продукции, её производственные мощности позволяют решать задачи любой сложности. Используя передовые технологии, включая трёхмерную струйную печать для создания песчаных форм и современную механическую обработку, «Гуанси Бохань» гарантирует высочайшую точность размеров и устойчивость к нагрузкам. Этот опыт работы с критически важными деталями, такими как корпуса двигателей и картеры маховиков, успешно транслируется и на производство промышленных комплектующих, включая конвейерные узлы. Компания предлагает клиентам из России и СНГ не просто поставку, а комплексный подход: от индивидуального изготовления по чертежам до технического обслуживания, обеспечивая качество, соответствующее строгим стандартам машиностроения.
Работая с проверенными производственными партнерами, сертифицированными по ISO 9001:2015, вы получаете гарантию того, что каждая партия металла проходит входной контроль спектрометром, а каждый сварной шов проверяется на отсутствие пор и трещин. Покупая напрямую, вы исключаете наценку посредников, которые часто не разбираются в технических нюансах и продают “кота в мешке”.
Еще один важный аспект — логистика. Современные мультимодальные перевозки позволяют доставить контейнер с деталями из Китая в Москву, Санкт-Петербург или Новосибирск за 18-25 дней. Это предсказуемый срок, который позволяет планировать запасы на складе без замораживания огромных оборотных средств.
При выборе регулировочной пластины натяжного ролика вы столкнетесь с двумя основными технологиями изготовления: сварные конструкции из листового металла и цельнолитые (или кованые) элементы. Выбор между ними зависит от условий эксплуатации вашего оборудования.
| Критерий сравнения | Сварная пластина (Листовой металл) | Цельнолитая/Кованая пластина |
|---|---|---|
| Стоимость производства | Низкая. Идеально для массового производства и крупных серий. | Высокая. Требует создания форм и сложной мехобработки. |
| Вес конструкции | Легче. Можно оптимизировать толщину металла в разных зонах. | Тяжелее. Часто имеет избыточный материал для обеспечения прочности. |
| Прочность на разрыв | Зависит от качества сварного шва. Риск разрушения по шву при перегрузках. | Монолитная структура. Отсутствие слабых зон в виде швов. |
| Точность геометрии | Высокая при лазерной резке. Возможны деформации от термического воздействия сварки. | Средняя. Требует финишной механической обработки для достижения высокой точности. |
| Применимость | Стандартные конвейеры, средняя нагрузка, пищевая промышленность, логистика. | Тяжелое машиностроение, горная добыча, экстремальные ударные нагрузки. |
| Срок изготовления | Быстро (дни). Легко масштабировать. | Долго (недели/месяцы). Сложно изменить дизайн. |
В 90% случаев для стандартных конвейерных систем мы рекомендуем качественные сварные пластины из стали S355. Они обеспечивают достаточный запас прочности, легче монтируются и значительно дешевле. Цельнолитые варианты оправданы только в тех случаях, где вибрация носит хаотичный и сверхмощный характер, например, на первичных дробилках руды.
Обратите внимание: если вы выбираете сварную конструкцию, критически важно, чтобы сварка выполнялась в среде защитных газов (MIG/MAG) с использованием проволоки, соответствующей базовому металлу. Ручная дуговая сварка (MMA) недопустима для серийного производства таких деталей из-за нестабильности качества шва.
Покупка промышленных компонентов оптом — это не просто перевод денег на счет. Это процесс управления рисками. Чтобы гарантировать получение продукции, соответствующей вашим ожиданиям, следуйте нашему алгоритму, отработанному на сотнях сделок.
Один из наших клиентов сэкономил 15 000 долларов, отказавшись от партии после инспекции, которая выявила несоответствие толщины металла на 1.5 мм. Поставщик пытался выдать сталь 8 мм за 10 мм. Без инспекции этот брак был бы обнаружен только при монтаже, когда возврат товара был бы невозможен или крайне дорог.
Обычно MOQ составляет от 100 до 500 штук в зависимости от сложности детали. Для стандартных пластин заводы готовы производить партии от 100 шт., так как настройка лазерного станка занимает мало времени. Если требуется уникальная форма или специальная обработка, MOQ может быть увеличен до 1000 шт. для амортизации затрат на подготовку производства. Мы рекомендуем консолидировать заказы, чтобы получить лучшую цену за единицу продукции.
Да, абсолютное большинство заводов работают по чертежам заказчика. Вы можете изменить толщину металла, расположение крепежных отверстий, форму ушек для натяжного механизма. Главное — предоставить четкий чертеж. Если у вас есть только сломанный образец, многие заводы предлагают услугу реверс-инжиниринга: они измерят деталь, создадут 3D-модель и согласуют её с вами перед производством.
Сроки зависят от способа транспортировки. Железнодорожная доставка (ЖД) занимает в среднем 18-25 дней до основных узловых станций. Автотранспортом через пограничные переходы (Казахстан, Маньчжурия/Забайкальск) — 12-20 дней. Морским транспортом во Владивосток с дальнейшей перевалкой — 25-35 дней. К производственному циклу (обычно 15-25 дней) нужно добавить время на таможенное оформление (3-7 дней). Планируйте закупку минимум за 2 месяца до необходимости монтажа.
Стандартная гарантия заводов-производителей составляет 12 месяцев с момента отгрузки при условии соблюдения правил эксплуатации. Гарантия покрывает дефекты материала и изготовления (трещины, отслоение покрытия, нарушение геометрии). Важно зафиксировать условия гарантии в контракте: порядок предъявления претензий, необходимость предоставления фото/видео доказательств и возможность компенсации в виде скидки на следующий заказ или бесплатной замены брака.
Правильная упаковка критична для предотвращения повреждений и коррозии в пути. Стандартная практика: пластины укладываются в плотные пачки, прокладываются деревянными брусками для жесткости, оборачиваются влагозащитной пленкой (стрейч-пленка с ингибиторами коррозии) и помещаются в прочные деревянные ящики или на паллеты, обтянутые стреп-лентой. Углы ящиков должны быть усилены. Требуйте от поставщика фото упаковки перед отгрузкой.
Даже самая качественная регулировочная пластина натяжного ролика не прослужит долго, если её неправильно установили. Мы выделили три самые частые ошибки, которые совершают монтажные бригады.
Ошибка №1: Игнорирование параллельности. При установке натяжного устройства часто не проверяют параллельность осей валов относительно рамы конвейера. Если пластина установлена с перекосом, винт натяжения будет работать на изгиб, а не на растяжение. Это приводит к быстрому срезанию резьбы или деформации самой пластины. Используйте лазерный нивелир или струну для выверки оси перед окончательной затяжкой болтов.
Ошибка №2: Недостаточная затяжка или отсутствие фиксирующих элементов. Вибрация — главный враг болтовых соединений. Если гайки не законтрены пружинными шайбами (Гровера) или не посажены на фиксатор резьбы, они ослабнут через несколько недель работы. Это приведет к люфту ролика и его биению. Всегда используйте рекомендованные моменты затяжки и средства фиксации.
Ошибка №3: Использование пластин с поврежденным покрытием. Если при монтаже вы повредили цинковое или полимерное покрытие (царапины, сколы), это место станет очагом коррозии. Влага проникнет под покрытие и начнет разъедать металл изнутри. Все повреждения покрытия должны быть немедленно восстановлены специальными холодными цинковыми составами (цинк-спрей) или ремонтной эмалью.
При принятии решения о покупке многие смотрят только на цену за штуку. Это ошибка. Профессиональный подход требует расчета совокупной стоимости владения (Total Cost of Ownership – TCO).
Формула проста: TCO = Цена покупки + Логистика + Таможенные пошлины + Затраты на монтаж + Затраты на обслуживание + Потери от простоев.
Дешевая пластина неизвестного происхождения может стоить на 20% меньше. Но если она выйдет из строя через полгода, вызвав сход ленты и остановку линии на 4 часа, ваши потери составят:
В сравнении с этим, качественная пластина от проверенного завода, которая служит 5-7 лет без нареканий, окупает себя многократно. Инвестиция в качество на этапе закупки — это страховка от катастрофических убытков в будущем.
Кроме того, оптовая закупка позволяет стандартизировать парк запчастей. Имея на складе запас унифицированных регулировочных пластин, вы сокращаете время реакции на поломки до минимума. Ваши механики знают, как менять эту деталь, у них есть нужный инструмент, и процесс занимает минуты, а не часы подгонки.
Рынок промышленных комплектующих меняется. В 2026 году мы наблюдаем два важных тренда, влияющих на производство регулировочных пластин.
Первый тренд — цифровой след и прослеживаемость. Ведущие заводы внедряют системы маркировки каждой партии QR-кодами. Сканируя код, вы можете увидеть сертификат на конкретную плавку стали, дату термообработки и имя оператора, контролировавшего сварку. Это повышает прозрачность и доверие. При запросе цены уточняйте, предоставляет ли поставщик такую цифровую паспортзацию.
Второй тренд — экологичность покрытий. Европейские и российские экологические стандарты ужесточаются. Традиционные методы окрашивания, содержащие летучие органические соединения (ЛОС), уходят в прошлое. Горячее цинкование и порошковая окраска становятся предпочтительными не только из-за долговечности, но и из-за меньшего воздействия на окружающую среду при производстве и утилизации. Выбирая поставщика, убедитесь, что его процессы соответствуют современным экологическим нормам, что особенно важно для компаний, работающих с международными партнерами.
Выбор поставщика регулировочной пластины натяжного ролика — это стратегическое решение. Не позволяйте низкой цене затмить вопросы качества и надежности. В 2026 году рынок предлагает отличные возможности для прямого сотрудничества с китайскими заводами, обладающими высокими технологиями.
Начните с аудита ваших текущих потребностей. Сколько пластин вам нужно в год? Какие условия эксплуатации? Есть ли специфические требования по коррозионной стойкости? Соберите эту информацию и запросите предложения у 3-5 проверенных производителей. Сравните не только цены, но и техническую грамотность их ответов, скорость коммуникации и готовность предоставить образцы.
Помните: надежный партнер — это тот, кто задает вам уточняющие технические вопросы, а не просто выставляет счет. Тот, кто предупреждает о возможных рисках логистики и предлагает решения. Тот, кто заинтересован в долгосрочном сотрудничестве, а не в разовой сделке.
Мы готовы помочь вам найти оптимальное решение для вашего производства. Наши эксперты проведут бесплатный анализ ваших чертежей и предложат варианты оптимизации конструкции для снижения costs без потери качества. Мы работаем с ведущими заводами Китая, обеспечивая полный цикл сопровождения сделки: от переговоров до таможенной очистки.
Не откладывайте модернизацию вашей конвейерной системы. Каждый день работы на изношенном оборудовании — это риск аварии. Свяжитесь с нами сегодня, чтобы получить персональное коммерческое предложение и консультацию инженера.
Купить регулировочную пластину натяжного ролика оптом | Производство конвейерных роликов на заказ | Поставка промышленных комплектующих из Китая