2026-09-14
Поиск надежного производителя механических деталей в условиях нестабильности цепочек поставок 2026 года требует не просто сравнения прайс-листов, а глубокого анализа технологических возможностей завода. Для промышленных закупщиков и инженеров-конструкторов критически важно понимать, что конечная стоимость компонента формируется не только весом сырья, но и сложностью литейных форм, методом обработки (ЧПУ, литье под давлением, 3D-печать песчаных форм) и требованиями к допуску. Современный производитель механических деталей должен обеспечивать полный цикл: от реверс-инжиниринга чертежа до финального контроля качества по стандартам ГОСТ или ISO. В данном обзоре мы разберем, как оптимизировать бюджет на закупку автомобильных и машиностроительных компонентов, избегая скрытых издержек брака и логистических задержек.
Индустрия металлообработки претерпела значительные изменения за последние два года. Если ранее основным критерием была минимальная цена за килограмм готового изделия, то в 2026 году на первый план вышла предсказуемость сроков и технологическая гибкость. Производители механических деталей, работающие с российским рынком и странами СНГ, вынуждены адаптироваться к новым логистическим реалиям и требованиям импортозамещения.
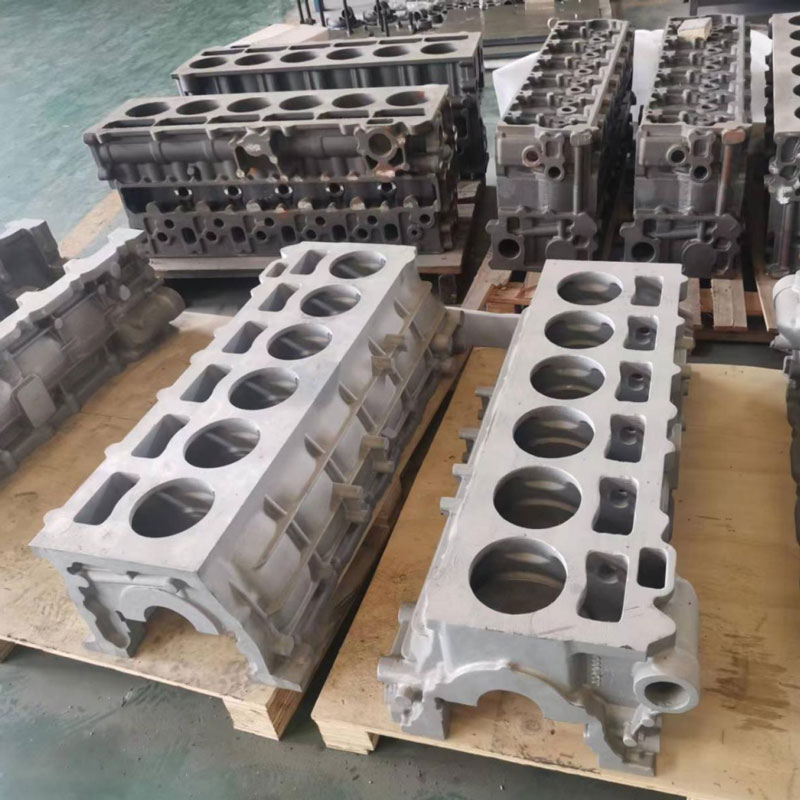
Ключевой тренд текущего года — интеграция аддитивных технологий в традиционное литье. Использование трехмерной струйной печати для создания песчаных форм позволяет сократить время подготовки производства с нескольких недель до нескольких дней. Это особенно актуально для изготовления крупных и сверхкрупных деталей, таких как корпуса двигателей или рамы тяжелого оборудования, где изготовление металлической пресс-формы экономически нецелесообразно при малых и средних тиражах.
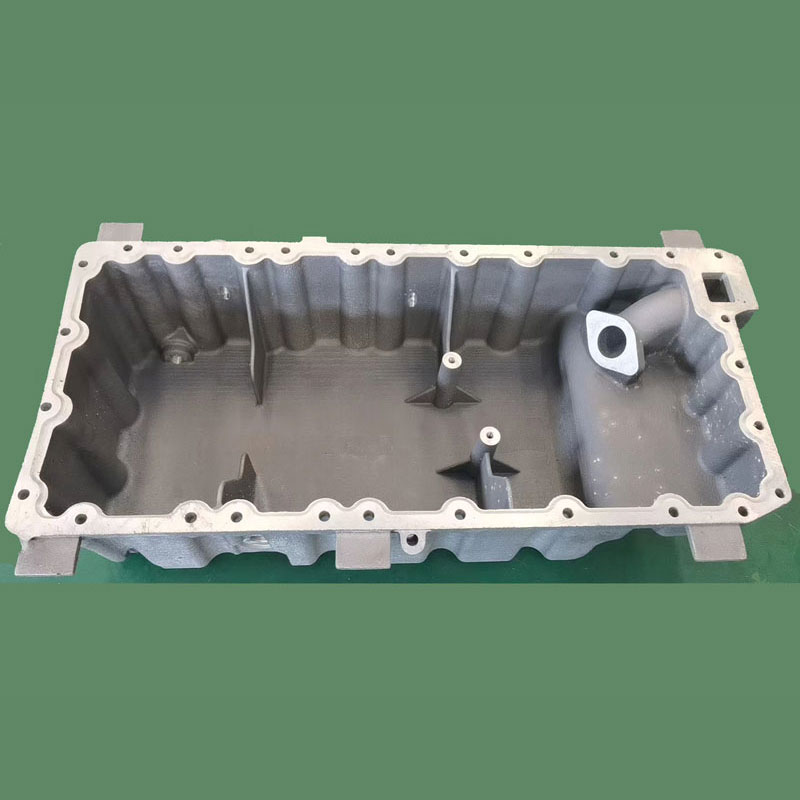
Еще один важный аспект — ужесточение требований к материалу. Для автомобильной отрасли критична однородность структуры чугуна и алюминия. Наличие внутренних раковин или неравномерная кристаллизация приводят к быстрому выходу из строя таких деталей, как масляные поддоны или впускные коллекторы, которые работают в условиях высоких термических и вибрационных нагрузок.
Ценообразование в контрактном производстве — сложный процесс. Многие заказчики ошибочно полагают, что цена зависит только от веса заготовки. На практике структура затрат выглядит иначе. Рассмотрим основные факторы, формирующие итоговый счет.
Простые фланцы или кронштейны, изготавливаемые методом свободной ковки или простой штамповки, имеют низкую стоимость оснастки. Однако детали со сложными внутренними полостями, такие как блоки цилиндров или картеры маховика, требуют дорогостоящей литейной оснастки. Здесь на помощь приходят технологии быстрого прототипирования. Если вы выбираете производителя механических деталей, который владеет технологией 3D-печати форм, вы можете сэкономить до 40% на этапе подготовки производства для партий до 500 штук.
Стоимость сырья колеблется. Алюминиевые сплавы (например, АК12 или аналоги) дороже чугуна, но позволяют снизить вес конечного изделия, что критично для топливной эффективности автомобилей. Чугунные детали (ЧХ, ВЧ) дешевле в сырьевом выражении, но требуют более сложной механической обработки из-за высокой твердости и абразивности стружки.
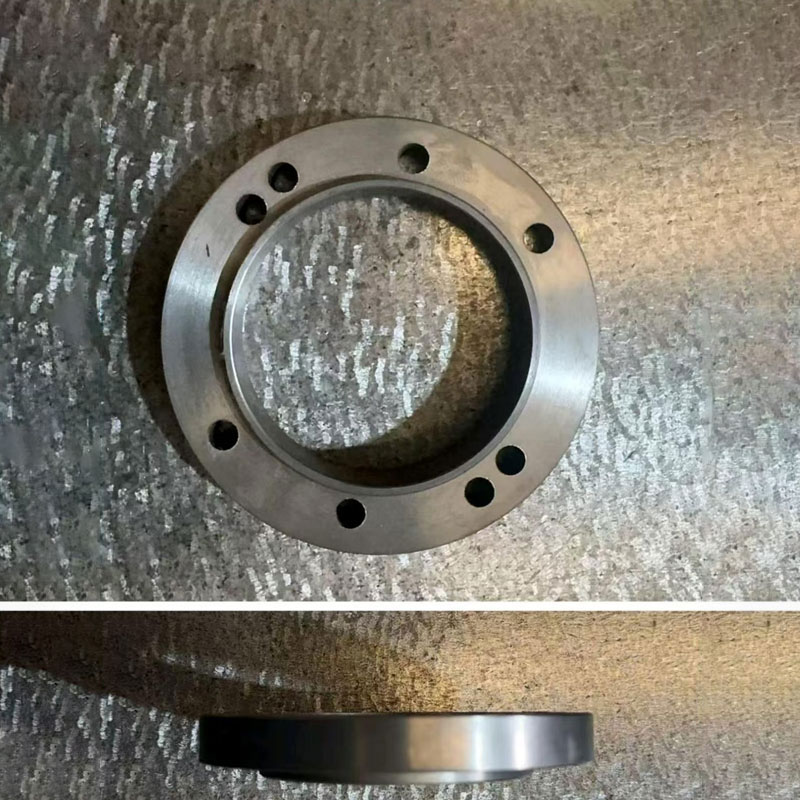
Стандартный допуск IT14-IT12 достигается обычной обработкой. Однако если чертеж требует точности IT7-IT8 (например, для посадочных мест подшипников в корпусе электродвигателя), стоимость нормо-часа на станках с ЧПУ возрастает в 2-3 раза. Также растет процент брака, что закладывается в цену.
Закон экономики масштаба работает безотказно. При заказе 10 деталей цена будет включать полную амортизацию оснастки. При заказе 10 000 деталей стоимость оснастки распределяется на каждое изделие, становясь negligible (ничтожной).
| Параметр | Влияние на цену | Рекомендация |
|---|---|---|
| Объем партии | Обратно пропорциональное | Для мелких серий запрашивайте технологии без дорогой металлической оснастки (3D-песок). |
| Точность обработки | Прямое (экспоненциальное при IT<9) | Указывайте допуски только там, где это функционально необходимо. |
| Сложность литья | Высокое для первых образцов | Используйте симуляцию литья для оптимизации конструкции до запуска в серию. |
| Материал | Зависит от биржевых котировок | Фиксируйте цену на сырье в договоре при долгосрочных контрактах. |
Компетентный производитель механических деталей должен обладать замкнутым циклом производства. Разрыв цепи между литьем и мехобработкой часто приводит к проблемам с качеством: остаточные напряжения в отливке могут вызвать деформацию детали при последующей обработке на станке.
Современные предприятия, такие как ООО Гуанси Бохань Машиностроение, демонстрируют подход интегрированного производства. Компания специализируется на разработке и изготовлении автомобильных запчастей и литейной продукции, закрывая все этапы:
Важно отметить, что наличие собственного инструментария позволяет производителю гибко реагировать на запросы клиентов из России и стран СНГ, предлагая как оптовые поставки стандартных изделий, так и индивидуальное изготовление по чертежам.
Механические детали находят применение в различных секторах промышленности. Однако требования к ним кардинально различаются в зависимости от условий эксплуатации.
Это наиболее требовательный сектор. Детали здесь работают в экстремальных условиях:
Литые чугунные корпуса электродвигателей выполняют функцию защиты обмоток и отвода тепла. Здесь важны:
Инженерный опыт показывает, что попытка сэкономить на качестве литья корпуса электродвигателя часто приводит к повышенному шуму и вибрациям всей установки, что в долгосрочной перспективе обходится дороже замены детали.
Выбор подрядчика — это риск-менеджмент. Чтобы минимизировать риски срыва сроков или получения некондиционной продукции, используйте следующий алгоритм оценки потенциального партнера.
При заказе сложных деталей часто стоит выбор между традиционным литьем в опоки с деревянными или металлическими моделями и современным методом 3D-печати песчаных форм. Ниже приведено сравнение для принятия обоснованного решения.
| Критерий | Традиционное литье (модели) | 3D-печать песчаных форм |
|---|---|---|
| Стоимость оснастки | Высокая (изготовление модели) | Отсутствует (печать напрямую из CAD) |
| Срок подготовки | 2-4 недели | 2-5 дней |
| Геометрическая сложность | Ограничена возможностью извлечения модели | Практически не ограничена |
| Себестоимость детали (малая серия) | Очень высокая | Низкая/Средняя |
| Себестоимость детали (крупная серия) | Низкая | Выше традиционного (медленнее цикл) |
| Точность размеров | Средняя (зависит от износа модели) | Высокая (стабильность цифрового файла) |
Инженерное мнение: Для прототипирования и серий до 300-500 штук технология 3D-печати форм, используемая передовыми производителями, является безальтернативной по экономике. Для массового производства (тысячи штук в месяц) традиционные металлические пресс-формы остаются более рентабельными благодаря высокому темпу цикла.
Даже опытные конструкторы иногда допускают ошибки, которые приводят к удорожанию проекта. Вот список наиболее частых проблем:
При сотрудничестве с такими компаниями, как ООО Гуанси Бохань Машиностроение, важно правильно выстроить логистическую цепь. В 2026 году основные маршруты поставок в Россию и страны СНГ проходят через железнодорожные переходы или морские порты Дальнего Востока.
Ключевые моменты:
Это зависит от технологии. Для литья с использованием 3D-печати форм минимальная партия может составлять всего 1-10 штук, так как нет затрат на изготовление дорогой оснастки. Для традиционного литья в металлические формы MOQ обычно начинается от 100-500 штук, чтобы окупить стоимость пресс-формы. ООО Гуанси Бохань Машиностроение принимает заказы на единичное изготовление и ремонт форм, что делает их гибким партнером для небольших серий.
Да, эта услуга называется реверс-инжиниринг. Производитель проводит 3D-сканирование образца, восстанавливает CAD-модель, согласует ее с заказчиком и запускает в производство. Однако стоит учитывать, что сканирование может не выявить внутренние дефекты оригинала, поэтому инженерный анализ конструкции желателен.
Надежный производитель предоставляет паспорт качества на каждую партию, включающий химический анализ сплава и результаты размерного контроля. Гарантия распространяется на соответствие деталей утвержденным чертежам и образцам. В случае выявления скрытых литейных дефектов (раковины, трещины), партия подлежит замене или возврату средств.
Нет, цвет не является техническим параметром. Однако способ поверхностной обработки влияет на цену. Покраска, гальваническое покрытие, анодирование или простая очистка дробью — все это дополнительные операции, которые оплачиваются отдельно. Для чугунных поддонов часто применяется только антикоррозийная грунтовка или покраска порошковым составом.
Выбор правильного производителя механических деталей в 2026 году — это стратегическое решение, влияющее на надежность вашего конечного продукта. Рынок предлагает широкий спектр решений: от простых литейных цехов до высокотехнологичных комплексов с аддитивными установками и парком ЧПУ.
Для достижения баланса между стоимостью, качеством и сроками рекомендуется:
Компании, сочетающие инженерную экспертизу, современное оборудование и гибкий подход к клиенту, становятся ключевыми партнерами в цепочке поставок. ООО Гуанси Бохань Машиностроение демонстрирует именно такой подход, предлагая комплексные решения по изготовлению автомобильных и промышленных компонентов, от разработки форм до серийных поставок, обеспечивая стабильное качество и соблюдение сроков для партнеров из России и СНГ.
Если вы стоите перед задачей sourcing (поиска поставщика) сложных литых и механически обработанных деталей, не ограничивайтесь запросом цены. Запросите технологический аудит и примеры реализованных проектов. Это сэкономит вам бюджет и нервы в долгосрочной перспективе.
Готовы обсудить ваш проект?
Для получения коммерческого предложения и технической консультации по изготовлению деталей по вашим чертежам, свяжитесь с нами. Мы проведем бесплатный анализ конструкции на предмет оптимизации стоимости производства.
→ Запросить расчет стоимости и сроки изготовления