2026-07-28
Рынок промышленного литья в 2026 году переживает структурную трансформацию. Если еще пять лет назад ключевым критерием выбора поставщика была исключительно цена за килограмм готовой продукции, то сегодня фокус сместился на стабильность микроструктуры, точность соблюдения допусков по ГОСТ или ISO и способность завода обеспечивать прослеживаемость каждой партии. Отливки из чугуна с шаровидным графитом (ВЧШГ) стали стандартом де-факто для деталей, работающих под высокими динамическими нагрузками, заменяя стальное литье там, где важна демпфирующая способность материала, и серый чугун — там, где требуется повышенная прочность.
Мы работаем в сфере промышленного снабжения более 15 лет и видели, как меняется подход российских и международных инженеров к закупкам. В нашей практике был случай, когда крупный машиностроительный холдинг сэкономил 15% на стоимости отливок, перейдя на нового поставщика без должной входной контроля металлографии. Результатом стал выход из строя трех насосных станций через 4 месяца эксплуатации из-за скрытых микропор и неравномерного распределения шаровидного графита. Устранение последствий обошлось компании в сумму, в 7 раз превышающую первоначальную «экономию».
Эта статья написана не маркетологами, а инженерами-технологами. Мы разберем, как правильно специфицировать ВЧШГ в 2026 году, какие параметры действительно влияют на долговечность детали, и почему прямые контракты с заводами (OEM) становятся единственно верной стратегией для средних и крупных серий. Вы узнаете, как избежать типичных ошибок при заказе и на что смотреть в сертификатах качества, чтобы получить продукт, соответствующий вашим чертежам, а не просто «чугунную болванку».
Многие закупщики ограничиваются указанием марки чугуна (например, ВЧ 40 или ВЧ 50) в техническом задании. Это грубая ошибка. Марка определяет лишь минимальные пределы прочности на разрыв и относительное удлинение, но не описывает реальную структуру материала, которая формируется в процессе литья и термообработки. Для ответственных деталей, таких как коленчатые валы, корпуса редукторов или гидравлические распределители, критически важны три параметра, которые часто упускаются из виду.
Главное преимущество ВЧШГ перед серым чугуном (СЧ) заключается в форме графита. В сером чугуне графит имеет пластинчатую форму, которая создает внутренние надрезы, acting как концентраторы напряжений. В ВЧШГ графит имеет сферическую форму. Однако качество этой сферы варьируется. Согласно стандартам (ГОСТ 7293 или международный ISO 945), степень шаровидности должна составлять не менее 80-90% для высоких марок. Если в структуре присутствует значительная доля «комковатого» или «розеточного» графита, механические свойства детали падают катастрофически, даже если химический состав соответствует норме.
Размер графитовых включений также играет роль. Мелкозернистая структура (размер зерна 6-8 баллов) обеспечивает лучшую усталостную прочность, чем крупнозернистая. При заказе сложных отливок с тонкими стенками мы всегда требуем от литейного завода предоставления фотоотчетов микроструктуры из разных зон отливки. Центральная часть массивной отливки остывает медленнее, и там графит может быть крупнее, что снижает локальную прочность.
Химический состав ВЧШГ жестко регламентирован, но дьявол кроется в деталях. Содержание магния (Mg), который используется для модифицирования (сфероидизации) графита, должно находиться в узком коридоре, обычно 0,03-0,06%. Недостаток магния приводит к образованию пластинчатого графита, а избыток — к появлению карбидов и хрупкости матрицы. Кроме того, в 2026 году все более строгие требования предъявляются к содержанию вредных примесей: свинца (Pb), висмута (Bi) и сурьмы (Sb). Даже следовые количества этих элементов (менее 0,01%) могут вызвать «отравление» модификатора и дефекты структуры.
Для работы при низких температурах (ниже -40°C) критически важно содержание фосфора (P). Фосфор образует хрупкую эвтектику, которая резко снижает ударную вязкость. Для арктического исполнения мы рекомендуем требовать содержания фосфора не более 0,05%, что достигается использованием особо чистого чугуна и строгого контроля сырья. Стандартные отливки часто имеют фосфор на уровне 0,08-0,1%, что приемлемо для умеренного климата, но фатально для севера.
Литье в кокиль или песчаные формы — это только половина процесса. Свойства ВЧШГ финализируются термической обработкой. Наиболее распространенные виды:
При запросе коммерческого предложения обязательно указывайте требуемую твердость по Бринеллю (HB) и структуру матрицы. Просто написать «ВЧ 50» недостаточно. Требуйте протокол термообработки с указанием температур и времени выдержки.
Действие: Перед отправкой запроса проверьте свои чертежи. Указана ли там не только марка чугуна, но и требуемая микроструктура, твердость и класс точности? Если нет, ваш поставщик будет интерпретировать требования по своему усмотрению, что несет риски.
Почему именно ВЧШГ? Часто заказчики колеблются между чугуном с шаровидным графитом, серым чугуном и стальным литьем. Выбор должен базироваться на конкретных условиях эксплуатации, а не на привычке. Ниже приведено детальное сравнение, основанное на нашем опыте поставок для нефтегазовой и машиностроительной отраслей.
| Параметр | Серый чугун (СЧ) | ВЧШГ (ВЧ) | Стальное литье (Сталь 25Л/35Л) |
|---|---|---|---|
| Предел прочности на разрыв | Низкий (150-300 МПа) | Высокий (400-800 МПа) | Очень высокий (450-900 МПа) |
| Пластичность (относит. удлинение) | Практически отсутствует (<1%) | Умеренная/Высокая (2-18%) | Высокая (15-25%) |
| Демпфирующая способность (виброгашение) | Отличная | Хорошая (лучше стали) | Низкая |
| Обрабатываемость резанием | Отличная (графит смазывает инструмент) | Хорошая (хуже СЧ, лучше стали) | Сложная (высокий износ инструмента) |
| Литейные свойства (текучесть) | Высокая (тонкие стенки) | Средняя (требует питания) | Низкая (риск раковин, усадочных трещин) |
| Стоимость сырья и производства | Низкая | Средняя | Высокая (энергозатраты, припуски) |
Когда выбирать ВЧШГ вместо стали? Если деталь подвержена вибрационным нагрузкам. ВЧШГ поглощает вибрацию в 2-3 раза лучше стали. Это критично для станин станков, корпусов двигателей и компрессоров. Кроме того, ВЧШГ легче обрабатывать, что снижает стоимость финишной мехобработки на 20-30%. Стальное литье часто требует больших припусков из-за низкой точности литья и склонности к усадочным дефектам.
Когда выбирать ВЧШГ вместо серого чугуна? Когда есть риск ударных нагрузок или внутреннего давления. Серый чугун хрупок. При ударе или гидроударе он раскалывается. ВЧШГ благодаря шаровидному графиту способен деформироваться без разрушения, выдерживая значительные перегрузки. Для трубопроводной арматуры, работающей под давлением выше 1,6 МПа, ВЧШГ является безальтернативным выбором среди чугунов.
Действие: Проведите аудит ваших текущих деталей. Если вы используете сталь там, где нет экстремальных ударных нагрузок, но есть вибрация, рассмотрите переход на ВЧШГ. Это снизит вес детали на 10-15% и уменьшит затраты на мехобработку.
Заказывая отливки из чугуна с шаровидным графитом по индивидуальным чертежам (OEM), вы покупаете не просто металл, а технологический процесс. Качество отливки закладывается на этапе проектирования литниковой системы. Ошибки здесь невозможно исправить последующей обработкой.
Современные заводы используют программное обеспечение для литейного моделирования (например, MagmaSoft или ProCAST) еще до изготовления первой модели. Это позволяет предсказать зоны возможного образования усадочных раковин, горячих трещин и неполного залива. Мы настаиваем на том, чтобы поставщик предоставлял отчеты симуляции для сложных деталей. Это экономит недели на исправлении дефектов.
Для создания моделей используется либо дерево (для мелких серий), либо алюминий/пластик (для средних), либо металлические пресс-формы (для массового производства). В 2026 году набирает популярность 3D-печать песчаных форм без использования моделей. Это идеально для крупных, уникальных отливок или прототипов, позволяя сократить срок подготовки производства с 4 недель до 3-5 дней.
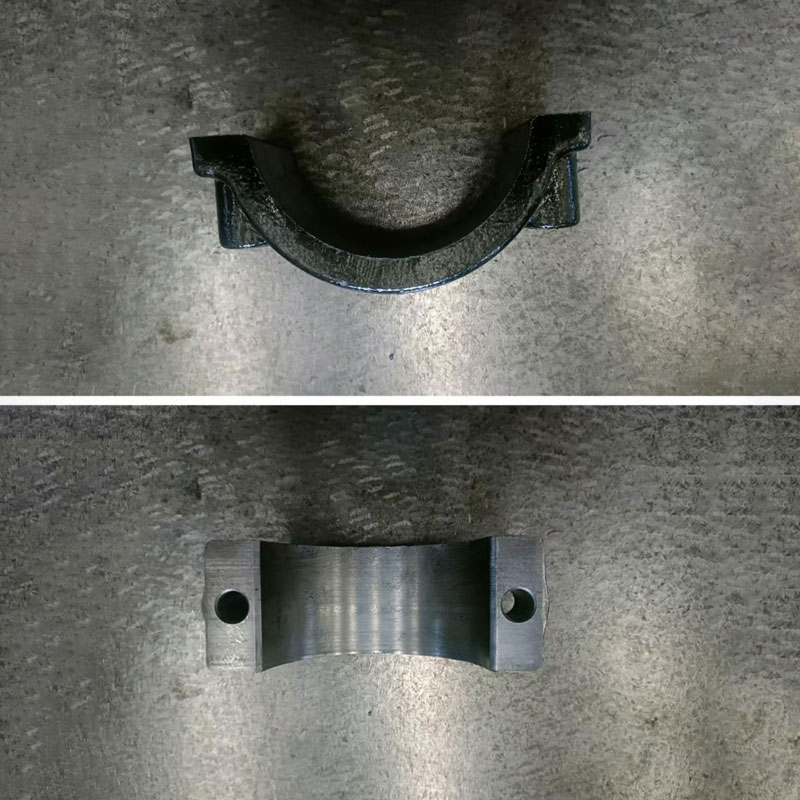
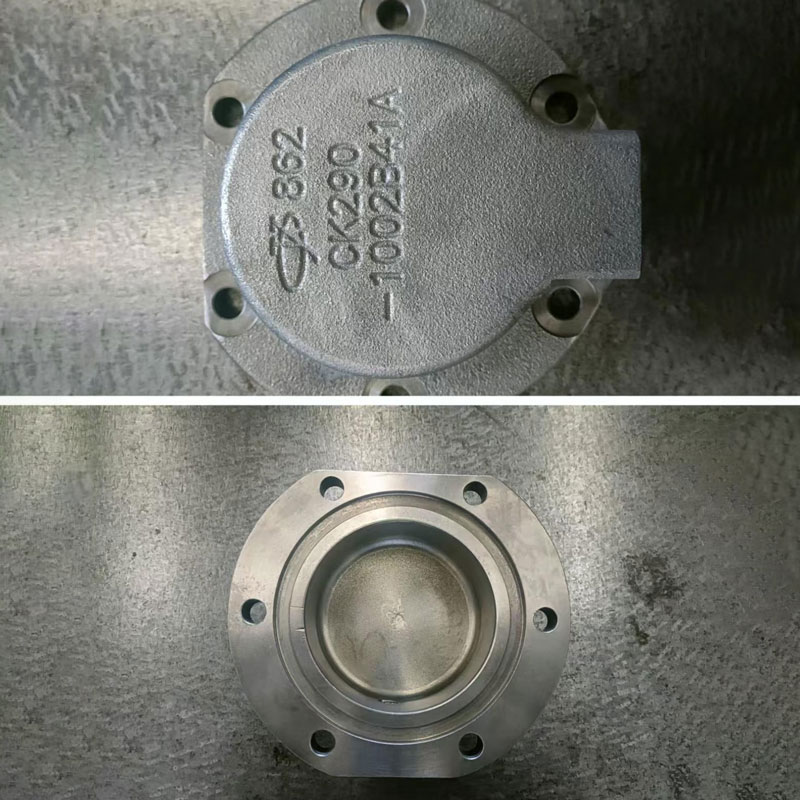
Именно такой инновационный подход реализует компания ООО «Гуанси Бохань Машиностроение». Являясь специализированным производственным предприятием, «Бохань» не только занимается разработкой и изготовлением автомобильных запчастей и литейной продукции, но и самостоятельно производит литейные пресс-формы любого размера — от средних до сверхкрупных. Использование современной технологии трёхмерной струйной печати для создания 3D-песчаных форм позволяет компании достигать высокой точности геометрии и качества поверхности отливок, что особенно востребовано при производстве сложных корпусов электродвигателей, картеров маховиков и блоков цилиндров.
Процесс сфероидизации (введения магния) происходит непосредственно перед разливкой и имеет временное окно всего 10-15 минут. Если задержка превышает это время, магний выгорает, и графит не успевает принять шаровидную форму. Надежные заводы используют автоматические системы ввода модификатора и непрерывный контроль температуры металла в печи-миксере. Ручное модифицирование «на глаз» недопустимо для ответственных деталей.
Готовые отливки должны проходить строгий контроль. Минимальный набор методов для ВЧШГ включает:
Мы сталкивались с ситуацией, когда поставщик игнорировал УЗ-контроль, ссылаясь на «высокое качество плавки». В результате партия корпусов гидроцилиндров имела скрытые внутренние раковины, которые проявились только при гидравлических испытаниях под давлением. Браковка всей партии на этапе испытаний обошлась клиенту дороже, чем стоимость самого литья, из-за простоя сборочной линии.
Действие: Включите в договор требование о предоставлении протоколов НК для каждой партии или выборочно (в зависимости от объема). Укажите процент брака, при котором вся партия подлежит возврату за счет поставщика.
Цена на отливки из чугуна с шаровидным графитом не является статичной величиной. Она зависит от множества факторов, понимание которых поможет вам вести переговоры более эффективно. В 2026 году структура цены выглядит следующим образом:
Минимальный объем заказа (MOQ) определяется стоимостью изготовления оснастки (моделей). Для песчаного литья MOQ может составлять всего 50-100 кг веса отливок, но цена за килограмм будет максимальной. Для литья в кокиль или по выплавляемым моделям MOQ начинается от 500-1000 шт. Чем больше серия, тем ниже доля постоянных затрат (оснастка, настройка) в единице продукции.
Совет: Если ваша потребность составляет 200-300 деталей в год, рассмотрите возможность консолидации заказов с другими проектами или использования универсальной оснастки, если геометрия позволяет. Либо будьте готовы платить премию за мелкосерийность.
Чугун хрупкий при ударах, несмотря на свою прочность на разрыв. Падение отливки весом 50 кг с высоты 1 метра может привести к появлению микротрещин. Правильная упаковка включает использование деревянных поддонов, прокладок между слоями и стяжных ремней. Для экспортных поставок или дальних перевозок внутри страны необходима влагозащитная упаковка, так как чугун подвержен атмосферной коррозии. Ржавчина на поверхности затрудняет последующую мехобработку и портит внешний вид.
Действие: Запрашивайте у поставщика расчет стоимости не только EXW (с завода), но и DAP (доставка до вашего склада). Часто разница в логистических схемах может составить до 20% итоговой цены.
Рынок переполнен предложениями, но не все заводы способны обеспечить стабильное качество ВЧШГ. Вот наш проверенный алгоритм оценки потенциального партнера.
Завод без спектральной лаборатории и установки для определения механических свойств (разрывная машина) не может гарантировать качество. Он вынужден отдавать пробы на аутсорсинг, что затягивает цикл контроля и повышает риск человеческой ошибки. Попросите фото лаборатории и примеры сертификатов на плавку.
Для работы в России и странах ЕАЭС обязательна система менеджмента качества ISO 9001. Для нефтегазовой отрасли часто требуется соответствие требованиям API или ГОСТ Р ИСО 29001. Если вы планируете экспорт или работу с международными компаниями, убедитесь, что завод имеет опыт отливок по стандартам ASTM (США), DIN (Германия) или JIS (Япония). Наличие сертификатов EAC для продукции, подлежащей обязательной сертификации, также обязательно.
Не стесняйтесь спрашивать: «Какие детали, похожие на мои, вы уже производили?». Опыт литья корпусов насосов не гарантирует успешного литья коленчатых валов. Разные детали требуют разных подходов к питанию и охлаждению. Запросите контакты 2-3 текущих клиентов и позвоните им. Спросите о стабильности качества и соблюдении сроков.
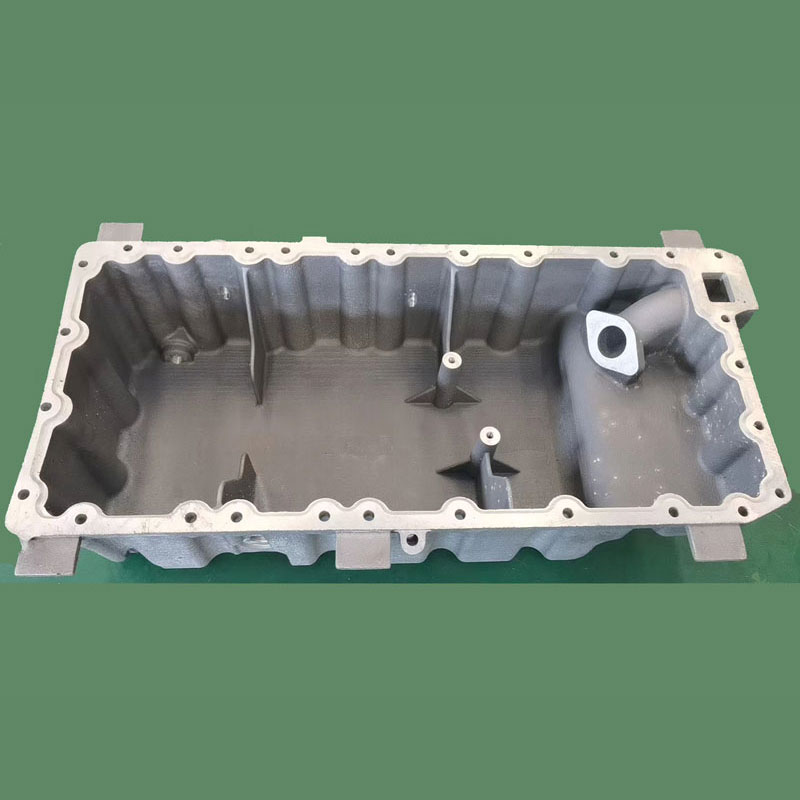
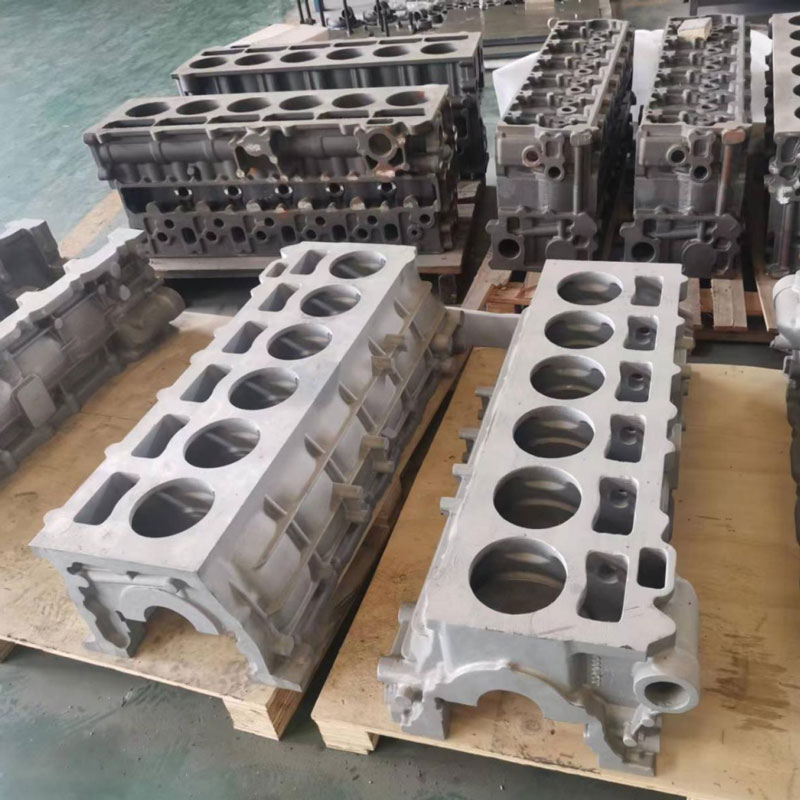
Например, ООО «Гуанси Бохань Машиностроение» демонстрирует глубокую экспертизу в производстве высоконагруженных компонентов. В их ассортименте представлены не только стандартные изделия, но и сложные узлы, такие как чугунные и алюминиевые масляные поддоны двигателя, литые корпуса электродвигателей, алюминиевые впускные коллекторы, а также картеры маховиков дизельных двигателей и заготовки блоков цилиндров. Такая широкая номенклатура подтверждает способность предприятия адаптироваться под различные технические требования автомобильной и машиностроительной отраслей, обеспечивая высокую прочность, точность размеров и устойчивость к нагрузкам.
Надежный поставщик задает много вопросов. Если менеджер сразу называет цену, не уточнив детали о припусках на обработку, классе точности, требованиях к шероховатости и термообработке — бегите. Профессионал сначала изучит чертеж, выявит «узкие места» и предложит оптимизацию конструкции для литья (DFM – Design for Manufacturing).
Действие: Составьте короткий список из 3-5 заводов. Отправьте им одинаковый запрос с чертежом одной из ваших деталей. Сравните не только цену, но и глубину технического анализа, который они предоставят в ответе.
Срок зависит от сложности оснастки. Если модели уже существуют, первый образец можно получить за 10-14 дней. Изготовление новых металлических моделей занимает 3-4 недели. Партия до 1 тонны обычно производится за 2-3 недели после утверждения образца. Срочные заказы возможны с наценкой 30-50%, но это рискованно для качества термообработки.
Да, но с ограничениями. ВЧШГ сваривается хуже серого чугуна из-за склонности к образованию закалочных структур в зоне термического влияния. Требуется предварительный подогрев детали до 300-400°C, использование специальных никелевых или медно-никелевых электродов и медленное охлаждение после сварки. Для ответственных узлов сварка не рекомендуется, лучше предусмотреть конструктивное соединение (болты, фланцы).
Основное различие — в соотношении феррита и перлита в металлической матрице. ВЧ 40 имеет преимущественно ферритную структуру, что дает высокую пластичность (удлинение до 18%) и хорошую ударную вязкость, но меньшую прочность. ВЧ 50 содержит больше перлита, что повышает прочность и твердость, но снижает пластичность (удлинение около 7%). Выбор зависит от того, что важнее: сопротивление удару (ВЧ 40) или сопротивление износу и давлению (ВЧ 50).
Для предотвращения коррозии во влажном морском воздухе отливки покрываются консервационным маслом или антикоррозийным спреем. Затем они укладываются на деревянные паллеты, прокладываются досками или резиновыми прокладками для исключения контакта «металл-металл» и фиксируются стальными лентами. Вся конструкция обтягивается полиэтиленовой пленкой с влагопоглотителями (силикагелем) внутри.
В договоре должен быть четко прописан порядок рекламаций. Обычно требуется акт осмотра с фотофиксацией дефектов, подписанный независимым экспертом или представителем поставщика. Образцы дефектных деталей сохраняются для лабораторного анализа. Поставщик обязан либо заменить брак, либо вернуть деньги, либо предоставить скидку на следующую партию, если дефекты не критичны и допускаются к использованию с ограничениями. Анализ причин брака (root cause analysis) должен быть предоставлен поставщиком в течение 10 рабочих дней.
Выбор поставщика отливок из чугуна с шаровидным графитом в 2026 году — это стратегическое решение. Экономия на входном контроле и выборе самого дешевого предложения часто приводит к кратному росту затрат на этапе эксплуатации и ремонта. ВЧШГ — материал, который прощает ошибки в проектировании меньше, чем серый чугун, но вознаграждает внимательность к технологии выдающейся надежностью.
Мы рекомендуем подходить к закупкам комплексно: требовать полные данные о микроструктуре, настаивать на неразрушающем контроле и выстраивать долгосрочные отношения с заводами, которые открыто делятся технологическими данными. Только такой подход обеспечивает реальную экономию совокупной стоимости владения (TCO).
Если вы ищете надежного партнера для производства сложных отливок ВЧШГ с полным циклом контроля качества, от разработки модели до финишной обработки, мы готовы обсудить ваши проекты. Наши инженеры помогут оптимизировать конструкцию детали под литье, снизив ее вес и стоимость без потери прочности.
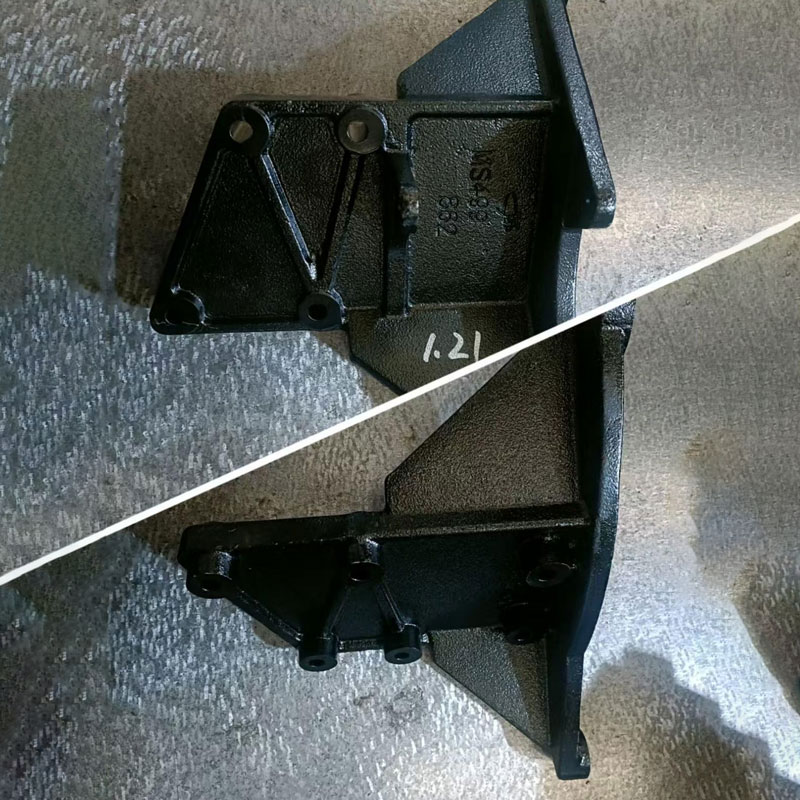
Компания ООО «Гуанси Бохань Машиностроение» предлагает клиентам из России и стран СНГ не просто поставку продукции, а комплексное техническое обслуживание и индивидуальное изготовление по чертежам. Благодаря собственному производству и восстановлению литейных форм любого размера, а также контролю на всех этапах, мы гарантируем, что каждая деталь — будь то кронштейн генератора или массивный корпус редуктора — будет соответствовать самым строгим требованиям вашей инженерной службы.
Запросить коммерческое предложение на отливки ВЧШГ
Свяжитесь с нами сегодня, чтобы получить бесплатную консультацию технолога и расчет стоимости вашего проекта.