2026-09-06
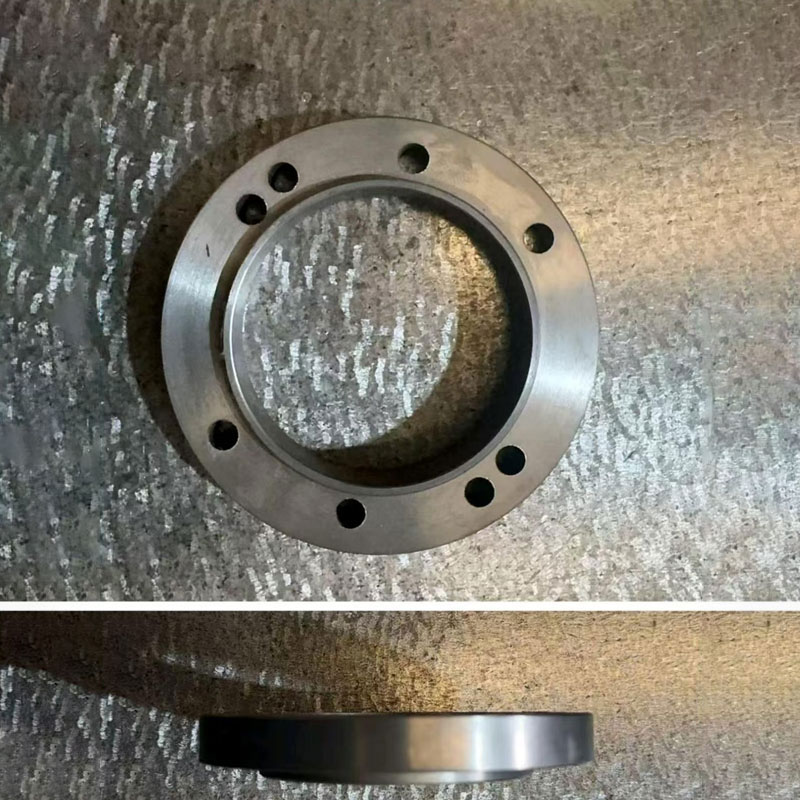
Металлообработка на токарном станке — это высокоточный процесс снятия материала с вращающейся заготовки для придания ей цилиндрической, конической или фасонной формы. В 2026 году стоимость таких услуг напрямую зависит от класса точности (от h7 до h4), сложности геометрии детали и используемого сплава. Для серийного производства валов, фланцев и втулок токарная обработка остается безальтернативным решением, обеспечивающим шероховатость поверхности Ra 0.8–1.6 мкм при производительности до 500 деталей в смену. Заказывая металлообработку у производителя, вы исключаете посреднические наценки, получая прямой контроль над допусками и сроками поставки.
Рынок промышленного аутсорсинга в России и странах СНГ претерпел значительные изменения к началу 2026 года. Дефицит квалифицированных операторов ЧПУ и рост цен на импортный твердосплавный инструмент сместили фокус с простой «черновой» резки на комплексную технологическую подготовку. Теперь цена формируется не только за машинное время, но и за инженерную экспертизу: оптимизацию режимов резания, выбор стратегий обработки труднообрабатываемых сталей (таких как 12Х18Н10Т или титановые сплавы ВТ6) и минимизацию процента брака. Данная статья представляет собой технический разбор экономики токарных работ, актуальный для главных инженеров, закупщиков и технических директоров производственных предприятий.
Токарная обработка является одним из старейших, но наиболее технологически развитых видов механического воздействия на металл. Суть процесса заключается во взаимодействии режущего инструмента (токарного резца, сверла, развертки) с заготовкой, закрепленной в шпинделе или патроне. В отличие от фрезерования, где инструмент вращается, здесь вращается сама деталь. Это фундаментальное отличие определяет спектр применимости: токарные станки идеальны для тел вращения.
К 2026 году понятие металлообработка на токарном станке трансформировалось. Если десять лет назад преобладали универсальные станки с ручным управлением (типа 16К20), то сегодня стандартом отрасли стали токарные центры с ЧПУ (числовым программным управлением) и приводным инструментом. Современные токарно-фрезерные центры позволяют выполнять полный цикл обработки детали за один установ («turn-mill»), что критически снижает погрешность базирования.
Для заказчика это означает, что заказывая услугу сегодня, вы платите не просто за «снятие стружки», а за доступ к высокотехнологичному парку оборудования, способному гарантировать стабильность качества в крупных сериях. Однако, важно понимать, что оборудование — лишь инструмент. Ключевым фактором успеха остается технология, заложенная в управляющую программу.
Универсальность токарных станков делает их незаменимыми в большинстве секторов тяжелой и легкой промышленности. Анализ поисковых запросов и производственных заказов в 2025–2026 годах показывает четкое распределение спроса по отраслям. Понимание этих нюансов помогает правильно сформулировать технические требования (ТЗ) при запросе коммерческого предложения.
Здесь доминируют крупногабаритные детали из жаропрочных и коррозионностойких сталей. Типичные изделия: штоки задвижек, фланцы высокого давления (до 14 МПа), муфты насосного оборудования. Основная сложность — обработка длинномерных валов (L/D > 10), требующая использования люнетов для предотвращения биения. Требования к качеству поверхности часто включают отсутствие следов инструмента в зонах уплотнений.
Высоко серийное производство. Детали: оси, полуоси, ступицы, поршневые пальцы. Ключевой параметр — скорость. Цикл обработки одной детали может составлять менее 40 секунд. В этом сегменте критична автоматизация подачи заготовок (роботы-загрузчики или барфидеры). Цена за единицу продукции здесь минимальна, но требования к стабильности размеров (CPK > 1.33) максимальны.
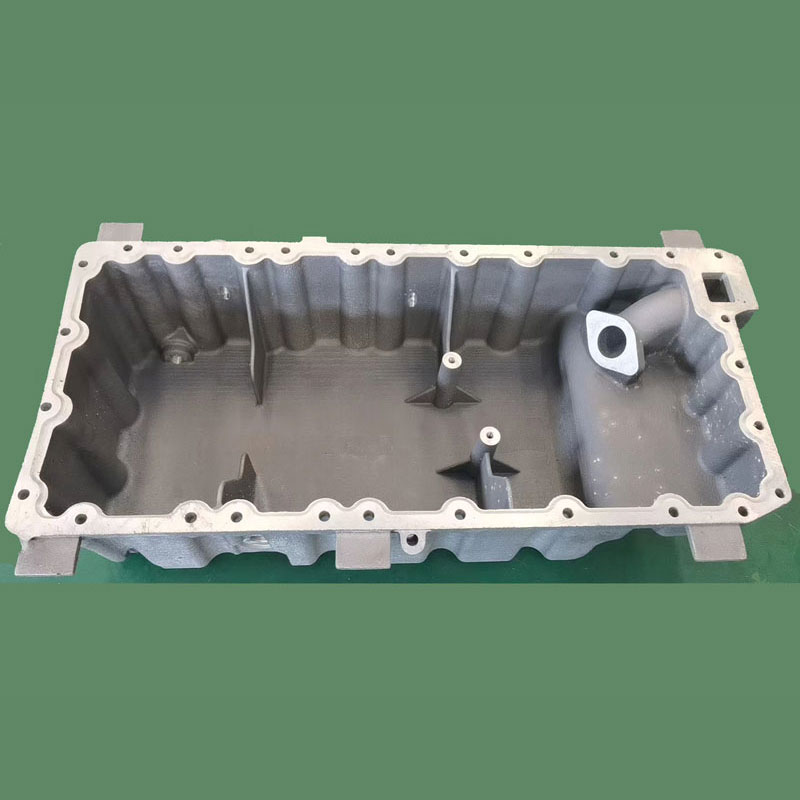
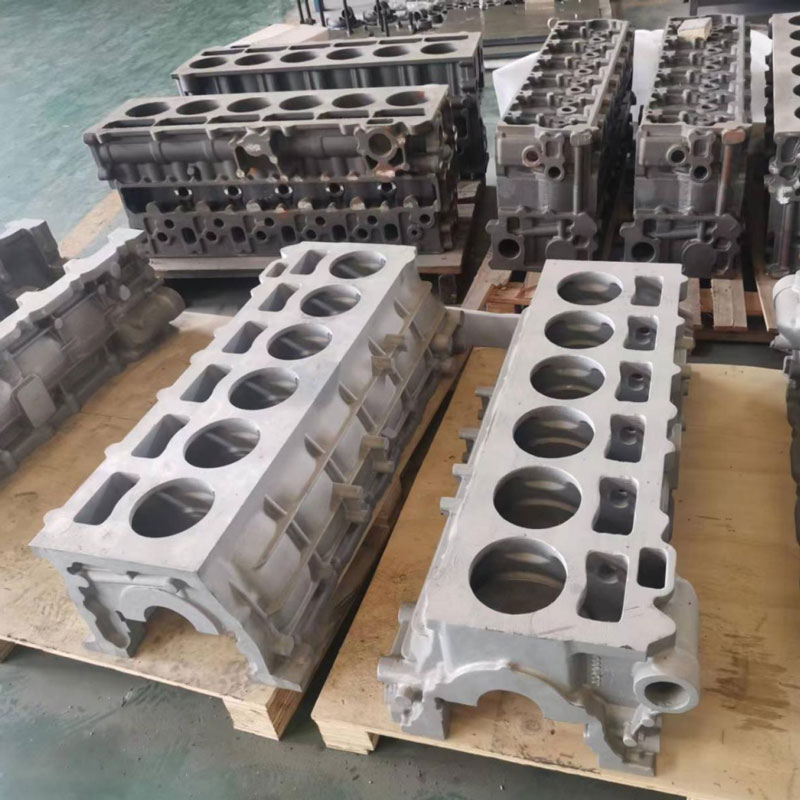
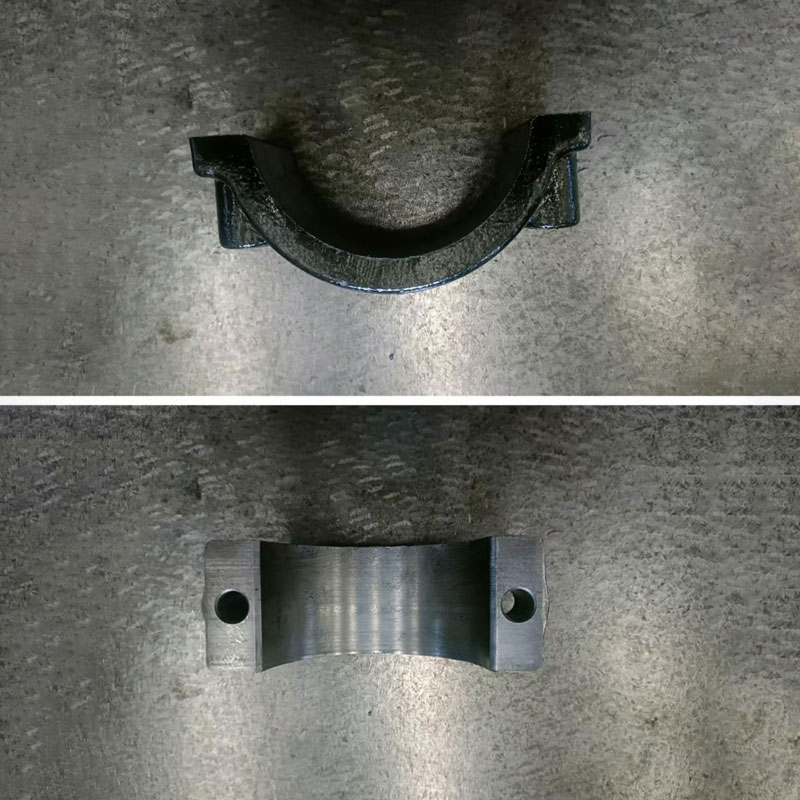
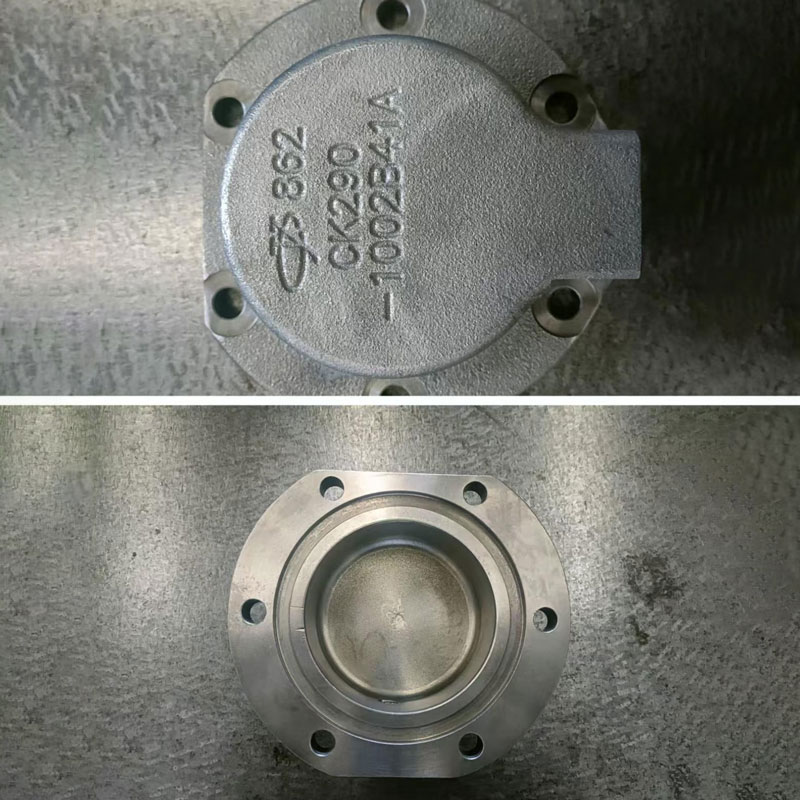
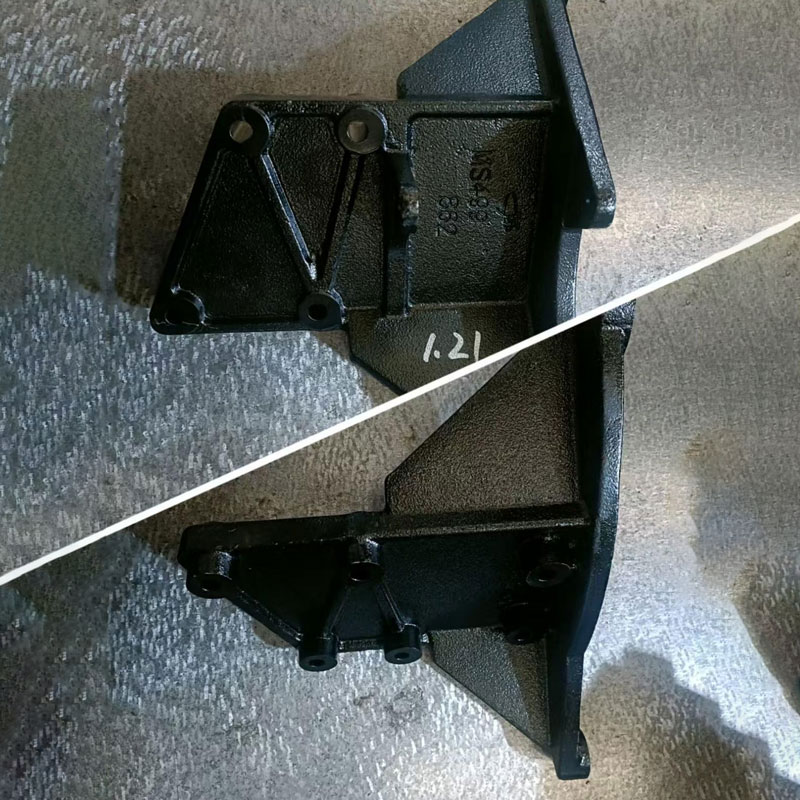
Именно в сегменте автомобилестроения synergy между литьем и последующей механической обработкой достигает пика. Ярким примером такого интегрированного подхода является деятельность компании ООО «Гуанси Бохань Машиностроение». Предприятие специализируется не только на изготовлении ключевых автомобильных компонентов (таких как алюминиевые впускные коллекторы, масляные поддоны и картеры маховиков), но и обеспечивает полный цикл их производства. Благодаря использованию технологии трёхмерной струйной печати для создания высокоточных песчаных форм, компания получает отливки с минимальными припусками на обработку. Последующая токарная и фрезерная обработка на современном оборудовании позволяет достичь требуемой точности размеров и прочности, полностью соответствующей жестким стандартам автопрома. Такой подход демонстрирует, как современное литье и прецизионная металлообработка работают в связке для снижения себестоимости и повышения качества конечного продукта.
Работа с титаном (ВТ6, ВТ20), алюминиевыми сплавами (Д16Т, АК4-1) и инконелем. Особенности: низкие скорости резания для титана (во избежание наклепа и возгорания стружки) и высокие скорости для алюминия. Требуется особая чистота поверхности и строгий контроль микроструктуры поверхностного слоя. Часто требуется последующая термическая обработка или анодирование.
Микро-токарная обработка. Диаметры деталей от 0.5 мм. Используются швейцарские автоматы продольного точения. Материалы: нержавеющая сталь 316L, медицинские пластики (PEEK). Требуются микроскопы для контроля качества и «чистые комнаты» для предотвращения загрязнения деталей.
При оценке предложения от подрядчика на металлообработку на токарном станке, необходимо оперировать конкретными техническими метриками. Абстрактные понятия «качественно» или «быстро» в B2B-секторе недопустимы. Ниже приведены ключевые параметры, влияющие на стоимость и пригодность детали.
| Параметр | Описание и влияние на цену | Типичные значения (2026) |
|---|---|---|
| Класс точности (ГОСТ) | Чем выше класс, тем дороже обработка из-за необходимости термоконтроля и прецизионного инструмента. | Средний: IT8–IT9; Высокий: IT5–IT6 |
| Шероховатость (Ra) | Определяет необходимость дополнительных операций (шлифовка, полировка). | Ra 1.6 (стандарт); Ra 0.4 (прецизионная) |
| Максимальный диаметр обработки | Ограничивается размером патрона и расстоянием до станины. | До 3000 мм (тяжелые станки) |
| Максимальная длина обработки | Влияет на жесткость системы. Длинные детали требуют люнетов. | До 12 000 мм |
| Материал заготовки | Твердые и вязкие материалы увеличивают расход инструмента и время цикла. | Ст3, 40Х, 12Х18Н10Т, Титан, Бронза |
Инженерное примечание: Не стоит запрашивать класс точности IT5 там, где достаточно IT8. Каждый следующий класс точности увеличивает стоимость обработки экспоненциально (примерно в 1.5–2 раза), так как требует климат-контролируемых помещений и измерительных машин (КИМ) для проверки.
Вопрос «сколько стоит?» является самым частым, но наименее корректным без технического задания. Стоимость металлообработки на токарном станке формируется по сложной формуле, учитывающей прямые и косвенные затраты. Понимание этой структуры поможет вам аргументированно торговаться с поставщиками и избегать демпинговых предложений, которые часто скрывают низкое качество.
Это разовая плата за запуск партии. Включает:
Для единичных деталей эта составляющая может составлять до 70% от общей цены. Для серий от 1000 штук она амортизируется и становится negligible (пренебрежимо малой).
Рассчитывается исходя из тарифа станко-часа. В 2026 году средний тариф на токарный станок с ЧПУ среднего класса составляет от 1500 до 3500 рублей в час (в зависимости от региона и мощности оборудования). Тяжелые токарные станки или карусельные автоматы стоят дороже (4000+ руб/час).
Стоимость пластин, державок, СОЖ (смазочно-охлаждающей жидкости). При обработке нержавейки или титана расход инструмента в 3–5 раз выше, чем при обработке конструкционной стали. Качественные пластины (Sandvik, Kennametal или их качественные аналоги) стоят дорого, но обеспечивают стабильность.
Включает работу метролога, использование измерительного инструмента и упаковку. Для деталей с высокой точностью требуется протокол измерений.
Выбор подрядчика — это риск-менеджмент. Ошибка в выборе исполнителя ведет не только к финансовым потерям, но и к остановке вашего собственного производства. Вот чек-лист для оценки потенциального партнера по металлообработке на токарном станке.
Совет эксперта: Начните сотрудничество с тестовой партии (пилотный проект). Не размещайте сразу весь годовой объем. Оцените соблюдение сроков, качество упаковки (часто детали бьются при транспортировке из-за плохой упаковки) и коммуникацию.
Часто возникает вопрос: почему именно токарный станок? Почему не литье или 3D-печать? Сравнительный анализ поможет обосновать выбор технологии.
| Критерий | Токарная обработка (ЧПУ) | Литье под давлением | Аддитивные технологии (3D-печать металлом) |
|---|---|---|---|
| Точность размеров | Высокая (до 0.01 мм) | Средняя (требуется мех. обработка) | Низкая/Средняя (требуется постобработка) |
| Качество поверхности | Отличное (Ra 0.8–1.6) | Хорошее (зависит от формы) | Шероховатое (требуется шлифовка) |
| Механические свойства | Сохраняются свойства проката/поковки | Возможны внутренние напряжения | Анизотропия свойств (зависит от направления печати) |
| Экономичность (малые серии) | Высокая | Низкая (дорогая форма) | Средняя |
| Экономичность (крупные серии) | Средняя | Очень высокая | Низкая |
| Сложность геометрии | Тела вращения | Любая (в пределах формы) | Любая (включая внутренние каналы) |
Вывод: Для деталей типа валов, осей, дисков и колец токарная обработка остается экономически и технологически оптимальным выбором для партий от 1 до 10 000 штук. Литье окупается только при тиражах свыше 50 000 шт. 3D-печать целесообразна только для сверхсложных деталей, которые невозможно изготовить традиционно, или для прототипирования.
Анализ рекламаций за 2024–2025 годы выявил ряд повторяющихся ошибок со стороны заказчиков, которые приводят к удорожанию проекта и срыву сроков.
Указание допуска ±0.01 мм там, где функционально достаточно ±0.1 мм, увеличивает стоимость в 3–4 раза. Пересмотрите чертежи с технологом. Действительно ли эта посадка требует такой точности?
Если на чертеже не указаны базы, или они выбраны неудачно (например, база не совпадает с поверхностью крепления в узле), изготовитель выберет удобные ему базы. Это может привести к тому, что деталь пройдет контроль на станке, но не соберется в вашем изделии из-за эксцентриситета.
Заказ детали из цельного круга нержавеющей стали, когда можно использовать поковку или штамповку. Для крупных деталей это приводит к огромному проценту отходов (стружки) и увеличению машинного времени. Обсудите с поставщиком возможность использования полуфабрикатов, близких к финальной форме.
Не сообщая, что деталь будет работать в агрессивной среде или при высоких температурах, вы рискуете получить изделие, которое быстро выйдет из строя. Производитель может предложить альтернативный материал или покрытие (например, азотирование или гальваническое хромирование), если будет знать контекст использования.
География поставок металлообработки расширилась. Многие российские предприятия начали сотрудничать с партнерами из Азии, Ближнего Востока и Латинской Америки, а также внутри страны, перенося цепочки поставок ближе к потребителю.
В: Какова минимальная партия для заказа токарных работ?
О: Большинство современных цехов берут в работу заказы от 1 штуки (единичное производство). Однако цена за единицу при этом будет максимальной из-за затрат на наладку. Для оптимизации стоимости рекомендуется планировать партии от 10–50 штук.
В: Можно ли заказать токарную обработку без чертежа, только по образцу?
О: Да, многие производители предлагают услугу реверс-инжиниринга. Они снимут размеры с вашего образца, создадут 3D-модель и чертеж. Эта услуга оплачивается отдельно и стоит от 5 000 до 50 000 рублей в зависимости от сложности детали.
В: Какие материалы вы не обрабатываете на токарных станках?
О: Технически на токарном станке можно обработать любой металл, который режется. Однако экстремально твердые сплавы (карбид вольфрама в закаленном состоянии) или хрупкие материалы (стекло, керамика) требуют специального инструмента и режимов, что резко повышает стоимость. Резина и мягкие пластики также могут быть проблематичны из-за деформации при зажиме.
В: Влияет ли срочность на цену металлообработки на токарном станке?
О: Да. Срочные заказы («горящие») обычно тарифицируются с коэффициентом 1.5–2.0, так как требуют перепланирования производства, работы в ночные смены или выходные дни.
В: Предоставляете ли вы сертификаты на материал?
О: Ответственные поставщики всегда предоставляют сертификаты качества на исходный материал (прокат), подтверждающие его химический состав и механические свойства согласно ГОСТ или международным стандартам (ASTM, DIN).
Чтобы получить точный расчет стоимости и сроков, ваше ТЗ должно содержать:
Чем полнее исходные данные, тем точнее будет коммерческое предложение и тем меньше вероятность скрытых доплат в процессе работы.
В 2026 году металлообработка на токарном станке — это не просто услуга, а часть сложной инженерной цепи создания продукта. Правильный выбор подрядчика, понимание ценообразования и грамотное техническое задание позволяют существенно снизить себестоимость конечного изделия и повысить его надежность. Не экономьте на этапе технологической подготовки — это инвестиция в качество.
Если вы ищете надежного партнера для выполнения токарных работ любой сложности, от единичных прототипов до крупных серий, наша компания готова предложить комплексное решение. Мы располагаем парком современных токарных центров с ЧПУ, собственным метрологическим отделом и командой опытных технологов.
Готовы рассчитать стоимость вашего проекта?
Отправьте нам чертежи или 3D-модели через форму ниже, и наши инженеры подготовят детальное коммерческое предложение с указанием сроков и стоимости в течение 24 часов.
Получить расчет стоимости металлообработки
Или свяжитесь с нами напрямую: Контакты отдела продаж