2026-09-14
Автоматизация механического производства в 2026 году представляет собой комплексный переход от изолированных станков с ЧПУ к полностью интегрированным цифровым экосистемам, где физическое изготовление деталей неразрывно связано с виртуальным моделированием и предиктивной аналитикой. Для промышленных предприятий России и стран СНГ это означает не просто замену ручного труда роботами, а внедрение гибких производственных ячеек, способных адаптироваться к changing спросу без длительных простоев на переналадку. Современные решения позволяют сократить цикл подготовки производства на 40-60% за счет использования аддитивных технологий для создания литейных форм и автоматизированного контроля качества на каждом этапе.
В условиях дефицита квалифицированного персонала и необходимости повышения точности обработки сложных геометрических форм, таких как корпусы двигателей или крупногабаритные пресс-формы, автоматизация механического производства становится единственным способом сохранения конкурентоспособности. Интеграция трехмерной струйной печати песчаных форм с традиционными методами литья и последующей механической обработкой обеспечивает достижение допусков, ранее недоступных при серийном выпуске. Это критически важно для automotive сектора, где требования к герметичности масляных поддонов и прочности блоков цилиндров регламентируются жесткими стандартами OEM-производителей.
Еще пять лет назад автоматизация воспринималась преимущественно как закупка многоосевых обрабатывающих центров. Сегодня фокус сместился на связность оборудования. Автоматизация механического производства теперь включает в себя единую среду обмена данными между конструкторским бюро (CAD), технологическим отделом (CAM) и цехом. Ошибки, возникающие при ручном переносе чертежей в управляющие программы, исключаются благодаря сквозному цифровому потоку.
Особое внимание в 2026 году уделяется гибридным производственным линиям. Примером служит процесс изготовления алюминиевых впускных коллекторов или чугунных картеров маховиков. Традиционный цикл «литье → очистка → мехобработка» трансформируется. Теперь этап создания литейной формы может быть выполнен методом 3D-печати песчаного стержня непосредственно на предприятии или у специализированного партнера, такого как ООО Гуанси Бохань Машиностроение, что устраняет необходимость в хранении дорогостоящей металлической оснастки для малых и средних серий.
Инженерная практика показывает, что наибольшая эффективность достигается не при полной замене людей, а при распределении задач: роботы берут на себя монотонные операции загрузки/разгрузки и тяжелое литье, а специалисты контролируют параметры процесса и занимаются программированием траекторий инструмента. Такой симбиоз позволяет обрабатывать сверхкрупные пресс-формы с высокой повторяемостью результата.
nn
nn
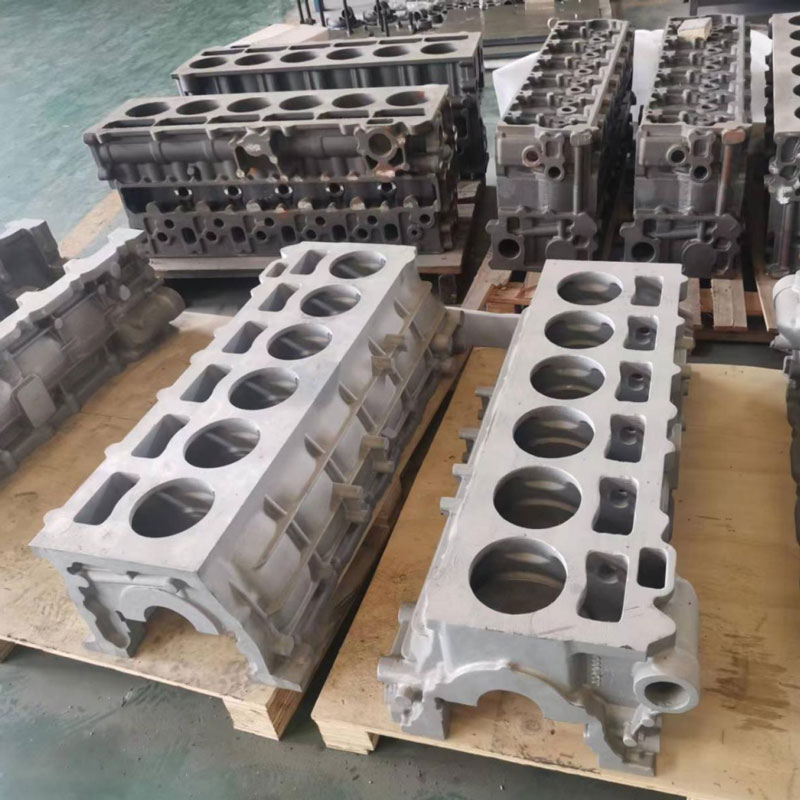
Ключевым элементом современной автоматизации механического производства является аддитивное изготовление литейных форм. Технология трехмерной струйной печати песчаных форм (binder jetting) революционизировала подход к производству сложных деталей, таких как блоки цилиндров дизельных двигателей или корпуса электродвигателей.
После получения отливки вступает в дело автоматизированная механическая обработка. Современные обрабатывающие центры, оснащенные системами автоматической смены инструмента (АСИ) и паллетными системами, позволяют непрерывно обрабатывать заготовки блоков цилиндров, кронштейны генераторов и другие компоненты. Важно отметить, что качество исходной отливки, полученной через 3D-печать, напрямую влияет на стойкость режущего инструмента и итоговую себестоимость детали.
Рассмотрим реальные сценарии внедрения решений, которые демонстрируют эффективность автоматизации механического производства на примере компонентов двигателей внутреннего сгорания и электрических силовых установок.
Традиционное производство требовало изготовления дорогой пресс-формы из стали для литья под давлением. При изменении конструкции коллектора (например, для оптимизации аэродинамики потока) форма становилась браком. Внедрение гибридного подхода, где ООО Гуанси Бохань Машиностроение использует 3D-печать песчаных форм для литья по выплавляемым моделям или прямого литья, позволило сократить время вывода новой модификации на рынок с 3 месяцев до 2 недель. Механическая обработка привалочных плоскостей осуществляется на автоматизированных линиях с контролем усилия зажима, исключающим деформацию тонкостенных алюминиевых деталей.
Для производителей автомобилей критична скорость ремонта штампов и форм. Автоматизация процесса восстановления включает 3D-сканирование изношенной поверхности, генерацию траектории наплавки или фрезерования и непосредственную обработку. Компания самостоятельно разрабатывает и ремонтирует литейные пресс-формы любого размера, используя данные сканирования для точного воссоздания геометрии. Это снижает простой основного производства заказчика на 30-40%, так как ремонт формы занимает дни, а не недели ожидания новой оснастки из-за рубежа.
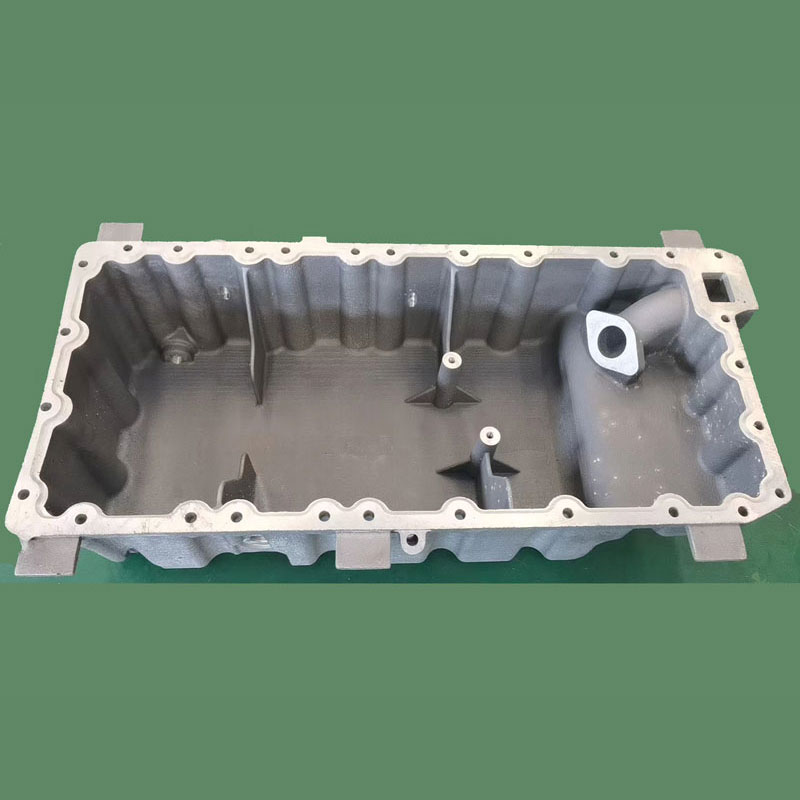
Здесь акцент делается на стабильности размеров и герметичности. Автоматизированные линии механической обработки обеспечивают чистоту поверхности привалочных плоскостей, необходимую для нанесения герметика без перерасхода материала. Использование чугуна высокого качества, получаемого благодаря точности 3D-форм, снижает процент брака по пористости. Оптовые поставки таких компонентов требуют строгого статистического контроля процессов (SPC), который интегрирован в современную систему управления производством.
Для принятия обоснованных решений техническим директорам и закупщикам необходимо понимать различия в экономических и технических показателях разных подходов. Ниже приведена сравнительная таблица, отражающая реалии 2026 года.
| Параметр | Традиционное производство (Литье в землю/кокиль + ручная мехобработка) | Автоматизированное производство (3D-формы + ЧПУ ячейки) |
|---|---|---|
| Время подготовки производства (NPI) | 4-8 недель (изготовление моделей и оснастки) | 3-7 дней (цифровая модель → печать формы) |
| Минимальная экономическая партия | От 1000 шт. (из-за высокой стоимости оснастки) | От 1 шт. (прототипы) до бесконечности |
| Точность геометрических размеров | IT14-IT16 (требует больших припусков) | IT10-IT12 (минимальные припуски на мехобработку) |
| Гибкость изменений конструкции | Низкая (дорогая переделка оснастки) | Высокая (правка CAD-модели) |
| Зависимость от квалификации оператора | Высокая (качество зависит от рук литейщика/токаря) | Низкая (процесс детерминирован программой) |
| Себестоимость единицы (малая серия) | Очень высокая | Средняя/Низкая |
| Себестоимость единицы (крупная серия) | Низкая | Конкурентная (за счет снижения брака и отходов) |
Как видно из таблицы, автоматизация механического производства выигрывает в гибкости и скорости, особенно в сегменте средне- и крупносерийного производства сложных деталей, таких как картеры маховиков или заготовки блоков цилиндров. Для простейших деталей масс-маркета традиционные методы могут сохранять преимущество в узких нишах, но тренд необратимо смещается к цифровым гибким линиям.
Выбор партнера для внедрения элементов автоматизации или заказа готовых компонентов, произведенных по современным стандартам, требует тщательной оценки. Рынок переполнен предложениями, но не все производители обладают реальной экспертизой в области интеграции литья и мехобработки.
ООО Гуанси Бохань Машиностроение соответствует этим критериям, предлагая полный цикл: от разработки и изготовления литейных пресс-форм любого размера до финишной механической обработки. Использование технологии 3D-печати песчаных форм позволяет компании брать на себя заказы, от которых отказываются традиционные литейные заводы из-за сложности геометрии или малости серии.
Даже передовые технологии не гарантируют успеха, если допущены ошибки в планировании. Вот наиболее частые проблемы, с которыми сталкиваются промышленные предприятия:
Внедрение элементов автоматизации и использование услуг высокотехнологичных производителей окупается за счет снижения косвенных расходов. Основные статьи экономии:
Снижение запасов незавершенного производства. Благодаря быстрому прототипированию и производству “по требованию” (on-demand), предприятиям не нужно хранить на складах месячные запасы деталей. Это высвобождает оборотный капитал.
Уменьшение брака. Точность 3D-печати и автоматизированной мехобработки снижает вариативность размеров. Для таких критичных деталей, как впускной коллектор или масляный поддон, где важна герметичность, снижение брака даже на 2-3% дает существенную экономию материалов и трудозатрат.
Увеличение срока службы оснастки. В случаях, когда используется традиционная оснастка, ее качество и своевременный ремонт (который также может быть автоматизирован) продлевают жизненный цикл инструмента. Компания принимает сторонние заказы на восстановление форм, что дешевле покупки новых.
Современные системы трехмерной струйной печати обеспечивают точность формирования геометрии порядка ±0.3-0.5 мм на метр длины. Это сопоставимо с высоким качеством традиционного литья в металлическую оснастку, но достигается без затрат на изготовление самой оснастки. Для последующей механической обработки этого достаточно, чтобы оставить минимальные припуски (1-2 мм), что экономит материал и время резания.
Да, именно для единичных и мелкосерийных деталей (1-50 шт.) автоматизация механического производства через аддитивные технологии наиболее эффективна. Отсутствие затрат на создание пресс-форм делает себестоимость первой детали приемлемой, а цифровое управление станками ЧПУ гарантирует точность независимо от тиража.
В ассортименте представлены изделия из высокопрочного чугуна (для блоков цилиндров, картеров маховиков, корпусов электродвигателей) и алюминиевых сплавов (для впускных коллекторов, масляных поддонов). Выбор материала зависит от требований к прочности, весу и теплопроводности детали. Все материалы сертифицированы и соответствуют отраслевым стандартам.
Контроль качества интегрирован в процесс. Используется координатно-измерительное оборудование для проверки геометрии после механической обработки. Также проводится визуальный и инструментальный контроль литья на отсутствие пор, раковин и трещин. Для критических автомобильных компонентов возможно проведение рентгенографического контроля и испытаний на прочность.
Да, предприятие ориентировано на клиентов из России и стран СНГ. Мы предлагаем оптовые поставки, индивидуальное изготовление по чертежам и комплексное техническое обслуживание. Логистические маршруты оптимизированы для обеспечения своевременной доставки. Возможна работа по контрактам с полным таможенным сопровождением.
Автоматизация механического производства в 2026 году — это не вопрос выбора между “старым” и “новым”, а вопрос выживания и эффективности бизнеса. Интеграция передовых методов литья, таких как 3D-печать песчаных форм, с прецизионной механической обработкой открывает новые возможности для производства сложных автомобильных и промышленных компонентов. Это позволяет снизить время выхода на рынок, повысить качество продукции и гибко реагировать на изменения спроса.
Для инженеров и закупщиков ключевой рекомендацией является поиск партнеров, которые обладают не только оборудованием, но и глубокой инженерной экспертизой в области материаловедения и технологического проектирования. Способность производителя самостоятельно разрабатывать и восстанавливать оснастку, а также предлагать готовые решения “под ключ” (от чертежа до готовой детали), становится решающим фактором при выборе поставщика.
Если вы рассматриваете возможность модернизации цепочки поставок автомобильных запчастей, изготовления сложных литейных форм или نیازдаетесь в надежном производителе чугунных и алюминиевых компонентов, важно оценить потенциал сотрудничества с технологичными предприятиями. ООО Гуанси Бохань Машиностроение готово предоставить технические консультации, рассчитать стоимость изготовления ваших деталей и продемонстрировать образцы продукции, соответствующей самым строгим требованиям современного машиностроения.
Для получения детального технического предложения, расчета стоимости прототипирования или организации оптовой поставки комплектующих, пожалуйста, свяжитесь с нашими инженерами. Мы поможем оптимизировать ваши производственные процессы и обеспечить высокое качество конечной продукции.